Как гнётся алюминий: сплавы и состояние поставки
У алюминия нет одного «характера» при гибке. Две заготовки одинаковой толщины могут вести себя по-разному уже из-за сплава и термического состояния. Дополнительно результат меняют направление проката и качество кромки. Поэтому оценивать технологичность только по толщине листа недостаточно. Конструктор задаёт радиус гиба. Технологу нужно точное обозначение материала и его состояния; оператор получает понятную базу для контроля первой детали.
В мягком состоянии материал допускает более глубокую пластическую деформацию. После упрочнения запас пластичности уменьшается, а упругая отдача становится заметнее. Для одной геометрии это может потребовать другого радиуса. Иногда приходится менять оснастку или порядок операций.

Почему алюминий гнётся не так, как сталь
Низкая пластичность у прочных сплавов
Сам по себе алюминий пластичен, но свойства готового полуфабриката определяет состав сплава и история его обработки. Прочность повышают легирование и холодная деформация. Отдельный механизм даёт термообработка у упрочняемых сплавов. Одновременно уменьшается запас деформации, который металл способен принять в наружной зоне гиба без трещины.
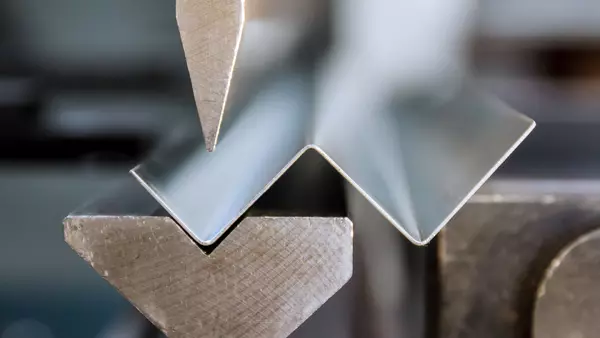
При изгибе наружные волокна растягиваются, внутренние сжимаются. Чем меньше внутренний радиус относительно толщины, тем выше деформация на внешней стороне. У мягкого материала этот запас может быть достаточным. У прочного состояния тот же радиус способен дать сетку микротрещин или явный надрыв.
Для предварительной оценки удобно использовать упрощённую расчётную модель деформации наружного слоя. Она не является нормативным критерием годности и не заменяет данные на конкретный сплав.
ε ≈ t / (2R + t)
Здесь ε - ориентировочная относительная деформация наружного слоя, t - толщина листа, R - внутренний радиус гиба. Модель предполагает нейтральный слой около середины толщины, поэтому при малых радиусах и выраженном смещении нейтральной линии фактическое значение будет отличаться.
Отсутствие ярко выраженной площадки текучести
У многих алюминиевых сплавов переход от упругой к пластической деформации выражен менее отчётливо, чем у типичной низкоуглеродистой стали. Для гибки это важно по двум причинам. Во-первых, угол после снятия усилия может заметно раскрыться. Во-вторых, небольшое изменение состояния поставки или фактической толщины меняет реакцию детали на одну и ту же глубину хода пуансона.
Поэтому точный угол на серии получают после настройки по пробной детали. Технолог фиксирует инструмент и исходные параметры. Оператор измеряет фактический угол после разгрузки и по результату корректирует программу. Для ответственных деталей критерий приёмки задают в чертеже или карте контроля, а не выводят из общего «правила для алюминия».
Склонность к трещине вместо заметной «шейки»
У высокопрочных состояний наружная зона гиба может исчерпать запас пластичности до того, как появится хорошо заметное локальное вытяжение. Ранняя стадия дефекта выглядит как мелкие поперечные риски на внешнем радиусе. Если продолжить деформацию, они объединяются в трещину.
Такой дефект нельзя оценивать только по углу детали. После пробного гиба отдел контроля осматривает наружный радиус при хорошем боковом освещении. Для ответственных изделий метод контроля задаёт конструктор или техническое задание.
Сплавы алюминия и их поведение при гибке
Технический алюминий и мягкие сплавы - гнутся хорошо
Чистый алюминий и многие неупрочнённые либо отожжённые деформируемые сплавы обычно допускают более интенсивную формовку. Это не означает, что для них радиус можно назначать произвольно. На результат влияет толщина и ориентация листа. Отдельно учитывают качество кромки и выбранный способ гибки.
Для мягкой заготовки отдельным риском становится поверхность. Лист легче получает отпечаток матрицы или риску от загрязнённого инструмента. Если лицевая сторона должна остаться декоративной, технолог заранее задаёт способ защиты и проверяет чистоту оснастки.
Дюралюминиевые сплавы типа Д16 склонны к трещине
Высокопрочные алюминиевые сплавы применяют там, где нужна высокая удельная прочность. При гибке их запас пластичности зависит от конкретного состояния. Для Д16 и близких по назначению сплавов нельзя переносить радиус с мягкого алюминия только потому, что толщина совпадает. Сначала проверяют обозначение полуфабриката. Затем используют справочные данные для его фактического состояния.
Если чертёж требует малого радиуса для упрочнённого материала, технолог проверяет операцию до раскроя партии. Сначала оценивают возможность увеличить радиус. Если этого недостаточно, изменение состояния материала или выбор другого сплава согласуют с конструктором.
Как серия сплава подсказывает пригодность к гибке
Серия сплава даёт только первый ориентир: она подсказывает систему легирования и механизм упрочнения. Решение по гибке принимают только после проверки фактического состояния материала.
| Что известно | Что можно понять | Чего этого недостаточно решить |
|---|---|---|
| Только серия или марка сплава | Тип системы легирования и общий класс материала | Минимальный безопасный радиус для конкретной детали |
| Сплав + состояние | Уровень упрочнения и ожидаемую пластичность | Фактическую повторяемость без учёта толщины и направления проката |
| Материал с известным состоянием; отдельно заданы толщина и ориентация листа | Основание для выбора стартового радиуса и пробного гиба | Готовность серийного режима без проверки первой детали |
| Пробный гиб + замер + осмотр | Фактическое поведение конкретной поставки на выбранной оснастке | Автоматическое разрешение менять материал или требования чертежа |
Состояние поставки: закалка и отжиг
Состояние O - максимальная пластичность
Обозначение O относится к отожжённому состоянию. Для многих деформируемых алюминиевых сплавов оно даёт наиболее высокий запас формуемости по сравнению с упрочнёнными состояниями того же сплава. Поэтому сложную формовку часто стремятся выполнять до окончательного упрочнения, если маршрут изготовления и требования к детали это допускают.
Отжиг нельзя рассматривать как универсальную «починку» проблемной гибки. После него меняются механические свойства, а последующее восстановление требуемого состояния может потребовать отдельной термообработки. Для готовой конструкции этот маршрут допустим только тогда, когда он предусмотрен документацией на материал и деталь.
Состояние T - прочность выше, запас на гиб меньше
Буква T обозначает состояния, полученные с участием термической обработки; последующие цифры уточняют маршрут упрочнения. Сводить все состояния T к одному поведению нельзя. Например, T4 и T6 одного сплава способны заметно различаться по пластичности и пружинению.
На практике технологу нужен полный индекс материала, а не запись «алюминий Т». Перед запуском серии он сопоставляет фактическое состояние с допустимой формовкой и выбранным радиусом. Затем проверяет совместимость с оснасткой. Если поставщик сменил состояние или партия имеет другие механические свойства в пределах допуска, пробный гиб приходится оценивать заново.
Гибка «свежезакалённого» алюминия в короткое окно
У некоторых термически упрочняемых сплавов после закалки существует стадия, когда естественное старение ещё не завершилось и материал формуется легче, чем после набора конечных свойств. В международной системе для такого состояния используют обозначения, относящиеся к закалённому нестабильному состоянию. Допустимая задержка перед формовкой зависит от конкретного сплава. Температуру хранения и время выдержки берут из технологической спецификации.
Поэтому универсального «окна в несколько часов» для алюминия нет. Если маршрут использует формовку после закалки, технолог должен опираться на документацию по конкретному сплаву и процессу. Для обычной заявки на гибку алюминия безопаснее передать точное состояние поставки и требуемую геометрию, чем рассчитывать на неопределённый эффект свежей закалки.
Растрескивание на радиусе и его причины
Малый радиус относительно толщины
Уменьшение радиуса повышает растяжение наружного слоя. При достижении предела формуемости сначала появляются микротрещины, затем локальный надрыв. Поэтому радиус задают вместе с толщиной и состоянием материала. Значение, которое прошло на листе 1 мм, нельзя автоматически переносить на лист 4 мм того же сплава.
Практический расчётный пример. Для листа толщиной 2 мм и внутреннего радиуса 4 мм упрощённая модель даёт ε ≈ 2 / (2 × 4 + 2) = 0,20, то есть около 20%. При радиусе 8 мм расчётная оценка снижается до 2 / 18 ≈ 11%. Эти цифры показывают направление изменения деформации. Они не являются допустимыми пределами: фактическую пригодность определяют по данным сплава, состоянию и пробной гибке.
Неблагоприятная ориентация относительно проката
Прокат формирует направленность структуры и свойств листа. Чувствительность к ориентации особенно важна для некоторых упрочняемых сплавов. Если линия гиба ориентирована неблагоприятно, трещина может появиться при радиусе, который в другом направлении проходит без повреждения.
Поэтому конструктор не должен оставлять направление материала без внимания у детали с малым радиусом. При раскрое технолог сопоставляет линии гиба с направлением проката. Когда на одной заготовке есть несколько взаимно перпендикулярных сгибов, приходится искать компромисс между технологичностью и раскроем. Требования критичного участка ставят выше экономии материала.
Заусенцы и риски по кромке как старт трещины
Надрез на кромке работает как концентратор напряжений. Для наружного растянутого слоя это особенно опасно: дефект после резки становится удобной точкой для зарождения трещины. Поэтому перед сложным гибом оператор проверяет кромку в зоне деформации и удаляет выраженный заусенец по принятой технологии.
Качество реза имеет значение и для отверстий рядом с гибом. Если край отверстия попадает в интенсивно деформируемую зону, он может вытянуться или стать источником разрыва. Расположение отверстий и разгрузочных вырезов лучше проверять на этапе развёртки, пока изменение геометрии ещё не требует переделки готовой партии.
Минимальный радиус гиба для алюминия
Зависимость от сплава и состояния
Минимальный радиус нельзя корректно задать одним коэффициентом для всего алюминия. Справочные таблицы относятся к конкретной марке и состоянию. Толщина учитывается отдельной строкой или диапазоном. Для некоторых материалов отдельно учитывается ориентация образца. Чем выше прочность и ниже пластичность состояния, тем осторожнее выбирают стартовый радиус.
Сначала конструктор задаёт требуемую геометрию. Технолог сверяет её с данными по материалу и возможностями оснастки, после чего выполняется пробный гиб. После разгрузки оператор измеряет угол и радиус. Наружную сторону отдельно осматривают на признаки растрескивания. Только подтверждённый режим переносят на серию.
Почему для алюминия радиус часто приходится увеличивать
Сравнение со сталью по одной толщине малоинформативно. У алюминия другой модуль упругости. Формуемость заметно меняется с составом и степенью упрочнения. Высокопрочный лист может потребовать большего радиуса, хотя визуально заготовка выглядит такой же пластичной до начала операции.
Увеличение радиуса снижает деформацию наружного слоя. При этом меняются геометрия узла и развёртка, поэтому радиус согласуют до раскроя.
Ориентиры для листа и профиля
Для плоского листа сначала задают внутренний радиус и толщину. Направление проката учитывают отдельно. У профиля добавляется форма сечения: стенки и полки имеют разную устойчивость, а локальное растяжение может сочетаться с вогнутостью или раскрытием сечения. Поэтому табличный радиус для листа нельзя использовать как готовую норму для экструдированного профиля.
Для профиля технолог проверяет доступ оснастки и направление гиба относительно сечения. Отдельно оценивает риск местной потери устойчивости. Если требуется плавная дуга, метод может отличаться от обычной гибки листа на V-матрице.
Направление проката и линия гиба
Вдоль и поперёк волокна: разница в риске трещины
Фраза «всегда гнуть поперёк волокна» слишком груба. Для термически упрочняемых листовых сплавов направление линии гиба относительно проката действительно может существенно менять допустимую деформацию. Для неупрочняемых сплавов рекомендации могут отличаться, поэтому решение принимают по таблицам и техническим данным конкретного материала.
На чертеже критичной детали имеет смысл фиксировать ориентацию, если от неё зависит радиус или отсутствие трещин. Если направление поставленного листа неизвестно, его нельзя надёжно восстановить по догадке. Надёжная основа - маркировка или документы поставщика. Допустима и подтверждённая производственная трассировка.
Гиб под 45° как инженерный компромисс
Когда деталь содержит линии гиба в разных направлениях, идеальную ориентацию для всех участков получить трудно. Разворот заготовки примерно на 45° иногда используют как компромисс, но это не универсальное правило. У сложной детали такой раскрой нужно проверять по фактической формуемости выбранного материала.
Поворот детали ради ориентации может ухудшить вложенность и увеличить отход. При конфликте критичный гиб имеет приоритет перед максимальным коэффициентом использования листа.
Как разложить деталь на листе
Сначала конструктор выделяет гибы с наименьшим радиусом и наиболее высокой деформацией. Затем для них задают предпочтительное направление. Остальные линии располагают с учётом возможностей материала. Если конфликт невозможно решить раскроем, сначала пересматривают радиус. При необходимости согласуют другое состояние полуфабриката или меняют конструкцию.
Для деталей с повторяемым производством ориентацию лучше сохранять в карте раскроя. Тогда изменение вложенности в следующей партии не перевернёт деталь относительно проката и не создаст новый дефект при неизменной программе пресса.
Приёмы против растрескивания
Отжиг перед гибкой и промежуточный отжиг
Отжиг увеличивает пластичность ряда алюминиевых сплавов, поэтому его применяют перед сложной формовкой или между последовательными операциями, если такой маршрут разрешён для материала. Решение должно учитывать конечные механические свойства. Самовольный местный отжиг готовой прочностной детали способен вывести её из требуемого состояния.
Промежуточная термообработка уместна только при подтверждённом маршруте. Если такой режим не задан, технолог сначала пересматривает геометрию, вместо того чтобы компенсировать трещины неизвестным нагревом.
Подогрев зоны гиба для трудных сплавов
Локальный подогрев может снизить усилие формовки и изменить пластичность, но одновременно повышает риск неоднородности свойств. Перегрев способен вызвать дополнительное коробление. Для термически упрочняемого алюминия особенно опасно применять температуру «по цвету» или по бытовому опыту: визуального надёжного индикатора режима здесь нет.
Если нагрев входит в технологию, температура и время должны быть заданы источником для конкретного материала. Без такой основы подогрев нельзя считать штатным способом достижения малого радиуса.
Увеличение радиуса и снятие заусенцев
Самые предсказуемые меры против трещин - снизить деформацию наружного слоя и убрать концентраторы напряжений. Увеличение внутреннего радиуса уменьшает растяжение. Подготовленная кромка снижает вероятность старта трещины из дефекта реза.
Если геометрию менять нельзя, следующая точка проверки - состояние материала. Только после этого имеет смысл усложнять технологию термообработкой или специальной оснасткой. Такой порядок уменьшает риск дорогих экспериментов на уже раскроенной партии.
Дефекты гибки алюминия и контроль
Трещины, «апельсиновая корка», риски
Трещины на внешнем радиусе указывают на превышение допустимой деформации либо на локальный концентратор. «Апельсиновая корка» проявляется как грубый рельеф поверхности из-за неоднородной деформации зерён; выраженность зависит от структуры материала и степени растяжения. Риски и задиры чаще связаны с состоянием оснастки, загрязнением или защитой лицевой стороны.
| Дефект | Что проверяет технолог или отдел контроля | Корректирующее действие |
|---|---|---|
| Трещина на наружном радиусе | Технолог сверяет сплав с его состоянием, оценивает достаточность радиуса и отдельно осматривает кромку с учётом ориентации проката | Увеличить радиус либо изменить согласованный маршрут формовки |
| Угол раскрывается после пресса | Фактический угол после разгрузки и стабильность партии материала | Скорректировать программу по пробной детали |
| Глубокий след матрицы | Чистоту опорных кромок и давление контакта | Изменить защиту поверхности или подобрать подходящую оснастку |
| Отверстие вытянулось у линии гиба | Положение отверстия относительно зоны деформации | Перенести элемент либо предусмотреть разгрузку в развёртке |
| Разброс размеров полок | Базу измерения и расчёт развёртки; повторяемость угла контролирует отдельно | Уточнить базу контроля и скорректировать расчёт заготовки |
Пружинение алюминия в состоянии T
После снятия усилия часть упругой деформации возвращается, поэтому угол раскрывается, а радиус может увеличиться. Величина отдачи зависит от материала и степени его упрочнения. Существенно влияет отношение радиуса к толщине; результат меняется и со способом формовки. По этой причине одна коррекция программы не должна автоматически переноситься на другую марку алюминия.
Для ЧПУ-производства режим подтверждают на контрольной детали. Оператор измеряет результат после разгрузки и вносит поправку, после чего параметры фиксируют для серии. Этот подход используется и при ЧПУ-гибке листа.
Что прислать для расчёта гиба профиля или листа
Для оценки технологичности исходные данные лучше передать одним комплектом:
- Чертёж детали - с радиусами гибов, конечными размерами и базой измерения.
- Материал - точная марка сплава и полное обозначение его состояния.
- Толщина - номинальное значение по документации на заготовку.
- Требования к поверхности - указание лицевой стороны и допустимости следов оснастки.
- Направление проката - для критичных гибов, если оно известно по маркировке или документам поставщика.
Развёртку можно проверить через длину зоны гиба. Для инженерной прикидки используют модель с K-фактором:
BA = α × π / 180 × (R + K × t)
Здесь BA - расчётная длина дуги по нейтральному слою; α - угол гиба в градусах. R обозначает внутренний радиус, t - толщину, K - положение нейтрального слоя. K нельзя считать постоянным свойством алюминия: его уточняют под материал и выбранную технологию, а затем подтверждают пробой.
Числовой пример. При α = 90°, R = 4 мм, t = 2 мм и условном K = 0,40 расчётная длина зоны гиба составляет BA ≈ 1,571 × (4 + 0,8) ≈ 7,54 мм. Это пример модели развёртки, а не готовое значение для производства. Серийную развёртку подтверждают пробным гибом на фактической оснастке.
Производственная ситуация: трещина появилась только на новой партии
Предположим, предыдущая партия детали из алюминиевого листа проходила гиб без видимых дефектов. После новой поставки на том же прессе и с той же программой оператор замечает мелкие трещины на наружной поверхности изгиба. Простое увеличение дожима здесь бессмысленно: оно повышает деформацию и способно ухудшить дефект.
Технолог сначала сверяет полное обозначение материала и состояние новой поставки с предыдущей. Затем проверяет фактическую толщину и ориентацию листа относительно линии гиба. Отдел контроля осматривает кромку заготовки. Если входные данные совпадают, выполняют пробу с увеличенным радиусом либо другой допустимой оснасткой. Изменение запускают в серию только после замера геометрии и подтверждения отсутствия трещин.
Эта ситуация показывает, почему «тот же алюминий» недостаточно точное описание. Для стабильной гибки нужны прослеживаемые исходные данные и критерии приёмки, привязанные к чертежу.
Что проверять перед запуском серии
Перед запуском партии контроль удобно вести по последовательному чек-листу:
- Технолог сверяет марку сплава и состояние материала с документами на поставку.
- Радиус гиба и базовые размеры сопоставляют с чертежом и фактически установленной оснасткой.
- На первой детали оператор после разгрузки измеряет угол и фактический радиус.
- Отдел контроля осматривает наружную сторону гиба на трещины; лицевую поверхность проверяет отдельно на отпечатки инструмента.
- Критичные линейные размеры измеряют от согласованной базы. Для длинной детали дополнительно контролируют плоскостность.
Если параметр неизвестен, риск закрывают пробной деталью до запуска партии.
Упаковка влияет на качество. Мягкая алюминиевая поверхность легко получает потёртости при контакте деталей между собой. Если внешний вид входит в критерии приёмки, технологическая карта должна задавать защитные прокладки и способ укладки. Допустимость контакта между деталями фиксируют отдельно.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб