Как указать радиус и линию гиба в чертеже
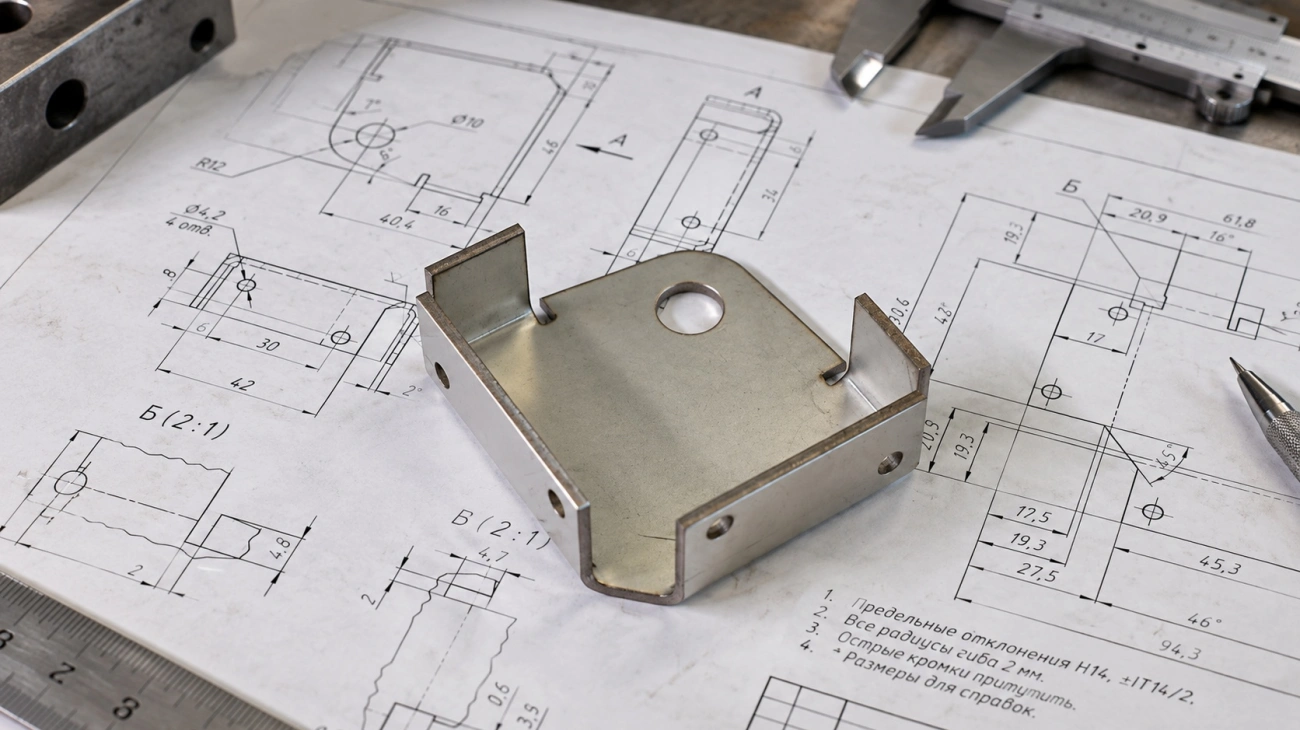
Фраза «согнуть под 90°» оставляет технологу слишком много вариантов. При одинаковом угле различаются внутренний радиус и длины полок. Из-за этого положение отверстий на готовой детали тоже может измениться. Поэтому чертёж должен показывать геометрию готовой детали. Развёртку и требования к приёмке оформляют согласованно с ним.

Зачем радиус гиба указывают на чертеже
Радиус как ключевой параметр детали
При гибке листа внутренний радиус описывает закругление со стороны сжатых волокон. Он определяет форму перехода между полками и участвует в расчёте развёртки. Если конструктор задаёт только угол, оператор может получить его разной оснасткой, но длина зоны деформации и размеры после гиба будут отличаться.
Внутренний и наружный радиус
На чертеже листовой детали целесообразно прямо обозначать Rвн — радиус внутренней поверхности сформированного сгиба. Наружный радиус при приближённо постоянной толщине больше на толщину листа. Это геометрическая оценка; фактическое утонение на дуге может изменить результат.
Расчётная модель: Rнар ≈ Rвн + t.
Здесь t — исходная толщина листа. Например, при Rвн = 6 мм и t = 3 мм наружный радиус ориентировочно равен 9 мм. Такой расчёт помогает проверить габарит в модели, но не заменяет контроль готового изгиба.
Почему «просто согнуть» недостаточно
Одинаковая команда может означать угол между полками 90° или поворот плоской заготовки на 90°. Для прямого угла значения совпадают, но при других углах путаница становится заметной. Поэтому на итоговом виде изделия указывают, какой именно угол измеряется, а на развёртке показывают линию и сторону сгиба.
Как обозначают линию и радиус гиба
Линия гиба на развёртке
На плоской развёртке линия гиба задаёт положение будущей зоны деформации. Её отделяют от контура резки; вспомогательные построения не должны попадать в траекторию инструмента. На производственном файле технолог должен понимать, какие линии передаются на лазерную резку, а какие служат только для гибки.
Указание радиуса и угла
На виде согнутой заготовки проставляют внутренний радиус с выноской к дуге и угол между указанными поверхностями. Если радиус относится к нескольким одинаковым сгибам, это фиксируют общим примечанием без противоречащих локальных размеров. Для разных переходов радиусы обозначают раздельно.
При необходимости показывают длину прямого участка до касательной к гибу. Она отличается от габарита до воображаемой острой вершины. Такое уточнение полезно для коротких монтажных полок и посадочных мест, где ошибка даже на небольшую величину мешает сборке.
Направление гиба
Для развёртки важно показать, куда уйдёт полка относительно выбранной лицевой стороны. Это можно сделать стрелкой, дополнительным видом или однозначным примечанием «гиб вверх/вниз» с указанием стороны наблюдения. Без точки отсчёта такая надпись сама становится источником ошибки.
Допуски и базы в чертеже
Допуск на угол и размеры
Номинальный радиус без допуска не сообщает, какое отклонение считается приемлемым. Однако назначать одинаково жёсткие требования ко всем параметрам тоже ошибочно: при свободной гибке фактический радиус зависит от раскрытия матрицы и свойств листа. Влияет и наладка пресса.
В задании отделяют сборочные размеры от справочных. Для ответственного узла главный критерий может быть связан с расстоянием между отверстиями после гиба. Высоту полки и угол тогда проверяют по отдельным требованиям. Радиус тогда задаёт технологическое ограничение и контролируется в согласованном диапазоне. Численные допуски назначают по функции детали и подтверждённым возможностям обработки; универсальное значение здесь вводить нельзя.
Базовые поверхности и размеры
У детали с несколькими полками последовательная цепочка размеров накапливает отклонения. Если монтаж выполняется по одной плоскости и одному отверстию, их разумно выбрать базами для основных контрольных размеров. Тогда измеритель воспроизводит положение детали в узле.
Что прислать для расчёта
Чертёж или эскиз с размерами
Для предварительной оценки подходит эскиз, если в нём есть конечная форма и однозначные размеры. Для точного изготовления предпочтителен чертёж согнутой детали, а развёртка используется как связанный производственный документ. Если заказчик передаёт обе версии, конструктор должен обеспечить их согласованность.
При рассмотрении гибки листового металла по чертежу технолог уточняет спорные базы отсчёта и радиусы. Затем определяет контроль первой детали.
Материал, толщина и сечение
Марка и состояние поставки влияют на пластичность и пружинение. Даже при одинаковой толщине разные партии или состояния металла способны потребовать иной компенсации угла. Для покрытого листа указывают тип покрытия и сторону, на которой недопустимы следы оснастки.
Требования к радиусу и допускам
Техническое задание должно связывать радиус с функцией детали. Если важен свободный проход детали вокруг соседнего элемента, требуется контролировать соответствующий габарит. Если гиб работает как посадочное место, уточняют профиль сопряжения. Отдельно записывают допустимость царапин и необходимость контрольного образца.
Чек-лист передачи чертежа технологу:
- Проверить, что в модели указан готовый согнутый вид и отмечена сторона гиба.
- Для каждого перехода обозначить внутренний радиус и однозначно измеряемый угол.
- Привязать ответственные размеры к базам, доступным после гибки.
- Указать материал, состояние поставки и толщину заготовки.
- Выделить критичные размеры с допусками и оговорить требования к поверхности.
- Сверить развёртку с моделью, затем указать количество деталей и необходимость пробной гибки.
Частые ошибки в задании
Отсутствие радиуса или допуска
Если на чертеже есть только угол, технолог подбирает радиус по имеющейся матрице и поведению материала. Это может быть допустимо для простой облицовки, но опасно при сопряжении с другой деталью. Чтобы убрать спор, задают либо требуемый радиус с допустимым отклонением, либо функциональный размер, который должен получиться у готовой детали.
Нереализуемый радиус для материала
Малый радиус увеличивает деформацию наружного слоя. У прочного или нагартованного листа возникают трещины; у покрытой заготовки может пострадать защитный слой. Достижимость зависит также от инструмента. Если заданное значение не подтверждено, конструктор согласует увеличение радиуса, другой материал или пробный гиб.
Для длинной плавной дуги может оказаться подходящей радиусная гибка металла. Для таких изделий одной величины радиуса мало: конструктор дополнительно задаёт хорду либо длину дуги. Крайние точки привязывают к сборочным базам.
Противоречивые размеры
Иногда габарит согнутой детали противоречит длине развёртки. Другая частая причина спора — цепочка размеров полок с неясной базой. Оператору нельзя выбирать «наиболее правдоподобную» цифру. Технолог возвращает противоречие конструктору и фиксирует согласованную ревизию документа до запуска раскроя.
Как проверить задание до передачи
Сверка радиуса с возможностями материала
Для первичной проверки используют расчёт длины зоны гиба по нейтральному слою. При принятой приближённой модели коэффициент K задаёт долю толщины от внутренней поверхности до нейтрального слоя; его значение зависит от технологических условий и уточняется пробным изготовлением.
Расчётная модель: Lгиба ≈ (π × α / 180°) × (Rвн + K × t).
Здесь α — угол поворота заготовки в градусах, Lгиба — длина участка развёртки по нейтральному слою. Формула даёт предварительную оценку и не определяет пригодность малого радиуса по трещиностойкости.
Практический пример. Требуется один гиб на 90° у листа толщиной 3 мм с внутренним радиусом 6 мм. Для предварительной модели примем K = 0,35; это условное расчётное допущение, а не норматив для выбранного металла. Получаем Lгиба ≈ 1,5708 × (6 + 0,35 × 3) ≈ 11,1 мм. Если прямые части до точек касания дуги равны по 35 мм, ориентировочная длина развёртки составляет 81,1 мм. Перед раскроем технолог уточняет K для выбранного материала и комплекта оснастки. Расчёт подтверждает пробным образцом.
Полнота размеров и допусков
Проверку удобно делать по сборочному маршруту: представить, как готовая деталь устанавливается, какие поверхности опираются на соседние элементы и чем будут измерены ответственные расстояния. Размер, который невозможно проверить или который противоречит другой размерной цепи, нуждается в уточнении.
| Проблема в документации | Чем грозит | Проверка и корректирующее действие |
|---|---|---|
| Указан только угол | Разный радиус и длина зоны деформации | Добавить внутренний радиус или согласовать функциональный габарит |
| Нет базовой кромки | Смещение монтажных размеров | Привязать размеры к поверхности, используемой при сборке |
| Перепутаны угол между полками и угол поворота | Изготовление детали с противоположной геометрией | Показать конечный вид и указать измеряемый угол |
| Радиус меньше технологически достижимого | Трещины или нарушение покрытия | Проверить материал и оснастку; согласовать пробную гибку |
| Развёртка расходится с конечным видом изделия | Брак по длине полок после раскроя | Пересчитать припуск на гиб и обновить единую ревизию модели |
Как задание влияет на результат
Точность развёртки и раскроя
Развёртку рассчитывают по согласованной геометрии и конкретному способу гибки. Ошибка в радиусе меняет длину зоны деформации; после раскроя исправить такую ошибку без изменения размеров полок может быть уже невозможно. Поэтому контроль первой детали включает измерение конечных габаритов и сравнение с рабочим чертежом.
Производственная ситуация (условная). Для кронштейна предусмотрены два сгиба. В исходном эскизе ширина средней стенки указана от виртуальных вершин, а в карте контроля её измеряли между линиями касания радиусов. Первая деталь показала расхождение при установке в узел. Конструктор уточнил базу и исправил размерную схему; технолог пересчитал развёртку и закрепил новый способ контроля. До следующего запуска старую версию чертежа исключили из производства.
Выбор способа гибки и оснастки
Острый переход и плавная дуга требуют разной технологии. Закрытый короб дополнительно ограничивает доступ оснастки. На листогибочном прессе важны доступ пуансона и достаточная опора короткой полки. При вальцовке ключевыми становятся радиус по длине и возможность подгибки концов. Оборудование подбирают после проверки геометрии, а не по одной величине угла.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб