Как устроена гибка труб и какой метод выбрать под задачу
Одинаковый угол изгиба можно получить разными способами. Однако на одной трубе останется круглое проходное сечение, а на другой появится складка или заметное сплющивание. Радиус определяет интенсивность изгиба. Толщина стенки влияет на её устойчивость, а свойства материала и характер нагрузки — на допустимые деформации. Для выбора технологии важнее понять, как должна работать готовая деталь: входить в сборку по контрольным точкам, пропускать среду или выдерживать нагрузку.
Намоточная гибка подходит для локальных изгибов с заданной осевой линией; трёхроликовая прокатка формирует протяжённую дугу. Дорн поддерживает сечение изнутри, а ЧПУ воспроизводит последовательность перемещений. Эти признаки относятся к разным уровням технологии: один определяет способ деформации, другой — оснастку, третий — управление станком. Именно поэтому при выборе оборудования нельзя ограничиваться словами «гибка на ЧПУ».
Что происходит с металлом при гибке
Нейтральный слой и почему он смещается к внутренней стенке
В прямой трубе волокна вдоль оси имеют одинаковую исходную длину. При образовании дуги наружная зона удлиняется, внутренняя укорачивается. Между ними располагается область с малой продольной деформацией — нейтральный слой. При реальной гибке поток металла меняет это положение. Результат зависит также от контакта с оснасткой и формы сечения. На тесных радиусах он может смещаться к внутренней стороне. Принимать его положение строго по геометрической оси для расчёта точной длины заготовки рискованно.
Растяжение снаружи и сжатие внутри дуги
Наружная стенка испытывает продольное растяжение. При недостаточном запасе пластичности она утоняется; локальная риска или дефект сварного соединения могут стать местом начала трещины. На внутренней стороне металл сжимается, а тонкая оболочка стремится потерять устойчивость и образует волны. Одновременно поперечное сечение круглой трубы способно отклониться от окружности.
Наклёп и упрочнение зоны гиба
Холодная пластическая деформация меняет свойства металла в нагруженном участке. У ряда сплавов растёт сопротивление последующей деформации, а оставшаяся пластичность снижается. Особенно заметным наклёп бывает у некоторых аустенитных нержавеющих сталей. Повторная догибка в том же месте поэтому может оказаться опаснее первой операции.
Основные методы гибки труб
Дорновая и бездорновая гибка
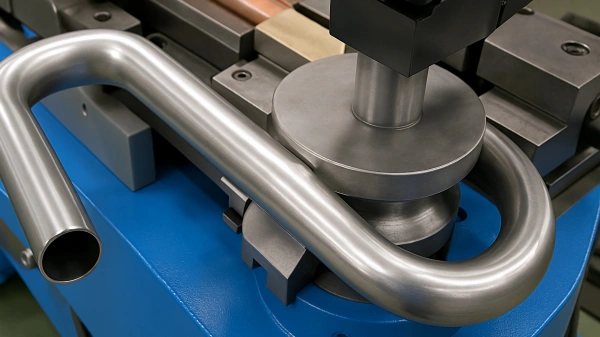
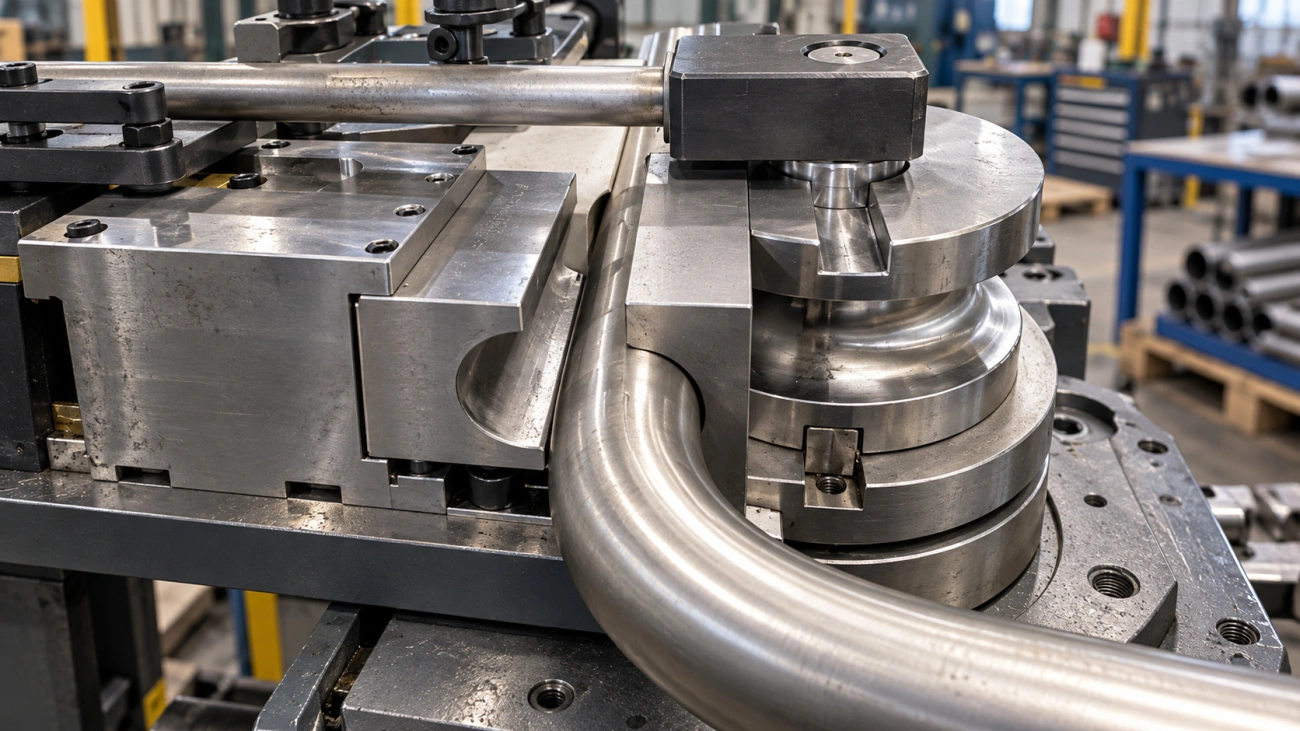
Дорн устанавливают внутрь трубы вблизи зоны изгиба. Жёсткая оправка поддерживает стенку на сравнительно простых операциях; сегментный дорн способен сопровождать более сложный малорадиусный гиб. Наружная оснастка при этом остаётся обязательной: гибочный сегмент задаёт траекторию, прижим удерживает трубу, а складкодержатель помогает предотвратить образование складки на внутренней стороне.
Бездорновый способ возможен, когда сечение достаточно устойчиво при заданном радиусе. Такая схема обычно проще по наладке и не требует извлекать внутренний инструмент. Однако результат оценивают по пробному образцу: отсутствие дорна само по себе ещё не означает брак, как и наличие дорна не гарантирует отсутствие овальности. Для малых радиусов с тонкой стенкой полезно отдельно оценить возможности дорновой гибки труб.
Радиусная (намоточная) и прокатная гибка
При намоточной схеме зажимной блок фиксирует трубу на гибочном сегменте, который поворачивается и увлекает заготовку вокруг заданного радиуса. Прямой участок поддерживает прижимная оснастка. Метод полезен для локальных гибов. Подача между операциями помогает выдерживать расстояние между ними, а фиксация заготовки — положение концов.
При трёхроликовой прокатке труба многократно проходит между профилированными роликами. Перемещение регулируемого ролика постепенно увеличивает кривизну. Это подходящий способ для арок. Также им формируют длинные дуги и заготовки колец. На входе и выходе могут оставаться недостаточно изогнутые участки; технолог предусматривает подгибку или припуск под обрезку. Термин «радиусная гибка» используют для обеих схем, поэтому метод следует называть точно.
Штамповая гибка продавливанием также существует. Она сравнительно проста для подходящих толстостенных труб, но местное поперечное усилие увеличивает риск сплющивания; к тонкостенной заготовке с жёстким требованием к проходному сечению такой способ применяют с осторожностью.
Холодная и горячая гибка — где граница
При холодной гибке внешнего технологического нагрева нет. Материал деформируется при температуре цеха; на результат влияют его пластичность и пружинение. Для большинства задач с готовыми трубами это исходный вариант, который технолог проверяет на достижимость радиуса.
Горячая технология предусматривает контролируемый нагрев области деформации. Например, при индукционной гибке участок трубы последовательно проходит через зону локального нагрева, после чего изделие формируется заданным способом. Нагрев может снизить усилие и расширить возможности обработки крупных или прочных заготовок. Он одновременно меняет состояние поверхности и способен повлиять на структуру металла. Температурный режим и необходимость последующей термообработки выбирают для конкретной марки. Нагрев горелкой «на глаз» для ответственной трубы технологическим эквивалентом индукционной гибки не является.
Гибка на ЧПУ и полуавтоматах
Что даёт программное управление углом и плоскостью
Числовое программное управление задаёт последовательность движений: подачу трубы, поворот вокруг продольной оси между гибами и вращение гибочного узла. При наличии соответствующих приводов и датчиков станок повторяет координаты по программе. ЧПУ само по себе не защищает тонкую стенку от складок: её решает корректно выбранная оснастка в сочетании с подходящим способом деформации. Дополнительно учитывают свойства трубы.
Полуавтомат может выполнять часть движений по приводу, оставляя позиционирование или поворот заготовки оператору. Это приемлемо для простой геометрии при достаточной организации контроля. Для пространственной детали каждый ручной поворот становится дополнительным источником погрешности. При сравнении вариантов полезно изучать возможности ЧПУ-гибки труб применительно к конкретной траектории.
Многоплоскостные (3D) гибы за одну установку
У пространственного трубопровода второй гиб может выполняться в иной плоскости относительно первого. Машина подаёт заготовку на рассчитанную длину, поворачивает её вокруг оси и выполняет следующий изгиб. Такая последовательность уменьшает число повторных базирований, если длины захвата хватает и деталь не сталкивается с инструментом.
Сложность появляется на коротких прямых участках. Длины зажима бывает недостаточно. Уже сформированный конец иногда упирается в станину или гибочный сегмент. Конструктор должен оценить порядок гибов вместе с технологом до раскроя. Иногда геометрию приходится менять, разделять изделие на элементы или использовать другую оснастку.
Повторяемость партии против ручного гиба
Программа сокращает разброс, связанный с ручным позиционированием. Но реальный угол после разгрузки зависит также от свойств конкретной партии и фактической стенки. Трение в оснастке меняет процесс, а пружинение сдвигает конечный угол. Поэтому настроечную деталь измеряют по согласованным базам. Технолог корректирует программу, а затем фиксирует используемую оснастку и параметры наладки.
При переходе на другую партию трубы проверка первой детали повторяется. Даже идентичное обозначение сортамента не гарантирует одинакового пружинения. Для серии важнее стабильная процедура настройки и измерения, чем один заявленный показатель точности станка из каталога.
Как метод зависит от типа трубы
Круглая труба
У круглой трубы главный геометрический риск — потеря круглости. Малый радиус на тонкой стенке усиливает стремление к овализации, поэтому технолог рассматривает внутреннюю опору и точное сопряжение ручья с наружной поверхностью. При большой плавной дуге часто подходит трёхроликовая прокатка. Если нужно несколько локальных изгибов с точной длиной прямых, намоточный способ обычно удобнее.
Профильная (квадрат и прямоугольник)
У квадратной трубы плоские стенки склонны прогибаться внутрь или выпучиваться наружу. При изгибе прямоугольного профиля ориентация относительно плоскости дуги определяет, какая сторона работает на растяжение и насколько велик риск потери устойчивости. Поэтому фраза «профиль 60 × 30» без указания направления гиба не даёт технологу полной информации.
Ролики должны соответствовать габариту и форме сечения, иначе возможны вмятины по граням и скручивание. Для деталей, которые затем войдут в сварной каркас, дополнительно контролируют плоскость дуги. При выборе гибки профильной трубы чертёж полезно дополнить видом с торца, где показана ориентация сечения.
Тонкостенная и большого диаметра
Сам по себе большой диаметр не определяет сложность операции. Важны толщина стенки и требуемый радиус. Крупная толстостенная труба может требовать значительного усилия; крупная тонкостенная при меньшей нагрузке теряет форму сечения. Ограничения станка тоже различаются: по габариту заготовки и усилию. Отдельно проверяют наличие оснастки под нужное сечение и длину.
Ключевые параметры, которые задают выбор
Радиус гиба и минимальный радиус
В чертеже необходимо обозначить, по какой линии задан радиус: по оси трубы, по внутренней поверхности или по наружной. Для круглого сечения наружного диаметра D связь геометрических радиусов при условии постоянного сечения проста: радиус внутренней поверхности приблизительно равен R − D/2, наружной — R + D/2, где R задан по оси. После реальной деформации эта геометрическая модель требует проверки из-за изменения сечения.
Минимально достижимый радиус нельзя назначить одной таблицей для всех труб. При малой стенке возрастает риск потери формы. Материал ограничивает пластическую деформацию, а оснастка определяет степень поддержки сечения. Даже если станок способен повернуть трубу на требуемый угол, это ещё не подтверждает пригодность результата. Критерии устанавливают по назначению детали и контролируют на пробном гибе.
Отношение диаметра к толщине стенки (D/t)
Отношение D/t показывает относительную тонкостенность круглой трубы: чем оно больше, тем менее устойчивой может быть оболочка при местном сжатии. Это ориентир для оценки риска, а не самостоятельное правило выбора оборудования. Вместе с ним рассматривают R/D — радиус по оси в долях наружного диаметра. Малое R/D повышает интенсивность деформации, особенно на тонкой стенке.
Например, труба D = 40 мм со стенкой t = 2 мм имеет D/t = 20. При осевом радиусе R = 120 мм отношение R/D составляет 3. Эти значения позволяют описать задачу технологу, но не являются доказательством того, что можно отказаться от дорна. Влияют материал и допустимая овальность, а также состояние шва и доступность оснастки.
Требуемая чистота геометрии сечения
Для декоративной дуги может оказаться существеннее отсутствие складок и следов контакта. Трубопроводу важны сохранность проходного сечения и возможность стыковки. Рамная деталь должна попасть в контрольный кондуктор без принудительного исправления формы. Эти требования ведут к разным схемам контроля и могут менять выбор гибочного метода при одинаковых D, t и R.
Материал и его поведение при гибке
Сталь, нержавейка, алюминий, оцинковка
Низкоуглеродистая конструкционная сталь в подходящем состоянии часто допускает холодную гибку с умеренным риском растрескивания. Для высокопрочной стали требуется внимательнее выбирать радиус. У нержавеющих сплавов свойства существенно различаются по марке и состоянию поставки; отдельные аустенитные стали склонны к заметному наклёпу и пружинению.
Алюминий нельзя оценивать как единый материал: отожжённые состояния ряда деформируемых сплавов отличаются по пластичности от упрочнённых. На оцинкованной трубе гибка затрагивает ещё и покрытие. Даже при сохранении формы металла возможны трещины цинкового слоя или следы прижимной оснастки. Если труба имеет покрытие, требования к нему должны быть отдельной частью задания.
Пластичность, предел текучести и пружинение
После разгрузки упругая часть деформации исчезает, поэтому фактический угол может оказаться меньше достигнутого под нагрузкой. Такой возврат называют пружинением. Его величина зависит от отношения напряжений к упругим свойствам материала и от геометрии гиба. Более прочная заготовка при той же схеме может потребовать иной компенсации.
Установить универсальную поправку в градусах для «нержавейки» или «алюминия» нельзя. Оператор выполняет пробный гиб, измеряет угол в свободном состоянии и корректирует ход либо программу. При серийном запуске проверка повторяется после существенной смены партии или условий трения.
Как марка ограничивает минимальный радиус
Если наружный слой не выдерживает продольного растяжения, уменьшение радиуса приводит к надрывам. На чувствительных материалах риск возрастает у кромок с заусенцами и поверхностными рисками. Возможность большего радиуса часто снижает напряжённость задачи без усложнения оборудования, однако иногда проектная компоновка этого не допускает.
Типовые дефекты и их причины
Гофры и складки на внутренней стенке
На внутренней стороне дуги продольное сжатие способно вызвать потерю устойчивости стенки. Небольшая волнистость при дальнейшем ходе иногда превращается в складку с резким перегибом материала. Тесный радиус усиливает сжатие. При малой стенке потеря устойчивости возникает легче, особенно если около касательной к гибочному сегменту отсутствует нужная поддержка.
При намоточной гибке технолог проверяет положение складкодержателя, контакт прижима и посадку дорна. Увеличивать давление вслепую опасно: чрезмерный прижим способен оставить задиры либо нарушить подачу. Деталь со складкой, критичной для герметичности или прочности, не следует принимать по одному лишь соответствию угла.
Овализация и утонение стенки снаружи
Поперечное сечение круглой трубы на дуге часто отличается от исходной окружности. Для воспроизводимой оценки можно использовать показатель овальности, заранее согласовав способ измерения и знаменатель формулы. Измерение проводят по наибольшему и наименьшему наружным диаметрам одного сечения в зоне гиба.
Расчётная формула овальности: O = (Dmax − Dmin) / Dном × 100 %.
Здесь Dmax и Dmin — измеренные диаметры, Dном — исходный номинальный наружный диаметр. Формула служит выбранной расчётной моделью контроля, а допустимое значение должно быть установлено чертежом или ТЗ. Утонение внешней стенки проверяют отдельно: круглая форма сама по себе не доказывает сохранность исходной толщины.
Трещины и разрывы при малом радиусе
Трещина чаще начинается там, где высокое растяжение совпало с местным концентратором: риской от инструмента, дефектом исходной трубы или зоной неоднородных свойств. Наличие сварного шва требует внимания к его расположению и качеству, но одинаковое правило ориентации шва для всех технологий некорректно.
Микротрещины могут быть плохо различимы при обычном освещении. Для ответственного изделия способ выявления согласуют заранее, исходя из материала и условий эксплуатации. После обнаружения трещины технолог анализирует причину и пересматривает радиус, состояние заготовки либо процесс. Простая догибка повреждённого участка проблему не устраняет.
| Геометрия и задача | Первый метод для оценки | Что может пойти не так | Как подтвердить выбор |
|---|---|---|---|
| Круглая труба, локальный гиб с коротким радиусом | Намоточная гибка; при необходимости — дорн | Овальность, складка внутри дуги | Пробный гиб, замер сечения в зоне деформации |
| Плавная длинная дуга или заготовка кольца | Трёхроликовая прокатка | Недогнутые концы, отклонение радиуса | Шаблон дуги, контроль концов и плоскости |
| Пространственная трубная деталь с несколькими гибами | Намоточная схема с программной подачей и поворотом | Накопление ошибки, столкновение с оснасткой | Контрольная деталь, проверка координат посадки |
| Прямоугольная профильная труба | Профильные ролики или подходящая гибочная оснастка | Провал грани, скручивание | Замер сечения, контроль плоскости дуги |
| Крупная прочная труба с труднодостижимым холодным гибом | Проверка возможности специальной горячей гибки | Изменение свойств, отклонение формы | Согласованный режим и контроль после процесса |
Критерии выбора технологии под задачу
Единичная деталь против серии
Для единственной дуги с большим радиусом дорогостоящая специальная оснастка может быть экономически неоправданной. Если геометрия допускает прокатку, оператор получает форму без изготовления уникального гибочного сегмента. Для большой серии локальных изгибов с постоянным радиусом затраты на наладку распределяются между деталями; устойчивость результата становится важнее скорости первой операции.
Требования к точности угла и радиуса
При расчёте заготовки для участка с постоянным осевым радиусом используется геометрическая длина дуги. Она полезна для предварительного планирования положения гибов, но не заменяет уточнение развернутой длины по технологии при существенном смещении нейтрального слоя.
Геометрическая формула: Lдуги = π × R × α / 180°.
Здесь R — осевой радиус в миллиметрах, α — центральный угол дуги в градусах. Формула даёт длину по осевой линии. При расчёте отрезаемой заготовки технолог дополнительно учитывает прямые участки, технологические припуски и подтверждённую поправку на фактический процесс.
Практический пример. Рассмотрим условный заказ на стальную круглую трубу диаметром 40 мм со стенкой 2 мм. Для одного изгиба задан радиус по оси 120 мм и угол 90°. Геометрическая длина дуги составляет 3,1416 × 120 × 90 / 180 ≈ 188,5 мм. Допустим, на пробном образце получены Dmax = 40,6 мм и Dmin = 38,0 мм. По принятой выше формуле овальность составит (40,6 − 38,0) / 40 × 100 % = 6,5 %. Эти значения иллюстрируют порядок расчёта и не доказывают годность детали: приемлемый уровень овальности и другие допуски должен задать заказчик.
Что прислать для оценки технологичности (чертёж/ТЗ)
Производственная ситуация: изготовитель получил эскиз пространственной рамки с общими габаритами, но без осевых радиусов и указания порядка поворота трубы. При пробной сборке конец детали оказался смещён. До повторного запуска технолог зафиксировал базовый торец, согласовал координаты центров гибов и порядок контроля. После этого корректировку программы можно было выполнять по измеряемому отклонению, без последовательных догибок уже повреждённой детали.
Для первичной оценки по гибке труб достаточно передать технологу комплект исходных данных:
- Чертёж или модель с осевым радиусом каждого гиба; для пространственной детали — плоскости и взаимное положение изгибов.
- Наружный диаметр либо размеры профильного сечения с ориентацией при гибке; фактическую толщину стенки.
- Марку металла, состояние поставки и сведения о покрытии, если оно есть.
- Размеры прямых участков от выбранных баз; длину готовой детали и количество изделий.
- Назначение узла и критерии приёмки: допустимую потерю сечения, требования к поверхности, углам и посадочным точкам.
Если чертёж не содержит требований к остаточной толщине либо форме сечения, технолог обязан уточнить их до выбора режима для ответственной детали. Возможность согнуть заготовку и способность изготовить годное изделие — разные задачи. Окончательный метод подтверждают на фактической заготовке с выбранной оснасткой. Первую деталь измеряют по согласованной геометрии.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб