Как ведёт себя конструкционная сталь при гибке
Термин «чёрная сталь» удобен в бытовом описании, но для расчёта гибки он слишком общий. Сначала технолог уточняет марку или подтверждённые механические свойства. Затем сверяет толщину и состояние поставки. Отдельно учитывает направление проката; после этого оценивает требуемый радиус.
Два внешне одинаковых листа могут по-разному пружинить. Один выдержит заданный радиус, другой даст трещину или потребует иной коррекции угла.

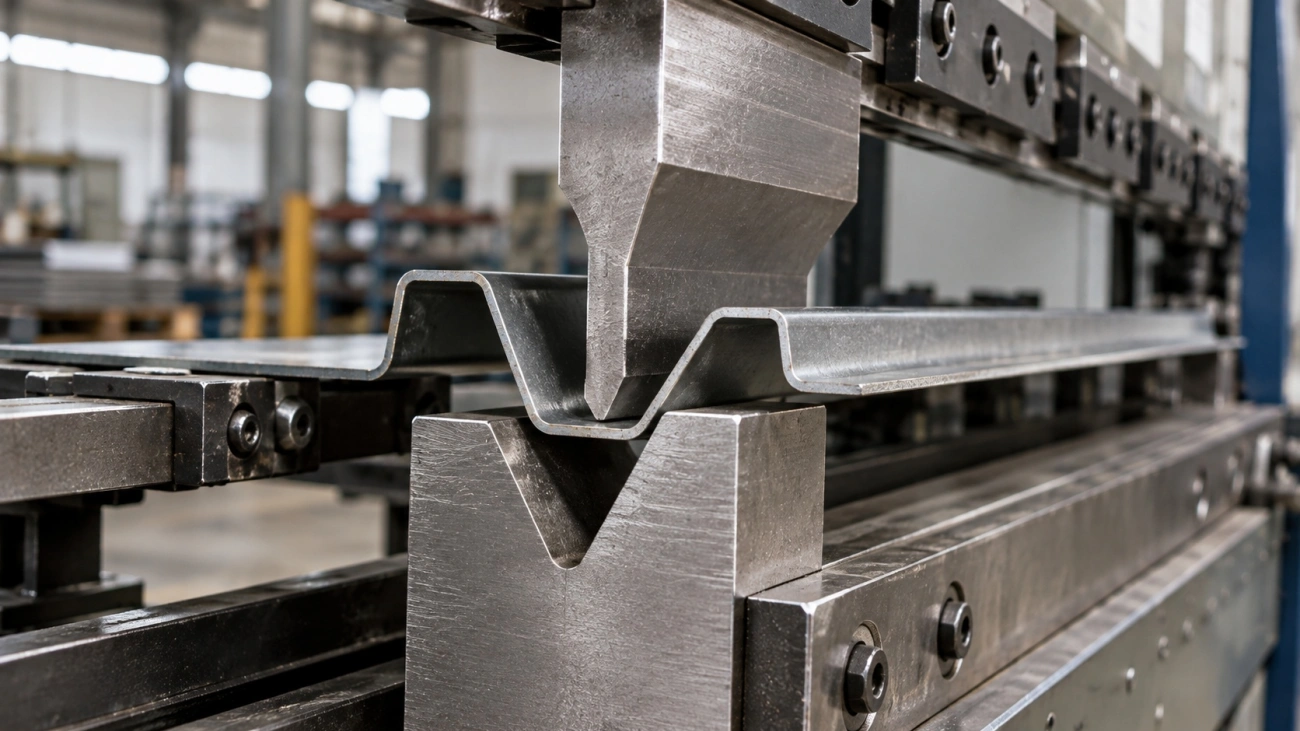
Для большинства деталей из низкоуглеродистой конструкционной стали холодная гибка на листогибочном прессе остаётся базовым способом формообразования. Ключевой риск появляется, когда конструктор закладывает радиус близко к технологическому пределу, а производство получает материал с более высокой прочностью или иной пластичностью, чем ожидалось. Тогда возрастает вероятность трещины по наружной стороне гиба и увеличивается упругая отдача.
Почему чёрную сталь гнуть проще, чем нержавейку
Хорошая пластичность мягких марок
Низкоуглеродистые стали обычно допускают значительную пластическую деформацию до разрушения. Это даёт технологу более широкий рабочий диапазон по радиусу по сравнению с материалами, которые интенсивно упрочняются при деформации или имеют более высокий предел текучести. При этом слово «обычно» принципиально: пригодность конкретной партии определяют по марке, сертификату материала и, для ответственной геометрии, по пробному гибу.
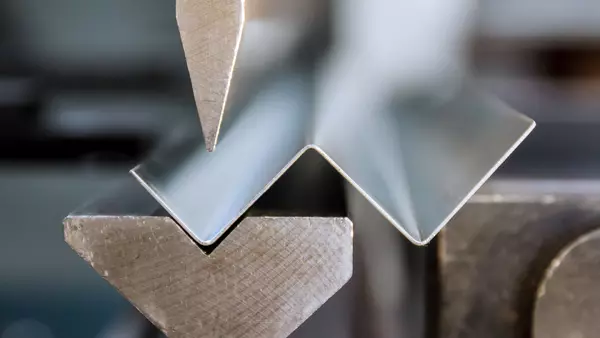
В зоне гиба наружные волокна растягиваются, внутренние сжимаются. Чем меньше внутренний радиус относительно толщины, тем выше локальная деформация наружной поверхности. Для первичной оценки тенденции можно использовать упрощённую модель, в которой нейтральный слой принят посередине толщины.
ε ≈ t / (2R + t)
Здесь ε - относительная деформация наружной поверхности, t - толщина листа, R - радиус со стороны внутренней поверхности. Это расчётная модель для понимания влияния геометрии. Критерием годности она не является: при реальной пластической гибке нейтральный слой смещается, допустимая деформация зависит от материала и технологии.
Умеренное пружинение
После снятия усилия часть упругой деформации восстанавливается, поэтому угол раскрывается, а фактический радиус может увеличиться. Для мягких конструкционных сталей этот эффект часто проще компенсировать, чем для более прочных сталей или нержавейки. Величина возврата зависит от отношения радиуса к толщине и схемы гибки. Дополнительно влияют ширина матрицы и механические свойства конкретной партии.
Если серия требует стабильного угла, оператор сначала выполняет настроечную деталь. После разгрузки он измеряет результат и корректирует глубину хода либо угол перегиба. Такой подход надёжнее попытки назначить постоянную поправку по одному справочному значению.
Предсказуемое поведение при холодной гибке
При известной марке и стабильной толщине холодная гибка позволяет повторять геометрию без дополнительного нагрева. Предсказуемость держится на исходных данных: одинаковая маркировка материала ещё не гарантирует одинакового поведения. На результат влияет фактическая толщина. Состояние кромки и особенности партии также могут изменить настройку.
Для серийной детали полезно фиксировать первую настройку: фактический угол и выбранную оснастку. В карте также сохраняют положение заднего упора и контрольные размеры.
Марки стали и их поведение при гибке
Низкоуглеродистые (мягкие) стали - легко гнутся
Мягкая низкоуглеродистая сталь обычно сочетает достаточную пластичность с умеренной прочностью. Для листовых корпусов и простых гнутых профилей это удобный материал. При корректном радиусе наружная поверхность переносит растяжение без заметного надрыва, а пружинение можно компенсировать настройкой пресса.
Однако термин «мягкая сталь» слишком общий для рабочего задания. Если конструктор ожидает один класс материала, а в производство поступает лист с иными механическими свойствами, прежняя развёртка может перестать совпадать с фактической геометрией. Поправку угла тогда также приходится уточнять.
Среднеуглеродистые и легированные - жёстче, выше отдача
Рост прочности обычно повышает требуемое усилие и чувствительность к малому радиусу. Для части среднеуглеродистых и легированных сталей запас пластичности ниже, поэтому повторная догибка в той же зоне увеличивает риск поверхностных трещин. Возможность холодной гибки оценивают по конкретной марке и состоянию материала; универсального радиуса для всей группы нет.
Если в проекте предусмотрена высокопрочная сталь, технолог должен получить её точное обозначение до подбора рабочего инструмента. Перенос настройки от обычной низкоуглеродистой стали на более прочный материал без проверки создаёт два риска: недогиб из-за большей упругой отдачи и повреждение наружной зоны при недостаточном радиусе.
Как предел текучести влияет на усилие и радиус
Предел текучести показывает, при каком уровне напряжений начинается устойчивое пластическое изменение формы. Чем выше этот показатель при прочих равных, тем больше усилие требуется для гибки и тем заметнее может быть пружинение. Одновременно выбор слишком малого радиуса сильнее нагружает наружный слой.
| Фактор | Что меняется при гибке | Признак риска | Что проверяет технолог |
|---|---|---|---|
| Повышенная прочность | Растёт усилие и упругая отдача | Угол раскрывается после разгрузки | Марку и механические свойства партии |
| Малый R/t | Растёт деформация наружного слоя | Микротрещины на радиусе | Радиус и толщину |
| Неблагоприятное направление проката | Снижается запас по трещиностойкости | Надрыв вдоль линии гиба | Ориентацию детали на листе |
| Повреждённая кромка | Возникает локальная концентрация деформации | Трещина стартует от заусенца | Качество реза и зачистку |
| Разброс толщины или свойств | Меняется фактический угол | Партия выходит из заданного диапазона | Первую деталь и выборочный контроль серии |
Минимальный радиус для стального листа
Отношение радиуса к толщине
Минимальный радиус гиба нельзя назначать только по толщине. Толщина задаёт масштаб деформации, а допустимый предел определяет материал. Удобный параметр для сравнения - отношение R/t. При уменьшении R/t наружная поверхность получает более высокую растягивающую деформацию, поэтому запас до трещины сокращается.
R/t = радиус гиба / толщина листа
Это безразмерный геометрический показатель. Он помогает сравнивать разные детали, но сам по себе не является нормативом. Конкретное значение R/t нельзя объявить безопасным без данных о марке стали и её состоянии. Для ответственной детали также нужен подтверждённый запас пластичности.
Практический пример. Для листа толщиной 4 мм и внутреннего радиуса 12 мм отношение R/t равно 3. По упрощённой формуле выше расчётная деформация наружной поверхности составляет 4 / (24 + 4) ≈ 0,143, то есть около 14 %. Число показывает уровень геометрической жёсткости гиба. Допустимость такого режима подтверждают по свойствам материала и пробной детали, если радиус близок к технологическому пределу.
Как марка сдвигает минимальный радиус
При одинаковой толщине более пластичный материал допускает более интенсивную деформацию до появления трещины. Сталь с повышенной прочностью или сниженной пластичностью обычно требует большего радиуса либо отдельной технологической проверки. Поэтому радиус из старого чертежа нельзя автоматически переносить на другую марку только потому, что толщина листа совпадает.
Риск трещины при малом радиусе на прочной стали
Трещина чаще всего начинается на наружной поверхности, где растяжение максимально. Риск повышает любой концентратор у кромки. Частый источник - заусенец или надрез после резки.
Перед запуском ответственной детали технолог оценивает кромку и радиус. При сомнении рациональнее увеличить радиус либо выполнить пробный гиб на материале той же партии, чем исправлять треснувшие детали после формирования всей серии.
Направление проката и линия гиба
Гиб поперёк и вдоль волокна
Прокат формирует направленность структуры и свойств листа. Когда линия гиба ориентирована поперёк направления проката, риск раскрытия трещины по наружной поверхности обычно ниже. Гиб вдоль направления проката может оказаться более требовательным к радиусу, особенно если материал имеет выраженную анизотропию или радиус уже близок к пределу.
Для обычной мягкой стали влияние направления может быть умеренным, но игнорировать его в ответственной детали нельзя. Если в одном изделии линии гиба расположены по-разному, конструктор заранее определяет критичный гиб. Для него приоритетом становится запас по пластичности; для остальных можно сильнее учитывать раскрой и внешний вид.
Анизотропия пластичности
Лист после прокатки может по-разному деформироваться вдоль и поперёк направления обработки. Эта разница проявляется в запасе пластичности и характере локального утонения. Чем меньше заданный радиус и выше требования к поверхности, тем важнее учитывать ориентацию.
По внешнему виду листа направление проката удаётся определить не всегда. Для ответственной работы основная опора - данные поставщика. Дополнительно используют маркировку листа либо карту раскроя.
Раскрой детали с учётом направления
Ориентацию детали задают до резки. Если линии гиба расположены близко к минимально допустимому радиусу, карта раскроя должна сохранять требуемое направление относительно проката. При смешанном раскрое нескольких деталей это ограничение иногда уменьшает коэффициент использования листа, зато снижает риск повторного изготовления партии.
При подготовке развёртки можно использовать расчёт припуска на гиб, но коэффициент положения нейтрального слоя для ответственной серии следует уточнять по фактической технологии.
Холодная и горячая гибка стали
Когда достаточно холодной гибки
Холодный процесс рационален, когда материал имеет достаточную пластичность, требуемый радиус достижим на доступной оснастке, а усилие укладывается в возможности пресса. Он сохраняет поверхность без окалины от локального нагрева и проще включается в серийный маршрут.
Для большинства типовых листовых деталей из низкоуглеродистой стали сначала рассматривают именно холодную схему. Если появляется трещина, технолог сначала проверяет радиус и ориентацию проката. Затем оценивает состояние кромки и сверяет фактические свойства материала. Нагрев не должен быть первой универсальной реакцией на проблему.
Горячая гибка для толстого и прочного проката
Нагрев может снизить усилие формообразования и повысить технологичность некоторых сложных гибов. Допустимость такого маршрута определяется маркой стали и требованиями к готовой детали. Для материала с заданными механическими свойствами нужен отдельный режим нагрева. В нём задают рабочую зону и последующее охлаждение.
Без подтверждённой марки и регламента нельзя назначать температуру «по опыту». Ошибка в тепловом режиме способна изменить структуру металла. Неравномерный нагрев также может вызвать коробление и неоднородность свойств вдоль линии гиба.
Влияние нагрева на свойства и окалину
При нагреве поверхность окисляется, а геометрия может меняться из-за неравномерного температурного поля. Если деталь затем идёт под окраску или сварку, последствия нагрева следует учитывать в маршруте. Для точной сборки это особенно важно из-за риска поводки.
Для ответственных изделий технолог согласует термическую операцию до запуска, а критерии приёмки фиксируются в ТЗ.
Типичные дефекты и их причины
Трещины по наружному волокну
Трещина означает, что локальная деформация превысила возможности материала либо наружная поверхность имела концентратор напряжений. Частая комбинация - малый радиус вместе с повреждённой кромкой. Ещё один фактор - неблагоприятная ориентация линии гиба относительно проката.
Производственная ситуация. На первой детали после гибки видны короткие поверхностные надрывы, начинающиеся от кромки. Продолжать серию с той же настройкой рискованно. Технолог сначала останавливает запуск. Затем он осматривает качество реза и сверяет материал. После этого выполняется пробная деталь с увеличенным радиусом или скорректированной ориентацией заготовки. В серию идёт только вариант, который проходит согласованный критерий контроля.
Утонение и разнотолщинность в гибе
Наружная зона вытягивается, поэтому локальная толщина уменьшается. Для типовой листовой детали это естественная часть пластической деформации. Проблемой она становится, когда остаточная толщина влияет на прочность узла. Дополнительный риск создаёт отверстие или вырез рядом с гибом; сварной шов оценивают отдельно.
Если остаточная толщина критична, визуальной оценки недостаточно. В технологической документации фиксируют точки измерения и инструмент, затем задают допустимый результат из расчёта изделия или ТЗ.
Пружинение и «недогиб» угла
Недогиб часто связан с тем, что материал после снятия нагрузки упруго возвращается назад. Разброс усиливается, если в серию попали листы с различающейся толщиной или прочностью. Оператор корректирует программу по фактическому замеру первой детали, затем отдел контроля отслеживает стабильность выбранных размеров.
Для задач, где важна точная посадка после гибки, услуга гибки листового металла должна оцениваться по готовой геометрии детали: угол на прессе сам по себе ещё не гарантирует совпадение полок после разгрузки.
Контроль и данные для расчёта
Проверка угла и радиуса
Угол контролируют после снятия нагрузки, когда пружинение уже проявилось. Радиус сверяют шаблоном либо калибром. Для сложной геометрии применяют согласованный измерительный метод. Если изделие участвует в сборке, дополнительно важны размеры полок от единой базы и положение отверстий после гиба.
Для серийного заказа полезно заранее закрепить порядок приёмки. Практический чек-лист контроля гнутых изделий помогает сначала проверить геометрию, затем состояние поверхности. Упаковку оценивают отдельной операцией.
Марка, толщина, состояние проката
Исходные данные определяют технологию ещё до настройки пресса. Марка нужна для оценки пластичности и пружинения, фактическая толщина влияет на геометрию гиба, а состояние поставки помогает понять, насколько материал уже упрочнён предыдущей обработкой.
Для расчётной развёртки при гибке на угол можно использовать формулу припуска:
BA = α × (R + K × t)
Здесь BA - длина дугового участка по принятому нейтральному слою, α - угол гиба в радианах, R - внутренний радиус, t - толщина, K - коэффициент положения нейтрального слоя. Значение K нельзя назначать как универсальную константу для всех деталей: его уточняют по выбранной технологии и, при необходимости, по пробному гибу.
Числовой пример. Для расчётной детали толщиной 3 мм и радиусом изнутри 4 мм примем только для иллюстрации K = 0,33. Угол гиба - 90°. Тогда BA ≈ 1,571 × (4 + 0,33 × 3) ≈ 7,84 мм. Это пример работы формулы. Для производственной развёртки коэффициент подтверждают под фактический материал и оснастку.
Чек-лист для чертежа стальной детали
Перед передачей задания технологу стоит проверить, что в документации есть исходные данные, влияющие на результат гибки:
- точная марка стали или документ с подтверждёнными механическими свойствами;
- номинальная толщина и, для ответственной детали, требования к её фактическому диапазону;
- внутренний радиус каждого гиба и размеры готовых полок от понятной базы;
- ориентация проката, если она критична для выбранного радиуса;
- требования к поверхности, включая допустимость следов оснастки;
- критерии приёмки для угла, радиуса и размеров после гибки;
- условия упаковки, если длинные или тонкие детали могут деформироваться при перевозке.
Если часть параметров ещё неизвестна, лучше передать технологу исходный чертёж. Отдельно обозначают критичные размеры узла. Для конструкционной стали качество гибки определяется свойствами материала и геометрией детали. Оснастка задаёт, насколько стабильно эта геометрия получится на прессе. Чем раньше эти параметры согласованы, тем меньше вероятность корректировать деталь после резки или уже на сборке.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб