Почему появляются трещины по линии гиба и как их избежать
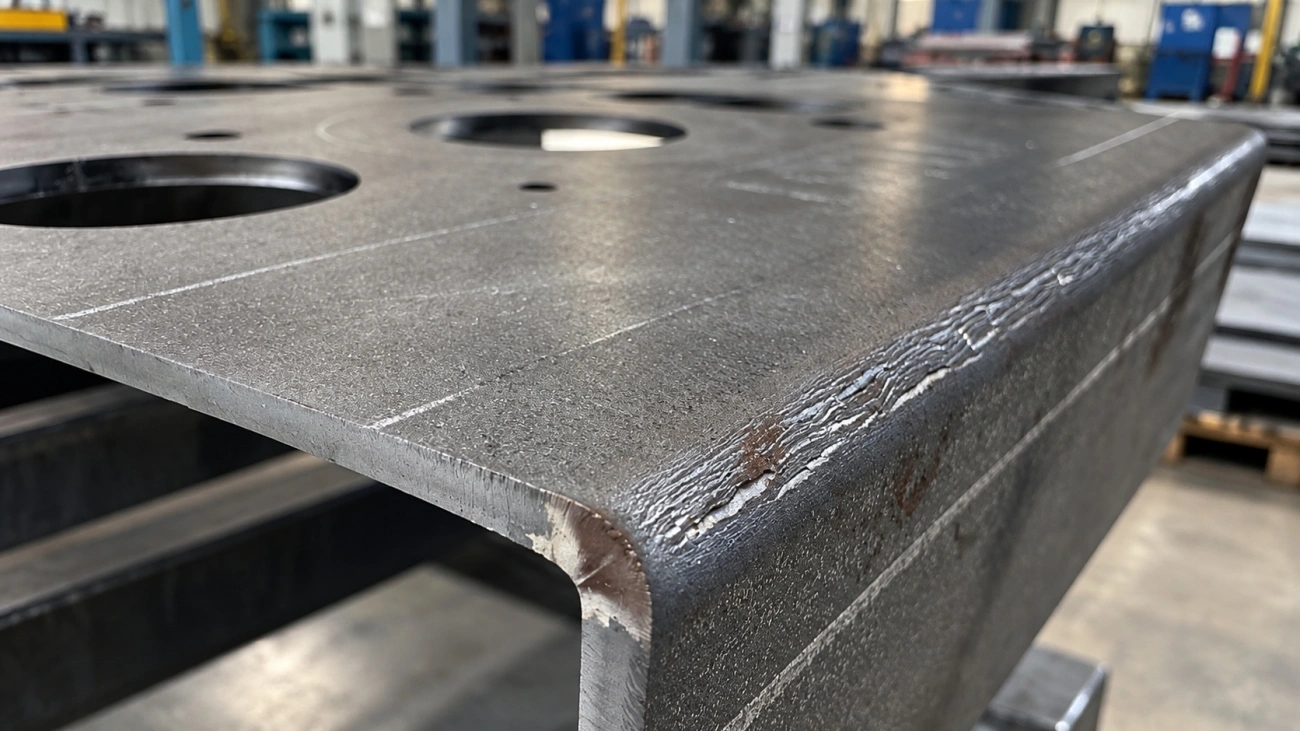
Трещина на наружной стороне сгиба появляется, когда локальная деформация превышает пластичность материала в текущем состоянии. По одному внешнему признаку источник дефекта установить нельзя: одинаковый надрыв может сопровождать слишком малый внутренний радиус. Отдельно технолог проверяет ориентацию сгиба к прокатке и состояние кромки. Технолог отделяет эти причины последовательной проверкой, меняя за один опыт только один фактор.
Перед гибкой листового металла технолог фиксирует марку и состояние поставки, сверяет фактическую толщину с заданным радиусом, затем проверяет происхождение кромки у будущего сгиба. Если для материала критична ориентация проката, её связывают с картой раскроя. При недостатке исходных данных решение подтверждают пробным гибом.

Как выглядят трещины по линии гиба
Микротрещины и явный надрыв
Начальная стадия может выглядеть как короткие раскрытия на растянутой поверхности. При более тяжёлом режиме отдельные повреждения соединяются, и надрыв становится заметен без увеличения. Покрытие способно скрыть раннюю стадию, поэтому для ответственной детали внешний осмотр применяют только в пределах критерия, заданного чертежом или техническим заданием.
Если документация требует поверхность без трещин, видимое раскрытие на сгибе останавливает выпуск партии до выяснения причины. Способ контроля для ответственной детали задаёт техническая документация; по одному критерию оценивают настроечный образец и последующие изделия.
Где именно они возникают
Наибольшее растяжение приходится на наружную сторону дуги. Трещина часто идёт вдоль сгиба либо стартует у боковой кромки, где уже есть риска или заусенец. Локальный дефект на одном конце длинной детали сначала связывают с состоянием края. Повторяемое повреждение по всей длине требует проверки радиуса; после этого технолог сопоставляет результат с ориентацией проката.
| Наблюдение | Первая проверка | Как отделить причину | Действие |
|---|---|---|---|
| Тонкие раскрытия по всей наружной дуге | Внутренний радиус | Повторить гиб на образце с увеличенным радиусом | Скорректировать радиус или способ формования |
| Трещина начинается от торца | Кромка у сгиба | Сравнить два образца из одной заготовки: исходный край и аккуратно подготовленный | Устранить заусенец или другой концентратор |
| Дефект повторяется только при одной ориентации | Ориентация сгиба к прокатке | Согнуть контрольные образцы при разных ориентациях. Радиус и оснастку оставить прежними | Изменить раскладку, если конструкция это допускает |
| Повреждения возникают без устойчивой привязки к режиму | Состояние материала | Сопоставить места разрушения с исходной поверхностью и данными партии | Отделить подозрительный материал для дополнительной проверки |
Слишком малый радиус как причина
Перегрузка наружного слоя
При уменьшении внутреннего радиуса наружный слой должен удлиниться сильнее на более коротком участке. Для сравнительной оценки режима можно использовать упрощённую геометрическую модель с условным положением нейтрального слоя посередине толщины. Это расчётная модель для сравнения вариантов, а не норматив допуска.
εрасч ≈ t / (2Ri + t) × 100%
t - толщина листа; Ri - внутренний радиус. Формула показывает тенденцию: уменьшение радиуса повышает расчётную деформацию наружной поверхности. Фактическое значение зависит от положения нейтрального слоя. Его также меняют свойства материала и выбранный способ формования.
Для быстрой оценки жёсткости геометрии используют отношение радиуса к толщине:
λ = Ri / t
Чем меньше λ, тем более тяжёлый режим приходится на материал той же толщины. Допустимый минимум берут из данных по конкретной марке и состоянию поставки. Если запас до предельного режима неизвестен, технолог подтверждает выбранную геометрию пробной операцией.
Связь с толщиной
При одинаковом материале увеличение толщины без изменения радиуса повышает расчётную тяжесть гиба. Для t = 3 мм и Ri = 3 мм упрощённая модель даёт εрасч ≈ 33%. При Ri = 6 мм оценка снижается до 20%. Эти значения показывают только относительную разницу двух вариантов. Допустимое удлинение конкретной стали из этой модели не следует.
В чертеже внутренний радиус нужно связывать с маркой и состоянием материала. Толщина должна быть указана отдельно как исходный размер. Один угол без радиуса оставляет технологу неопределённость, которая влияет на риск трещины и на выбор оснастки.
Направление проката и ориентация гиба
Гиб поперёк волокна: почему риск обычно ниже
Прокатка создаёт направленность свойств листа. Для многих материалов линия гиба, расположенная поперёк направления прокатки, переносит деформацию благоприятнее, чем линия вдоль прокатки. Конкретное решение принимают по данным на марку и состояние поставки, потому что универсальное правило без привязки к материалу недостаточно.
Технолог фиксирует в документации ориентацию сгиба к направлению прокатки. Такая запись исключает путаницу с направлением движения полки во время формования и позволяет сохранить ориентацию после раскроя.
Как проверить направление проката
Основой служит прослеживаемая документация на материал и маркировка заготовки. Если направление критично, конструктор задаёт его в требованиях, технолог переносит привязку в карту раскроя, а оператор сохраняет её до пробного гиба. Визуальная текстура поверхности может быть вспомогательным признаком, но для ответственной детали её недостаточно.
- До раскроя определить, есть ли требование к ориентации сгиба.
- После раскроя сохранить привязку детали к направлению прокатки.
- Перед серией выполнить пробный гиб в заданной ориентации, если запас по радиусу мал.
- При контроле фиксировать ориентацию вместе с результатом осмотра наружной зоны.
Состояние кромки и заготовки
Заусенцы и микронадрезы после резки
Заусенец или риска создают локальный концентратор. Если повреждённый участок попадает на растянутую сторону и пересекает линию сгиба, надрыв может начаться от торца даже при нормальном состоянии центральной части дуги. Перед пробным гибом оператор осматривает кромку на деформируемом участке и устраняет острые выступы, которые могут исказить результат проверки.
Если трещина стартует от резаного края, полезен сравнительный опыт на образцах из одной заготовки. Первый образец технолог оставляет без дополнительной подготовки. На втором обрабатывает только участок возле будущего сгиба. Радиус технолог оставляет прежним. Ориентацию и оснастку тоже не меняют. Разница результата показывает вклад кромки без смешения нескольких факторов.
Наклёп после ножниц и термически изменённая кромка после лазера
Механическая резка ножницами может сопровождаться локальной пластической деформацией края. После лазерной резки механизм другой: рядом со срезом существует термически изменённая зона, а на самой кромке могут сохраняться дефекты реза. Эти явления разделяют при диагностике, потому что одинаковая подготовка края не доказывает одинаковую причину трещины.
Зона термического влияния после резки
Сам факт теплового воздействия ещё не подтверждает причинную связь с разрушением. Основание для такой версии появляется, если трещина устойчиво начинается от термически резаной кромки и результат меняется после контролируемой подготовки края при неизменных остальных параметрах.
Диагностический опыт должен менять один фактор. Если одновременно сменить радиус и ориентацию, результат уже трудно связать с одной причиной. Подготовку кромки технолог поэтому проверяет отдельным опытом.
Влияние материала
Хрупкие и нагартованные марки
Чем меньше запас пластичности в текущем состоянии поставки, тем меньше запас по жёсткости гиба. Повышенная прочность сама по себе не доказывает неизбежность трещины. Для выбора радиуса технолог опирается на сведения о конкретном материале, а при недостатке данных использует пробный гиб.
Предшествующая холодная деформация также меняет поведение зоны будущего сгиба. Поэтому состояние поставки и предыдущие операции нельзя отделять от оценки радиуса.
Дефекты и включения в металле
Локальная несплошность, расслоение или повреждение поверхности способны стать точкой начала разрушения. По готовой трещине нельзя уверенно объявить весь материал бракованным. Отдел контроля сопоставляет несколько образцов с местом вырезки. Затем проверяет исходное состояние поверхности. Если этого недостаточно, дальнейший вывод требует отдельного исследования материала.
Направление волокон проката
Две заготовки из одного листа могут вести себя по-разному при различной ориентации сгиба. При раскрое детали с несколькими сгибами технолог определяет, какой из них критичнее по деформации, и сохраняет для него более благоприятную ориентацию, если геометрия раскроя это позволяет. Технолог фиксирует решение в документации, чтобы повторная партия не получила другую раскладку случайно.
Как предотвратить трещины
Увеличение радиуса и зачистка кромки
Если повреждение идёт по всей наружной дуге, первым контролируемым изменением может быть увеличение внутреннего радиуса в пределах допустимой геометрии детали. Когда трещина начинается у торца, технолог сначала проверяет кромку. После устранения концентратора пробный гиб повторяют без смены остальных параметров.
Перед запуском партии технологический контроль удобно вести в такой последовательности:
- Сверить материал и состояние поставки с заданием, затем измерить фактическую толщину.
- Проверить заданный внутренний радиус и выбранную оснастку.
- Осмотреть кромку у сгиба; опасный заусенец или видимый надрез устранить до пробной операции.
- Подтвердить ориентацию сгиба к прокатке, если она влияет на технологичность.
- Согнуть настроечный образец и оценить наружную поверхность по критерию приёмки.
Правильная ориентация детали
Поворот детали на листе может снизить риск растрескивания, когда конструкция позволяет изменить ориентацию сгиба к прокатке. Для детали с несколькими сгибами единой благоприятной ориентации может не быть. Тогда технолог отдаёт приоритет наиболее нагруженной зоне, а остальные гибы подтверждает на пробной детали.
Как отличить дефект металла от ошибки технологии
Признаки материального брака
Версия о проблеме материала усиливается, если повреждение не связано с конкретным торцом, положением инструмента или ориентацией заготовки. Дополнительное основание даёт нестабильное поведение образцов при одинаковом режиме. Совпадение трещины с видимой несплошностью поверхности также требует проверки материала, но само по себе ещё не устанавливает окончательную причину.
Для расследования отдел контроля сохраняет годный и дефектный образцы. Отдел контроля отдельно фиксирует место вырезки и данные партии. Если причина влияет на безопасность изделия или на решение по крупной серии, материал исследуют по согласованной программе контроля.
Признаки ошибки гибки
Технологическая причина вероятнее, когда дефект устойчиво повторяется при одном радиусе и исчезает после изменения одного контролируемого параметра. Примером служит увеличение радиуса при неизменной кромке. Другой диагностический вариант - подготовка торца при сохранении геометрии гиба. Отдельным опытом технолог проверяет ориентацию к прокатке.
Производственная ситуация
Типовая ситуация: после гибки листа толщиной 3 мм надрыв появляется только у одного торца, а середина наружной дуги остаётся целой. Такая картина не даёт оснований сразу менять материал или радиус. Технолог вырезает два образца из той же заготовки. На первом образце технолог оставляет исходную кромку. На втором убирает заусенец только возле будущего сгиба. Радиус сохраняют. Ориентацию детали и комплект оснастки тоже не меняют.
Если обработанный образец проходит без трещины, результат указывает на вклад состояния кромки. Требование к подготовке края уточняют и повторно подтверждают на следующем образце. Если оба образца повреждаются одинаково, проверку продолжают отдельным опытом с увеличенным радиусом. Ориентацию относительно прокатки технолог исследует следующим шагом, чтобы каждый результат имел понятную причину.
Приёмка партии опирается на критерий поверхности из чертежа или технического задания. После контроля детали укладывают так, чтобы при транспортировке не повредились кромки. Сгибы также защищают от ударов. Упаковка сохраняет уже принятую поверхность и геометрию, но не используется как способ скрыть дефект формования.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб