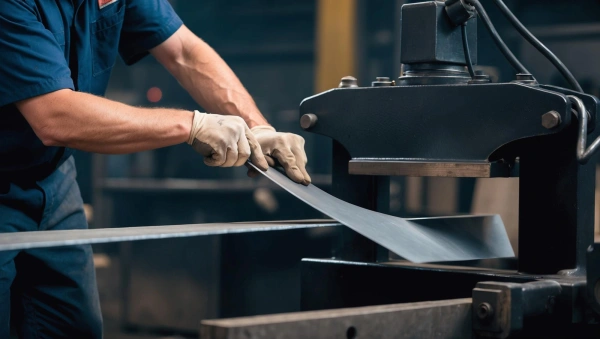
После вальцовки обечайка или корпус может не сойтись в стык: у кромок остаются прямые участки, сечение уходит в овал, по длине появляется конусность или «бочка». Обнаруживается это на сборке: деталь приходится подгонять, корпус трудно сварить. В «МСК МЕТАЛЛ» до запуска проверяем по чертежу толщину и марку листа и подбираем под них режим, согласуем подгиб кромок и припуск под стык, при необходимости делаем пробный прогон, а диаметр после проходов замеряем в нескольких сечениях.
Вальцовка листового металла: что берём в работу
В заявках одну операцию называют по-разному: вальцовка, вальцевание, прокатка на вальцах. Лист проходит между валками и сворачивается в цилиндр или конус либо получает плавную дугу. Берём сталь и нержавейку, оцинковку и алюминий, а ряд других цветных металлов - после проверки задачи.

Обечайки и цилиндры
Из листа прокатываем обечайки и корпуса, цилиндрические детали, кожухи, элементы воздуховодов и дымоудаления. На чертеже отметьте, какой диаметр задан, внутренний или наружный: они отличаются на две толщины листа, и от этого зависит длина заготовки. Её считают по средней линии: при внутреннем диаметре 500 мм и листе 6 мм это π × 506 мм, около 1590 мм.

Конусы и дуги
Прокатываем конусы и дуги заданного радиуса, крупные радиусные элементы для промышленного оборудования, архитектурных и интерьерных конструкций. Для конуса укажите диаметры обоих оснований и высоту либо один диаметр, высоту и угол конусности: по ним проверяем, можно ли его прокатать.
Завальцовка кромок, стык и форма детали под сварку
Словом «завальцовка» называют разные операции с кромкой, поэтому в заявке напишите, что нужно получить, и укажите формат стыка. Для обечаек и корпусов под сварку мы согласуем подгиб кромок и припуск под сборку.
| Что видно на сборке | Откуда берётся | Что согласуем до запуска |
|---|---|---|
| Возле шва обечайка не круглая | На концах листа после прокатки остались прямые участки | Подгиб кромок |
| Стык расходится или металла не хватает на шов | Не задан припуск под сборку, заготовку нарезали до согласования технологии | Припуск под сборку и формат стыка до резки заготовки |
| Сечение ушло в овал, по длине появилась конусность или «бочка» | Режим прокатки не подобран под толщину и марку листа | Режим под толщину и марку листа, при необходимости пробный прогон |
| При приёмке спорят, годен ли стык | Заранее не договорились, какой стык и какую подгонку считать допустимыми | Критерии приёмки по стыку и допустимой подгонке |
Как проходит прокатка листа на вальцах

Проверяем чертёж
Технолог сверяет материал, размеры листа, геометрию детали и требования к поверхности, отмечает риски пружинения и заломов на кромках. Для сложной геометрии технологию согласуем до резки заготовки.

Настраиваем вальцы
Подбираем прижим и последовательность проходов под толщину и марку листа, задаём контрольные точки.

Прокатываем с промежуточным замером
Лист проходит вальцы за несколько проходов, между проходами контролируем размеры. Для малого радиуса или жёсткого металла при необходимости сначала делаем пробный прогон.

Проверяем форму
Замеряем радиус или диаметр в нескольких сечениях, проверяем схождение кромок и прямолинейность образующей, смотрим, держится ли форма по всей длине.
Вальцовка металла на заказ: что получает заказчик
Повторяемая форма в серии
Для серии закрепляем согласованный режим и принимаем первую деталь по контрольным размерам, остальные прокатываем на тех же настройках. По закреплённым настройкам проще рассчитать повторный заказ.
От заготовки до готового узла
По задаче совмещаем прокатку с лазерной резкой и гибкой металла, подготовкой кромок и сваркой. Перечень операций фиксируем заранее, и деталь меньше ходит между подрядчиками.
Передача деталей по Москве и области
Принимаем заявки по Москве и Московской области и передаём готовые детали. Ограничения по перевозке крупных изделий уточняем до расчёта.
Цена вальцовки листового металла: что прислать для расчёта
Стоимость считаем по чертежу, эскизу, фото, образцу или набору параметров. С чертежом расчёт идёт быстрее, но для начала хватит эскиза. Что указать в заявке и как это влияет на цену:
| Параметр | Что указать | Зачем это нужно |
|---|---|---|
| Металл | Сталь, нержавейка, оцинковка, алюминий или иной металл, его марка и состояние поверхности | От металла и марки зависят режим прокатки, пружинение листа и вероятность дефектов |
| Толщина и размеры листа | Толщина, длина и ширина заготовки | По ним проверяем, выполнима ли прокатка, и считаем трудоёмкость |
| Форма детали | Цилиндр, обечайка, конус или дуга, радиус или диаметр, конусность, одинаковая ли форма нужна во всей партии | От формы зависят настройка вальцов и число проходов |
| Кромки и стык | Формат стыка, подгиб кромок, нужна ли завальцовка, припуск под сварку или под посадку | Работа с кромками добавляет операции, а согласованный стык избавляет от подгонки на сборке |
| Количество | Одна деталь, малая партия или серия | От количества зависят настройка вальцов и приёмка первой детали, а с ними и цена |
| Другие операции | Резка заготовки, подготовка кромок, сварка, доставка | Весь маршрут изготовления считаем сразу, вместе с вальцовкой |

Вальцовка или другая гибка: как выбрать
Прямые углы и короба
Гибка металла на вальцах даёт плавную дугу по всей длине листа. Прямые углы, полки и короба гнут по линии гиба - это гибка листового металла.
Для углов, полок и коробов из нержавейки, алюминия и оцинковки есть отдельные услуги:
Дуга на части детали
Если плавный радиус нужен только на коротком участке прямой детали, это задача для радиусной гибки листового металла.
Угол на толстом листе
Такой угол гнут на прессе, детали считаем в услуге гибка толстого металла.
Уголок, швеллер и труба
При гибке по дуге у профиля и трубы главный риск в сечении: полки уголка и швеллера могут смяться или пойти волной, а труба - сплющиться в овал. Поэтому такие дуги считаем в отдельных услугах:
- дуги из уголка - гибка уголка
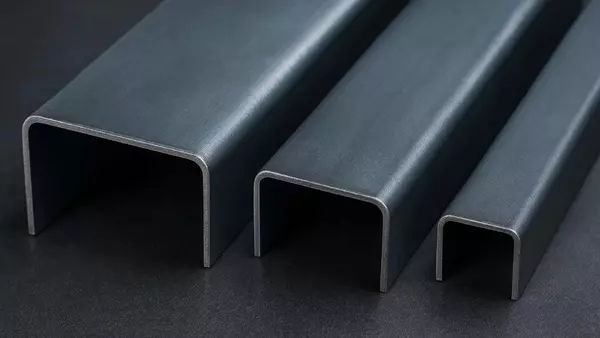
- дуги из швеллера - гибка швеллера
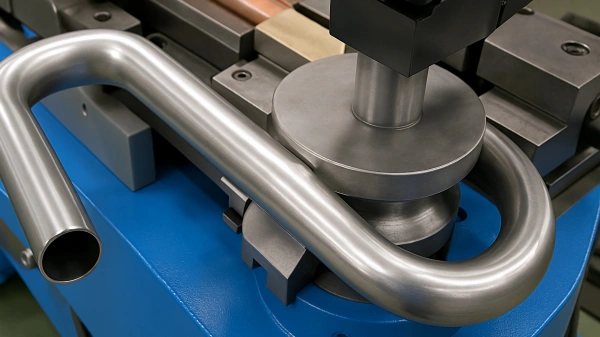
- трубы по радиусу - гибка труб
Вопросы о вальцовке листового металла
Какую толщину листа можно прокатать?
Предел толщины называем после проверки чертежа и материала: он связан с маркой металла, шириной листа и диаметром детали. На одних и тех же вальцах чем шире лист и меньше диаметр, тем тоньше металл можно прокатать. Укажите эти параметры в заявке.
Какой минимальный диаметр обечайки можно получить?
Его ограничивают толщина и марка листа, ширина заготовки, состояние кромок и требования к стыку. Малый диаметр на жёстком металле подтверждаем при согласовании технологии или пробным прогоном.
Сколько времени займёт заказ?
Срок называем вместе с расчётом, когда согласован перечень операций. На него влияют сложность геометрии и стыка, количество деталей, другие операции и загрузка производства. Если дата срочная, укажите её в заявке.
Можно заказать одну обечайку?
Да, вальцуем одну деталь, малую партию или серию. Одна деталь считается по минимальной сумме заказа.