Чем горячекатаный лист отличается от холоднокатаного
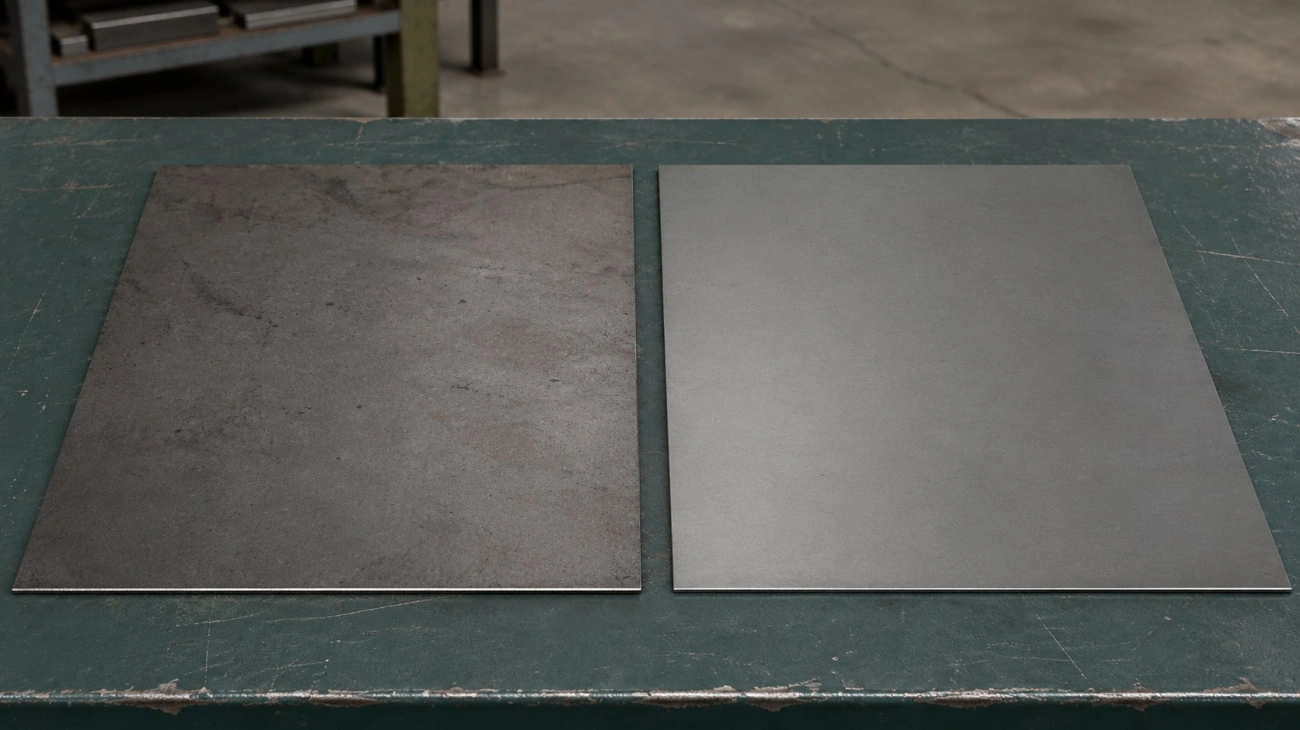
Горячекатаный (ГК) лист получают прокаткой нагретой заготовки. Для холоднокатаного (ХК) горячекатаную полосу прокатывают в холодном состоянии. На нетравленом ГК по ГОСТ 16523-97, п. 4.1.15, допустима прочно держащаяся окалина, если она позволяет выявить дефекты. В описанной НЛМК схеме перед холодной прокаткой окалину снимают травлением. Для выбора под гибку сравните исполнения листа; геометрию готовой детали проверьте по чертежу.

Что означает ГК и ХК лист
Как способ прокатки меняет поверхность и состояние поставки
По описанию НЛМК горячую прокатку начинают с нагретого сляба. Для производства ХК горячекатаная полоса проходит травление, снимающее окалину, затем холодную прокатку, отжиг и дрессировку. Состояние поставки уточняют отдельно от сокращения ГК или ХК.
Далее рассматриваем лист по ГОСТ 16523-97: шириной от 500 мм, толщиной до 3,9 мм включительно. По п. 4.1.11 ХК выпускают термообработанным и дрессированным; недрессированное исполнение допускается по согласованию. ГК непрерывной прокатки допустимо поставлять без термообработки.
Горячекатаный лист бывает травленым и нетравленым. Пункт 4.1.15 допускает на нетравленом листе прочно держащийся слой окалины, если он позволяет выявить дефекты. Вкатанная окалина запрещена для обоих видов проката по п. 4.1.15. ХК и травленый ГК по п. 4.4.2 поставляют со смазкой с обеих сторон; отказ от неё оговаривают с учётом условий пункта.
Какие параметры сравнивать при одинаковой номинальной толщине
| Параметр | ГК лист | ХК лист | Что проверить перед гибкой |
|---|---|---|---|
| Поставка и отделка по ГОСТ 16523-97 | Травленый или нетравленый; группы III, IV | Термообработанный; группы I, II, III | Группу и лицевую сторону; группа I предусмотрена по требованию для ХК 6-й категории |
| Точность толщины | Классы А и Б по ГОСТ 19903-2015 | Классы ВТ, АТ, БТ по ГОСТ 19904-90 | Отклонения для выбранной толщины и ширины |
| Плоскостность | Таблица 8 ГОСТ 19903-2015 | Таблица 7 ГОСТ 19904-90 | Зазор относительно нормы заказанного класса |
| Пригодность материала к гибу | Характеристики заказанной категории | Характеристики заказанной категории | Свойства партии по ГОСТ 16523-97, таблицы 1 и 2, относительно требований проекта |
Сравним листы толщиной 2,00 мм, шириной 1250 мм. По таблице 3 ГОСТ 19903-2015 отклонение для ГК обычной точности Б равно ±0,18 мм: допустимая толщина 1,82-2,18 мм. Для ГК повышенной точности А оно составляет ±0,16 мм. По таблице 2 ГОСТ 19904-90 ХК нормальной точности БТ имеет те же ±0,16 мм, то есть 1,84-2,16 мм. В этой строке ГК А и ХК БТ совпадают. Для ХК приведены симметричные отклонения; по требованию допустимо одностороннее минусовое исполнение.
При нормальной плоскостности ПН и временном сопротивлении σв ≤ 690 Н/мм² для этой пары действует одинаковый предел: 15 мм на 1 м по таблицам 8 и 7 этих стандартов. При другом размере или классе норму нужно выбрать заново.
Что проверить в заказе и при приёмке листа
Толщина, плоскостность и допуски поставки
Зафиксируйте требования при заказе и используйте их для входного контроля:
- При заказе укажите стандарт сортамента и размеры. Задайте точность толщины и класс плоскостности. Уточните исполнение кромки.
- При заказе согласуйте вид документа о качестве. При приёмке сопоставьте идентификаторы партии в документе и на ярлыке.
- При приёмке запишите фактическую толщину отдельно от номинала. Сравните замеры с разрешёнными отклонениями и результат контроля плоскостности с заказанным классом.
Контролёр измеряет толщину листа микрометром не ближе 40 мм от кромки и 100 мм от торца: ГОСТ 19903-2015, п. 2.17, и ГОСТ 19904-90, п. 17. Для рулонов действуют отдельные условия.
Для контроля ГК по п. 2.19.1 ГОСТ 19903-2015 лист располагают на плоской поверхности и определяют максимальный зазор с приложенной метровой линейкой. ГОСТ 26877-2008, пп. 5.1-5.2, предусматривает для измерения волнистости и коробоватости поверочную линейку и щуп. Толщина в допуске ещё не подтверждает соответствие листа требованию по плоскостности.
Поверхность, следы прокатки и требования к лицевой стороне
Группу отделки исходного листа заказчик указывает по применимому стандарту. ГОСТ 16523-97 различает требования по группам и сторонам листа в таблицах 4 и 5. Лицевую сторону будущей детали нужно отметить на чертеже и отдельно согласовать допустимый внешний вид после обработки.
До раскроя контролёр осматривает обе стороны листа по п. 6.3. Когда согласована шероховатость, для её проверки нужен контактный профилометр по п. 6.8; визуального осмотра недостаточно. После гибки следует повторно осмотреть лицевую сторону и установить, появились ли новые следы.
Если заказ объединяет лазерную резку и гибку, передайте требования к исходному листу вместе с обозначением лицевой стороны.
Как выбрать лист под гибку детали
Пример для видимой панели с требованиями к поверхности
Производственная ситуация, учебный пример: у панели остаётся открытой лицевая сторона. Конструктор заранее согласует допустимые следы на ней после гибки и с учётом этого требования выбирает группу отделки исходного ХК листа по ГОСТ 16523-97. Размеры и свойства должны соответствовать проекту. Контролёр отмечает следы, имевшиеся до гибки. После пробы осматривает место контакта с матрицей и сравнивает новые следы с согласованным условием приёмки.
При появлении следов оператор проверяет чистоту инструмента. Руководство WILA Mark-free bending рекомендует подходящую защитную прокладку либо оснастку для уменьшения следов. После изменения защиты технолог проверяет внешний вид и геометрию. При смене раскрытия матрицы он перепроверяет внутренний радиус и развёртку. Обозначение ХК не гарантирует отсутствия следов инструмента.
Пример для кронштейна с заданными посадочными размерами
Учебный пример: у кронштейна заданы угол, длина посадочной полки и положение отверстия от базы. ГК подходит, если подтверждены требуемые характеристики материала и допуски поставки. В ГОСТ 16523-97, п. 4.1.4 и таблице 2, диаметр оправки для испытания на изгиб зависит от группы прочности и толщины. Радиус кронштейна задаёт чертёж.
Если проект задаёт направление прокатки, технолог сверяет с ним раскрой. Руководство SSAB Bending of Strenx, раздел Preparation Before Bending, указывает на подготовку кромок и риск трещин от повреждений поверхности в зоне гиба. Его рекомендации по радиусам относятся к указанным сталям Strenx.
Припуск на один гиб можно рассчитать по линейной модели Autodesk Inventor, раздел Sheet Metal Unfold Reference:
BA = (π × α / 180) × (R + K × t)
Здесь BA - длина зоны гиба в развёртке, мм; α - угол поворота полки от плоского положения, градусы; R - внутренний радиус готового гиба, мм; t - толщина листа, мм. Коэффициент K равен отношению расстояния от внутренней поверхности до нейтрального слоя к толщине.
Зададим условные расчётные величины: t = 2,00 мм, R = 3,00 мм, K = 0,40, α = 90°. Получим BA = (π/2) × (3,00 + 0,40 × 2,00) ≈ 5,97 мм. При прямых участках 25 и 35 мм до точек касания длина развёртки составит 25 + 35 + 5,97 = 65,97 мм. Размеры полок от наружной вершины сначала нужно перевести к точкам касания. Для рабочей детали нужен подтверждённый K или таблица гибов. Учебные R и K не являются рекомендацией для ГК.
После разгрузки контролёр измеряет три заданных параметра кронштейна и осматривает наружную зону гиба на трещины. При уходе угла технолог учитывает пружинение - упругое изменение угла после разгрузки (SSAB, Springback). При верном угле и отклонении полки технолог проверяет развёртку и базирование. Расчёт BA не прогнозирует пружинение.
Для гибки листового металла в МСК МЕТАЛЛ передайте чертёж с посадочными размерами и внутренним радиусом.
Как согласовать замену ГК на ХК или наоборот
Какие характеристики сверить по паспорту и чертежу
Совпадения толщины и её допуска недостаточно для замены. По ГОСТ 16523-97 набор нормируемых свойств зависит от категории проката. Нужную проекту марку или дополнительные показатели следует прямо указать в заказе. ГОСТ 7566-2018, приложение Б, предусматривает в документе 3.1 результаты специального контроля. Проверьте, какие именно показатели подтверждены для предлагаемой партии.
- Выпишите обязательные требования чертежа к материалу и состоянию поставки. Задайте требования к поверхности и радиусу гиба. Укажите допуски готовой детали.
- Сопоставьте требования с документом о качестве новой партии. Проверьте её идентификаторы; при отсутствии нужного показателя запросите подтверждение у поставщика.
- Передайте расхождения ответственному за требования чертежа. Согласуйте замену до запуска партии и определите параметры проверки пробного изделия.
Когда запросить пробную деталь
Рекомендуем пробный гиб при заданном внешнем виде или жёстких посадочных допусках. Проба также полезна при малом радиусе или переносе настройки на материал с другими свойствами. Критерии приёмки пробы задаёт чертёж.
Для пробы возьмите заготовку из предложенной партии, сохраните запланированное направление раскроя и рабочую оснастку. После разгрузки контролёр сверяет геометрию с чертежом и осматривает наружную сторону гиба. Лицевую зону оценивает по согласованному критерию. При уходе геометрии технолог уточняет настройку и развёртку. При контактных следах корректирует защиту поверхности, затем повторяет пробу. Документы о требуемой марке и свойствах партии нужны независимо от результата пробы.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб