Чем отличаются гнутый, горячекатаный и сварной профили
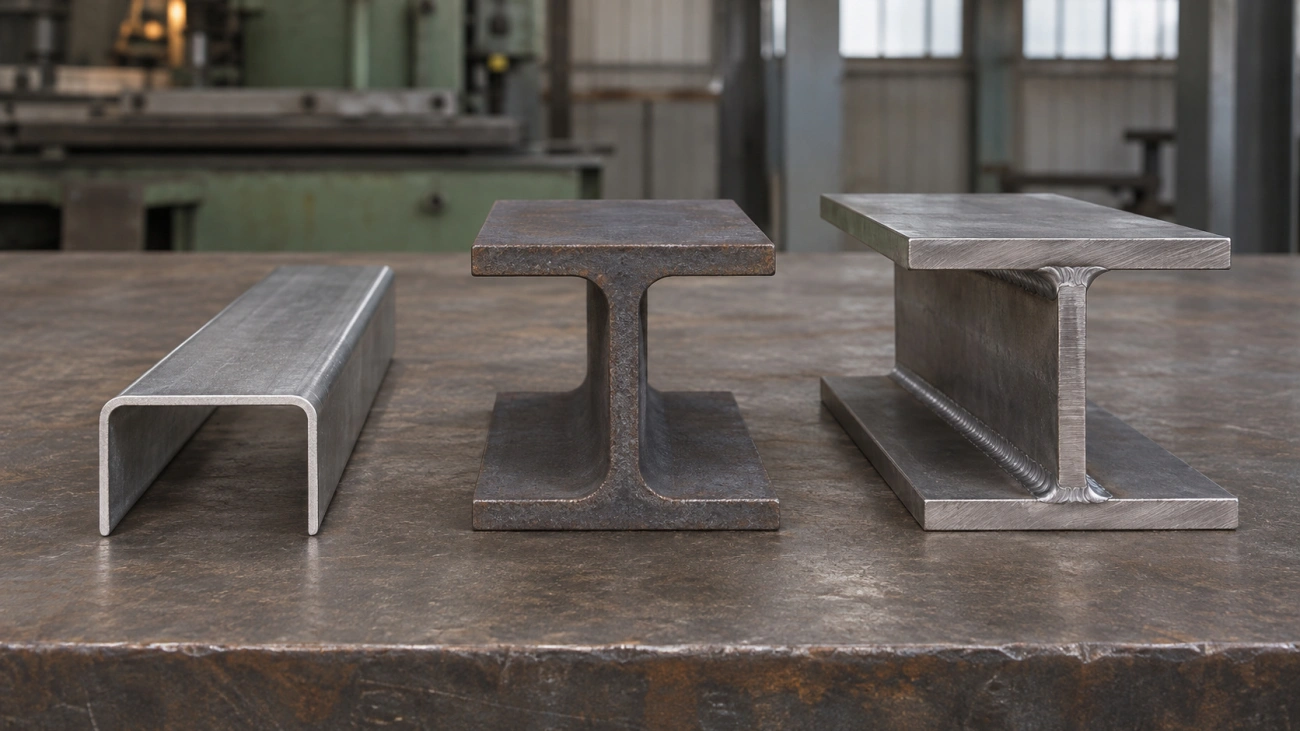
Профили одинаковой высоты могут иметь разную толщину стенки, форму полок и массу. Гнутый профиль получают из листа или полосы, горячекатаный формируют на прокатном стане, сварной собирают из отдельных деталей. При выборе учитывают нагрузку, монтажные зазоры, доступные размеры, поверхность и число деталей. Для несущей конструкции замену одного сечения другим согласуют с разработчиком проекта.

Три способа получить профиль
Гибка (профилирование) из листа
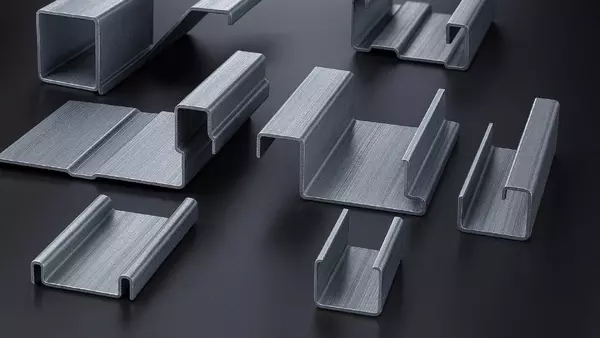
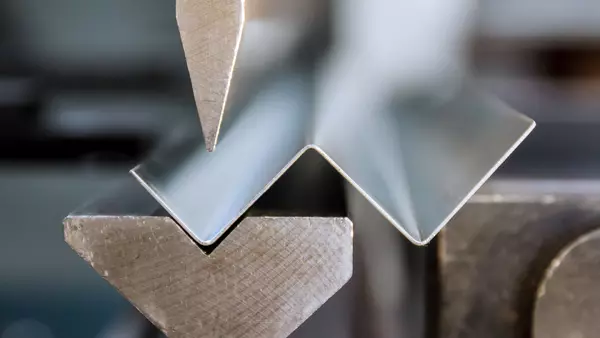
Плоскую развёртку сгибают на прессе или формуют последовательными клетями из полосы. Пресс подходит для деталей конечной длины с вырезами, переменными полками и несколькими линиями сгиба. Поточная линия формирует повторяющееся сечение по длине. Для обоих способов проверяют марку, состояние поставки, толщину, радиусы и направление проката. При гибке листового металла порядок операций зависит от расположения отверстий и доступного подхода инструмента к каждой полке.
Горячая прокатка
Нагретая заготовка последовательно проходит через калибры валков. После охлаждения получают сечение из установленного для поставщика сортамента, например швеллер, уголок или двутавр. При заказе сверяют не только обозначение профиля, но и его размеры, состояние поверхности, марку и длину поставки. Для монтажа учитывают реальные скругления у перехода от стенки к полке, а также форму самой полки.
Сварка из полос и листов
Сварной профиль собирают из раскроенных деталей в приспособлении. Для двутавра это обычно стенка и две полки. Толщины можно задавать отдельно. Нужны подготовка кромок, контроль сборки, сварка по согласованной технологии и, при необходимости, правка. При сложном сечении технолог заранее проверяет доступ к шву и возможность проконтролировать его после сборки. Операции влияют на сроки и требования к приёмке.
Геометрия и форма сечения
Скруглённые углы гнутого против прямых катаного
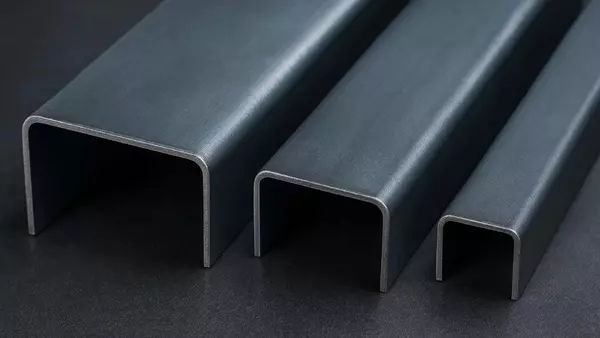
У гнутого элемента радиус сгиба занимает заметную часть перехода между полками. Его задают на чертеже и учитывают в развёртке. Горячекатаный профиль тоже имеет скругления, прежде всего у сопряжения полки и стенки. Форма наружного угла может выглядеть более прямой, но в расчёте сопряжения ориентируются на фактический контур. Плоская вставка, опорная шайба или головка крепежа не должна упираться в радиус или переходную зону.
Свобода сечения у сварного профиля
Составное сечение позволяет подобрать ширину и толщину каждой полки, назначить высоту стенки, добавить ребро или участок переменной высоты. При этом сборка усложняется, если элементы слишком гибкие, швы недоступны либо от швов требуются малые геометрические отклонения. Если профиль работает в составе узла, конструктор задаёт порядок соединений и требования к контрольным сечениям. Производитель уточняет, какие размеры сможет выдержать после снятия детали с приспособления.
Стабильность размеров в каждом методе
У гнутого профиля на повторяемость влияют толщина, пружинение, базирование и настройка оснастки. У горячекатаного проверяют входную геометрию по требованиям конкретной поставки. У сварного геометрия зависит от раскроя, сборочных зазоров, фиксации и деформаций при сварке. Для сравнения назначают одинаковые измеримые параметры: длину, ширину полок, положение отверстий, отклонение от прямолинейности, перекрут и форму торцов.
Прочность и несущая способность
Толщина стенки и момент сопротивления
Масса метра зависит от площади поперечного сечения, а работа при изгибе зависит от того, как металл расположен относительно выбранной оси. Для иллюстрации упругой работы простого сечения используют σ = M / W, где M — изгибающий момент, W — упругий момент сопротивления по нужной оси, σ — расчётное напряжение в крайнем волокне. Для открытых тонких сечений отдельно проверяют устойчивость и фактические условия закрепления. Эта формула не заменяет проверку всей конструкции.
Остаточные напряжения после гибки и сварки
Холодная деформация оставляет неоднородное состояние металла в зоне сгиба. При сварке нагрев и остывание приводят к усадке около шва, остаточным напряжениям и возможной поводке. Горячекатаное изделие также может иметь остаточные напряжения, связанные с охлаждением. Для несущей или циклически нагружаемой детали проверяют свойства конкретного маршрута, а также соединения, отверстия и локальные концентраторы. Способ изготовления важно фиксировать в документации, если он предусмотрен расчётом.
Локальная устойчивость тонких элементов
Широкая тонкая полка может потерять плоскостность при сжатии. Тонкая стенка также чувствительна к местному нагружению и опорным реакциям. Это проверяют независимо от того, как получен профиль. Для расчёта нужны ширина свободных участков, толщина, схема опирания, места креплений и нагрузки. Для контроля на входе измеряют плоскостность и высоту сечения в характерных местах. Для листовых деталей особое внимание уделяют вырезам у сгиба и расстоянию от края отверстия до зоны деформации.
Масса и металлоёмкость
Лёгкость гнутых тонкостенных сечений
Из листа можно получить высокий открытый профиль при сравнительно небольшой толщине. Это удобно для длинных лёгких деталей, если форма остаётся стабильной при переноске, сборке и эксплуатации. Уменьшение толщины влияет на жёсткость локальных зон: отверстия, места затяжки, свободные кромки и опорные участки. Если при монтаже профиль крепят с усилием, проверяют, не деформируется ли полка раньше, чем крепление заняло проектное положение.
Вес горячекатаного профиля
Массу метра берут из данных на конкретное сечение. При укрупнённой оценке для стального профиля можно использовать m ≈ 0,00785A, где A — площадь сечения в мм², m — масса в кг/м при принятой плотности стали 7850 кг/м³. Площадь гнутого элемента лучше считать по действительной геометрии сечения, включая сгибы. Для закупки учитывают мерную длину, концевые отходы, припуски на торцовку и массу покрытия, если она существенна для перевозки.
Баланс прочность/масса по задачам
Для детали, которую нагружают в одной плоскости, выбор часто начинается с сравнения сечений по этой оси. Для детали с кручением или внецентренной нагрузкой важны и другие свойства. Полезно разделить массу готового изделия и массу покупаемого проката: нестандартный сварной элемент может уменьшить расход в конструкции, но добавить отходы раскроя и массу швов. Окончательный вариант сравнивают по всей сборке, включая крепления и опоры.
Практический пример
Для сравнения двух учебных вариантов примем площади сечения 480 и 720 мм². Геометрическая оценка даёт массу 3,77 и 5,65 кг/м. На партии длиной 40 м разница составит около 75 кг до учёта крепежа и покрытия. Если предполагаемый изгибающий момент равен 1,2 кН·м, а момент сопротивления по рабочей оси у одного из вариантов составляет 12 000 мм³, упругая оценка напряжения равна 100 МПа. Эти числа сравнивают предварительные варианты. Для решения дополнительно проверяют прогиб, устойчивость, крепления и применимые требования проекта.
Технологичность и объёмы
Поток и серийность профилирования
Поточная формовка экономична при повторяющемся сечении и достаточной длине серии, если комплект роликов уже есть или его изготовление окупается. Для прессовой гибки экономику определяют число переходов, длина сгиба, переналадка и простота базирования. В серии проверяют первый образец и повторяют контроль после замены партии материала, оснастки или остановки, повлиявшей на настройку. Наличие быстрого цикла не отменяет необходимости сверить геометрию в начале выпуска.
Единичные и нестандартные сечения
Для одной детали с известным серийным размером разумно проверить доступность прокатного профиля и объём доработки. При нестандартных полках или отверстиях гнутый вариант можно раскроить из плоской заготовки. Если требуются разные толщины стенки и полок, составной сварной вариант даёт дополнительную свободу. При единичном выпуске также учитывают изготовление контрольных шаблонов, предварительное согласование пробы и то, насколько просто заменить заготовку при обнаружении дефекта.
Трудоёмкость сварного варианта
Трудоёмкость складывается из раскроя, подготовки кромок, установки, сварки, возможной правки и контрольных операций. У длинного составного профиля важно установить промежуточные базы и опоры, чтобы отслеживать геометрию по длине. Для окраски или цинкования учитывают подготовку поверхности и состояние швов. В смете отдельно согласуют, кто проверяет готовые соединения и что входит в документацию при отгрузке.
Дефекты и слабые места каждого метода
Пружинение и утонение у гнутого
После разгрузки угол и радиус могут измениться. Технолог измеряет их на пробной детали и уточняет настройку. На наружной дуге осматривают кромки и поверхность, особенно при малом радиусе. У деталей с покрытием проверяют целостность слоя и наличие отпечатков оснастки. При заказе гибки швеллера отдельно задают требования к высоте и параллельности полок, прямолинейности и перекруту по длине.
Разброс проката по сечению
Партии профиля могут различаться по толщине, ширине полки, радиусам переходов и прямолинейности в рамках условий поставки. Если профиль служит направляющей или должен точно входить в оболочку, обычной проверки номинального размера недостаточно. Нужен входной замер в нескольких точках и проверка сопряжения. Для участков с монтажными отверстиями проверяют доступ головки крепежа к плоской зоне полки.
Зоны термовлияния и поводки сварки
Возле сварных соединений проверяют согласованный вид контроля, геометрию и состояние поверхности. Усадка может стянуть полки, изменить положение стенки и изогнуть профиль после снятия фиксации. Контроль проводят в положении, согласованном для приёмки. Требования к шву, исправлению дефектов и правке задают до изготовления. При наличии циклической нагрузки проверяют детали соединений и обработку переходов по проекту.
Как выбрать метод под задачу
Нагрузка, среда, требуемая точность
| Способ | Когда проверять в первую очередь | Что включить в приёмку |
|---|---|---|
| Гибка листа | Нестандартное тонколистовое сечение, меняющиеся полки или отверстия | Радиусы, углы, положение отверстий, перекрут и состояние покрытия |
| Горячая прокатка | Подходит готовый сортамент и доступна требуемая длина | Документы поставки, размеры, прямолинейность, сопряжение по полкам |
| Сварная сборка | Нужны разные толщины, особая высота стенки или нестандартные полки | Геометрию после остывания, размеры соединений и результаты предусмотренного контроля швов |
Для наружного изделия укажите среду и систему защиты от коррозии. У гнутого листа покрытие проверяют в зоне сгиба. Для горячекатаных и сварных изделий под покрытие готовят поверхность, включая кромки и швы. Если конструкция имеет закрытые полости, технологию защиты и необходимые отверстия согласуют с проектировщиком и изготовителем. Особенности поверхности должны быть учтены ещё до выбора способа производства.
Тираж и доступный сортамент
Сравните цену заказа целиком. Включите минимальную закупку, потери раскроя, обработку, проверку, защиту поверхности и доставку. Проверьте сроки именно для нужной марки, длины и состояния материала. Для повторных заказов полезно предусмотреть, как контролировать новую партию проката или смену оснастки. Длинные изделия при перевозке требуют достаточного числа опор: чрезмерное стягивание пачки может нарушить геометрию тонких полок и оставить следы на покрытии.
Что уточнить в техзадании
Приложите поперечное сечение с размерами и радиусами, общий вид, требования к материалу, допуски, базирование и число деталей. Укажите условия эксплуатации, места монтажа и участки, на которых необходимы чистые поверхности. Для несущего профиля обозначьте согласованные ограничения по замене. Если выбор технологии оставлен изготовителю, зафиксируйте проверяемые параметры готовой детали и документы для приёмки. Так предложения можно сравнить по одному чертежу.
Перед запуском серии согласуйте образец или входной контроль первой поставки. Для участков с высокой точностью полезно приложить схему контрольных сечений и ответной детали. Если одна и та же деталь из разных партий требует подгонки на сборке, проверьте соответствие измерительных баз. Разница в способе измерения может выглядеть как изменение полки или угла даже при схожей геометрии.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб