Гнутый двутавр: как формуют и гнут по радиусу
Термин «гнутый двутавр» встречается в двух разных заказах. В одном из листовых заготовок делают элементы, которые после сборки образуют двутавровое сечение. В другом готовая балка с двумя полками и стенкой получает продольную кривизну. Выбор меняет исходный материал, перечень операций и контроль. Начните с чертежа сечения и вида балки в плоскости дуги.

Что понимают под гнутым двутавром
Гнутый профиль двутаврового сечения
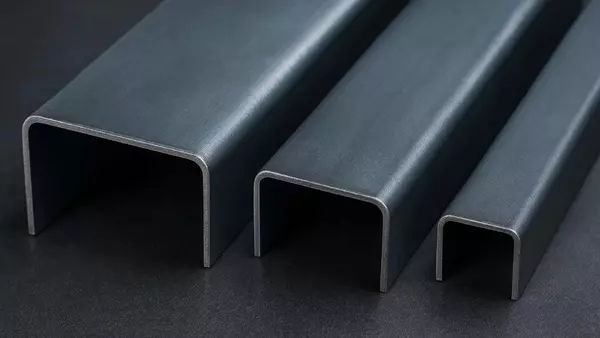
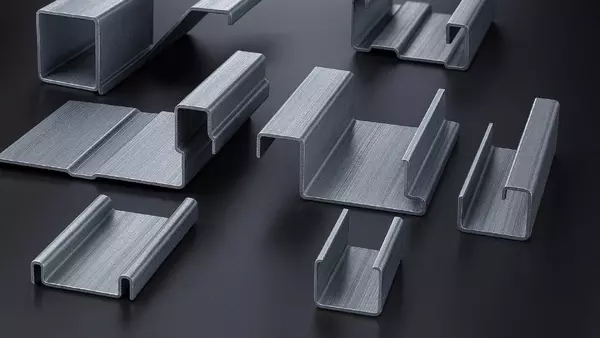
Двутавр состоит из стенки и двух полок, выступающих по обе стороны стенки. В тонколистовой конструкции такую форму можно собрать из двух предварительно согнутых элементов, например из парных швеллеров, обращённых стенками друг к другу. Узел соединения определяет, как элементы работают вместе. Если требуется единая стенка, конструктор задаёт другую сборочную схему. Способ соединения и размеры выбирают по нагрузкам и условиям службы.
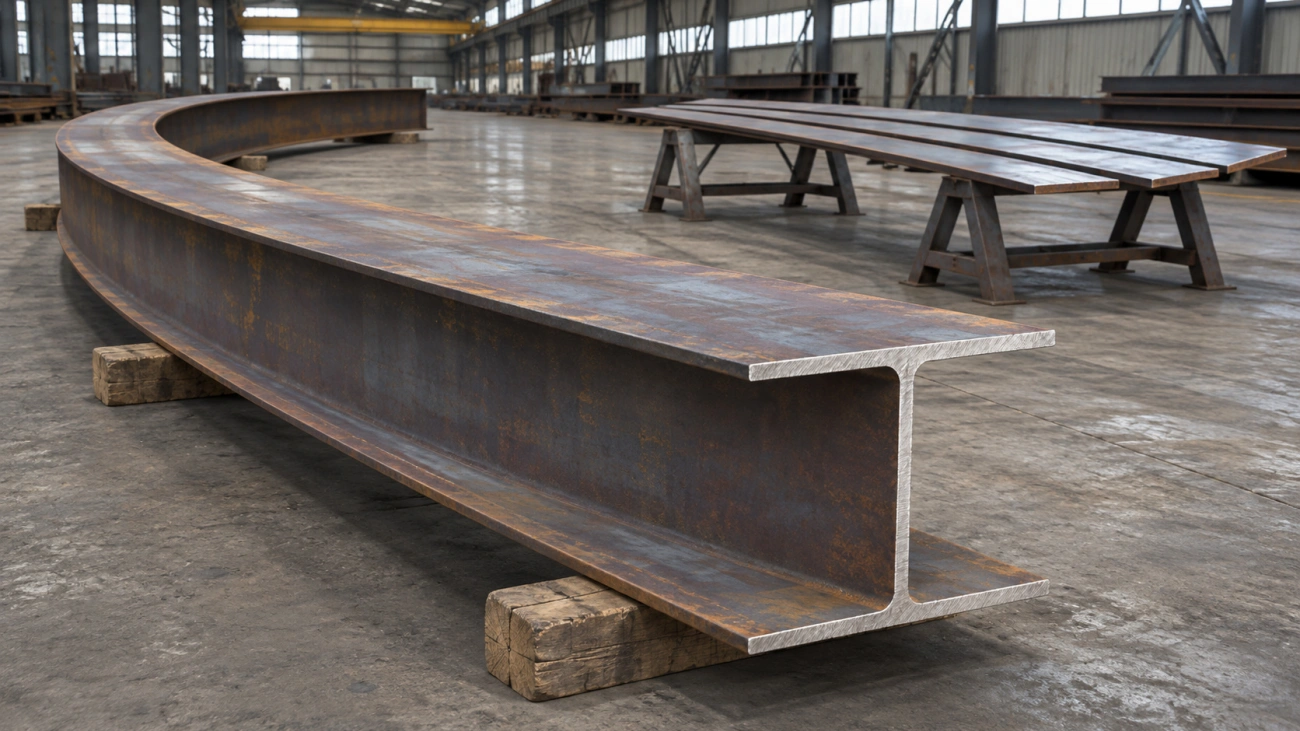
Радиусный гиб прокатной/сварной балки
На гибку двутавровой балки передают готовый профиль. При формовании меняется линия продольной оси, а размеры и форма поперечного сечения должны остаться в пределах задания. У сварного двутавра до гибки проверяют расположение продольных швов, геометрию стенки и полок. Если состояние шва ограничивает выбранный режим, технолог и конструктор согласуют последовательность изготовления.
Отличие от прокатного двутавра
Прокатный профиль получают на стане. Готовое сечение выбирают по доступному сортаменту и данным поставки. У составного профиля высоту стенки и ширину полок можно назначать отдельно, но требуется определить соединения и допуски сборки. После радиусного гиба прокатного профиля исходный сортамент остаётся отправной точкой, а рабочее сечение и допустимые искажения проверяют по чертежу готовой детали.
Способы получения сечения
Сварной двутавр из гнутых элементов
Сначала раскраивают детали, задают базы и выполняют предусмотренные отгибы. Затем элементы выставляют в приспособлении, проверяют их взаимное положение и выполняют соединения по согласованной технологии. До окраски измеряют высоту сечения, перпендикулярность полок, прямолинейность и взаимное смещение элементов. Сварочные деформации могут появиться после снятия фиксации, поэтому геометрию контролируют также на разгруженной балке.
Формовка из листа
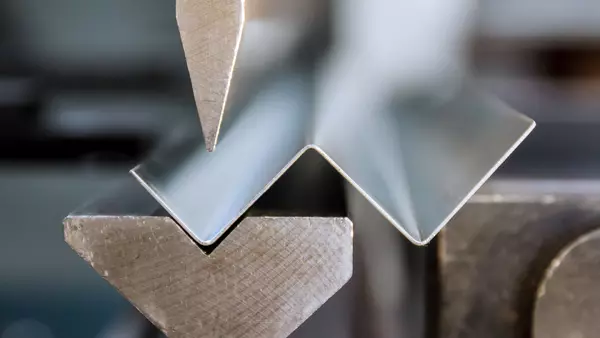
Лист удобно формовать в отдельные уголки или швеллеры. У цельного обычного двутавра полки расходятся с обеих сторон одной стенки, поэтому стандартный одиночный гиб полосы на листогибе такого сечения не образует. Составной вариант проверяют по развёрткам каждого элемента, доступу инструмента и порядку сборки. При сравнении маршрутов учитывают места, где после соединения уже нельзя подвести инструмент или проконтролировать поверхность.
Пределы холодной формовки
Возможность холодного формования зависит от марки и состояния стали, толщины, радиуса, направления проката и состояния резаной кромки. При малом радиусе на наружной стороне возрастает растяжение. Для партии из новой марки или толщины сначала оценивают пробный элемент и состояние сгиба. Для несущего узла допустимость изменений сечения подтверждает разработчик конструкции по применимым к проекту требованиям.
Радиусная гибка двутавровой балки
Гиб в плоскости стенки
При таком расположении одна полка оказывается на внешней стороне дуги, вторая на внутренней. Расстояние между ними велико относительно ширины стенки, поэтому для той же кривизны возрастает разница продольной деформации. Важно исключить выход стенки из плоскости, обеспечить направленную подачу и удержать полки от нежелательного поворота. На пробном участке контролируют не только радиус, но и состояние сжатой полки.
Гиб «по перу» (в плоскости полок)
В этой схеме внутренняя и наружная стороны дуги проходят по противоположным кромкам полок. Сжатая часть каждой полки может пойти волной, а разная подача сверху и снизу вызвать перекрут. Укажите плоскость гиба графически: разговорные названия схем различаются между предприятиями. Вид сечения со стрелкой направления помогает правильно подобрать валки и опоры.
Роль высоты сечения
Для первичной оценки при плавном гибе в плоскости стенки можно использовать геометрическую модель ε ≈ y/R. Здесь y — расстояние от расчётной нейтральной оси до рассматриваемого волокна, R — радиус этой оси. Модель показывает, как высота влияет на деформацию. Она не описывает местную потерю устойчивости, остаточные напряжения и реальное поведение швов. Поэтому по ней нельзя назначать допустимый минимальный радиус.
Практический пример
Для симметричного сечения высотой 200 мм и осевого радиуса 10 000 мм крайняя точка находится примерно на расстоянии 100 мм от оси. Оценка даёт |ε| ≈ 100 / 10 000 = 0,01, или 1 %. Если при той же высоте уменьшить радиус вдвое, геометрическая оценка удвоится. Перед выпуском детали технолог проверяет доступную оснастку и делает пробу. На разгруженном образце принимают радиус, плоскостность стенки и форму обеих полок по согласованным допускам.
Поведение полок и стенки при гибе
Смятие сжатой полки
Внутренняя часть дуги укорачивается. Если свободный вылет полки плохо поддержан, кромка может потерять прямолинейность или выгнуться из плоскости. Наблюдаемую волну сравнивают с состоянием исходной балки. При наладке уточняют положение опор, контакт валков и приращение кривизны за проход. Поправка должна учитывать риск отпечатков на видимых поверхностях.
Волнистость и потеря устойчивости стенки
Стенка может выйти из плоскости у контакта с валком или на протяжённом участке дуги. Проверяют, распределено ли усилие по подходящей поверхности, и не давит ли узкая опора на тонкую стенку. Замеры делают в нескольких поперечных сечениях, включая места наибольшей кривизны. Отдельно фиксируют форму стенки и высоту сечения: локальная волна иногда мало влияет на высоту у торца, но заметна в середине.
Скручивание балки
Скручивание заметно как изменение наклона поперечного сечения вдоль дуги. Причиной может быть несимметричная подача, исходная винтоватость или разный контакт полок с валками. Измерение проводят от согласованной базы на нескольких станциях после снятия усилия. Для длинных балок важно определить число и положение опор, чтобы собственный вес не изменял результат.
Минимальный радиус и оснастка
Связь радиуса с высотой профиля
Проверку начинают с сечения, марки стали, направления гиба, радиуса оси и длины дуги. Затем учитывают толщину стенки и полок, расположение швов и допустимую деформацию. Для высоких балок и малых радиусов особенно важна поддержка сечения. Минимальный радиус нельзя переносить между балками одинаковой высоты, если ширина, толщина или ориентация полок различаются.
Поддержка полок от коробления
Профиль инструмента и боковые направляющие подбирают по сечению. Опоры должны удерживать балку от поворота и оставлять свободный проход заготовки по рассчитанной траектории. Перед серией проверяют путь торцов и габарит подъёма, если балка выходит из плоскости пола. Состояние рабочих поверхностей и зазор в направляющих контролируют до пробного прохода.
Вальцовка и гибка по шаблону
При радиусной гибке металла кривизну набирают проходами либо формуют по подходящей оснастке. Для постоянного радиуса удобно сравнивать несколько участков с шаблоном и отдельно проверять концы. Для переменной кривизны нужен набор контрольных точек или координатная схема. Если станку требуется технологическая длина под захват, её предусматривают в раскрое и удаляют после формирования дуги.
Дефекты и их предотвращение
Складки и гофры на полках
Проверьте ширину и толщину сжатой полки, распределение нагрузки и исправность боковых опор. При появлении складок зафиксируйте, на каком проходе и участке возник дефект. Это позволяет отличить накопленное коробление от местного повреждения инструментом. Для серии подтверждают порядок проходов на пробной балке.
Утонение и трещины
У наружных кромок осматривают металл, следы резки и переходы возле швов. Видимый надрыв требует отдельной оценки по проекту. В задании указывают места измерения толщины, если этот параметр критичен, и вид контроля сварных соединений, если он предусмотрен. Повреждённую поверхность оценивают до шлифовки, чтобы сохранить признаки дефекта.
Правка и контроль формы
Решение о правке зависит от материала, назначения детали и характера отклонения. После согласованной правки повторяют измерение всей дуги, полок и сечения в зоне вмешательства. У исправленной балки должны сходиться и геометрия, и требования к состоянию металла. Если устранение перекрута меняет радиус или положение стыка, проверяют совместимость с монтажной схемой.
Применение и техзадание
Криволинейные балки и арки
Радиусные двутавры встречаются в арках, каркасах и криволинейных опорных элементах. Составной профиль выбирают, когда нужное сечение или расположение соединений задано проектом. Для каждого маршрута заранее определяют, когда выполнять отверстия, подрезку и приварку креплений. Операции после гибки базируют по форме, которую реально можно воспроизвести на станке и на приёмке.
Что задать: радиус, сечение, допуск
Передайте чертёж с плоскостью гиба, указанием линии радиуса, габаритами сечения, маркой и состоянием стали. Укажите длину дуги, прямые участки, положение торцов и стыков, допустимые отклонения радиуса, стенки и полок. При отсутствии численного допуска согласуйте его до запуска. Для видимой детали отдельно отметьте поверхности, на которых недопустимы следы инструмента.
Контроль геометрии готовой балки
| Объект проверки | Способ контроля | Что зафиксировать |
|---|---|---|
| Продольная дуга | Шаблон или координаты контрольных точек | Линию измерения, опоры и места контрольных сечений |
| Полки и стенка | Поверочная линейка, угольник, замеры высоты и ширины | Волну, перекос, изменение сечения |
| Торцы и соединения | Проверка по сборочному чертежу и заданный контроль швов | Положение торцов, скручивание и результаты проверки соединений |
После приёмки длинную балку укладывают на согласованные опоры и фиксируют с учётом направления дуги. Для повторной проверки сохраняют схему базирования, контрольные точки и результаты пробного гиба.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб