Грат, конус и зона термовлияния: откуда берутся
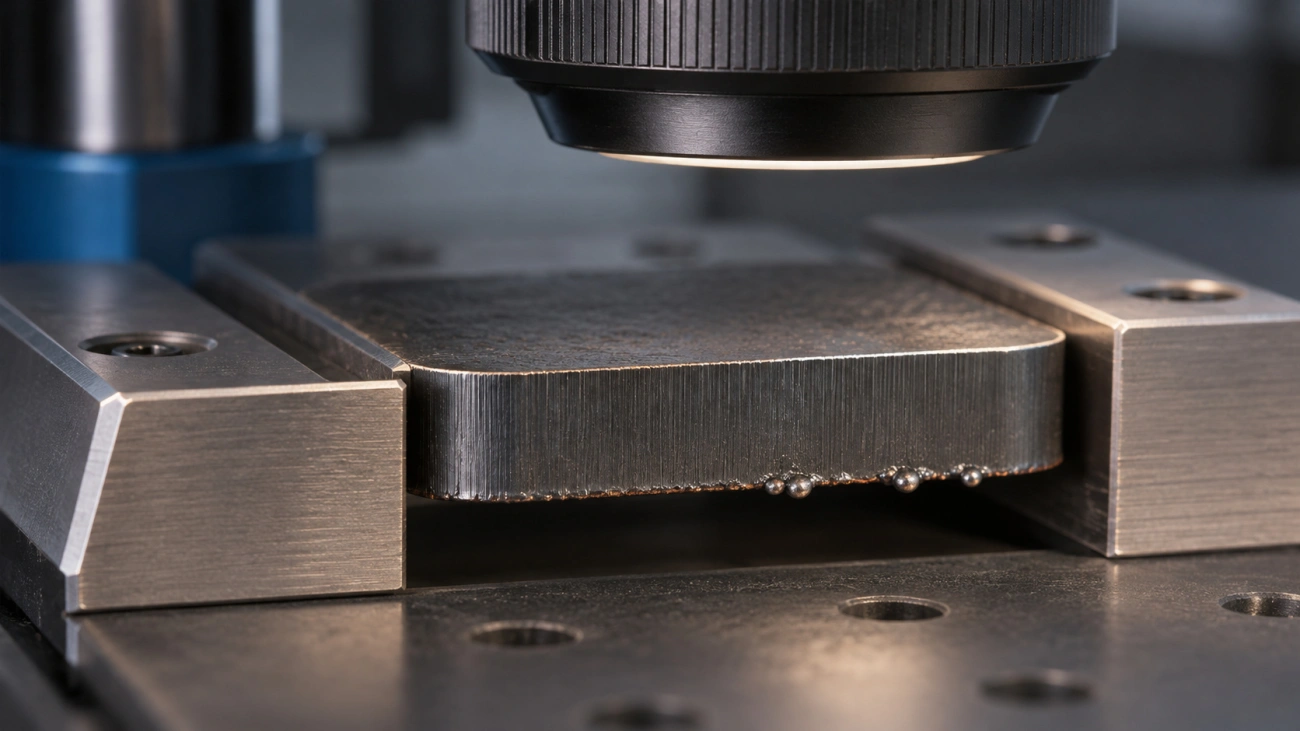
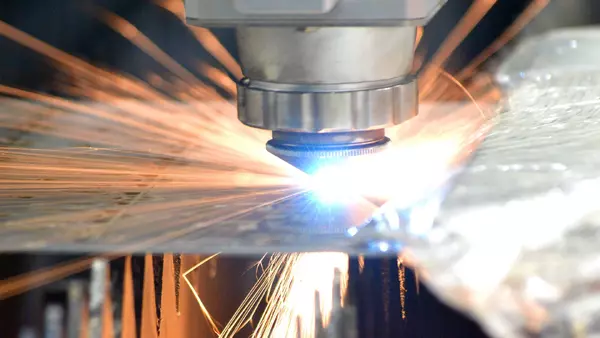
После лазерной резки три разных признака часто называют одним словом «плохая кромка». Грат выступает ниже края. Конусность меняет размер детали по толщине. Зона термического влияния относится к металлу рядом со срезом. Зачистка может убрать выступ, но не исправит наклон всей стенки или уже произошедшее изменение структуры.
Диагностику удобно начинать с вопроса, где именно проблема мешает сборке. Для посадочного паза сравнивают размеры сверху и снизу. Для детали под гибку проверяют состояние наружной кромки будущего радиуса. Для окраски важны окисленный слой и подготовка поверхности. При заказе лазерной резки металла эти требования полезно разделить в чертеже.

Грат и заусенец на нижней кромке
Почему расплав не выдувается полностью
Газовая струя уносит расплав из щели. Если часть металла задерживается у нижней поверхности, она застывает каплями или полосой. Форма грата зависит от условий реза. Отдельные капли у угла и сплошной валик на длинной прямой дают разные подсказки. В одном случае стоит проверить замедление на повороте, в другом — устойчивость режима по всему участку.
Связь грата с газом, скоростью и фокусом
Подача газа, положение фокуса и скорость вместе определяют, как образуется и выходит расплав. При слишком быстром проходе процесс может потерять сквозную устойчивость. При слишком медленном усиливается нагрев, особенно у малых элементов. Одинаковый внешний дефект может возникнуть при разных отклонениях. Поэтому сначала берут таблицу режима для конкретного материала, затем на пробе меняют один параметр и проверяют результат.
Способы уменьшить и убрать заусенец
Повторяемый грат сначала пытаются уменьшить настройкой процесса. Если доработка предусмотрена, проверяют, сколько материала снимает инструмент и остаётся ли деталь в допуске. На тонкой перемычке грубая зачистка способна изменить форму. На сборочной поверхности после неё повторно измеряют размер и проверяют отсутствие выступа, который мешал бы установке детали на базу.
Конусность реза
Что такое непараллельность стенок реза
Срез может уходить от перпендикуляра к поверхности листа. При этом ширина паза или размер детали на входной стороне отличается от размера на выходной. Для простой симметричной модели средний наклон каждой стенки можно оценить как β = arctan(|Bверх − Bниз|/(2t)), где t — толщина листа. Эта геометрическая оценка справедлива для двух примерно прямых и симметричных стенок. Если одна сторона уходит сильнее, её измеряют отдельно.
Влияние толщины и положения фокуса
Луч и газовая струя действуют по всей глубине материала. Изменение фокуса меняет распределение энергии, а состояние потока влияет на выход расплава. С ростом толщины различия верхней и нижней частей заметнее при неверном режиме. Для подтверждения причины измеряют один и тот же контур в двух плоскостях и смотрят прямой участок отдельно от врезки или угла.
Где конусность критична для детали
Конусность важна в пазах под вставку, в отверстиях под посадку и при соединении деталей встык. Нужная ширина на одной поверхности не гарантирует прохождение сопрягаемой детали через всю толщину. На чертеже полезно указать плоскость, в которой контролируют размер, и требование к проходному сечению, если от него зависит сборка.
Зона термического влияния
Как нагрев меняет структуру у кромки
Зона термического влияния, или ЗТВ, находится в основном металле около среза. В ней тепловой цикл мог изменить структуру или свойства без плавления этого участка. TWI отдельно выделяет её при описании тепловых процессов. По внешнему цвету границу ЗТВ точно не определяют. Для подтверждения согласуют метод контроля, если от состояния края зависят свойства детали.
Толщина ЗТВ у разных металлов
Ширина изменённого слоя зависит от материала, скорости и формы теплового цикла. Она может меняться на прямой, в углу и около прожига. Сравнивать две детали по одному видимому пятну нельзя. Если ограничение по ЗТВ существенно, задают, от какой поверхности отсчитывают расстояние и каким способом проверяют образец. Точные значения подтверждают на выбранном материале и режиме.
Последствия для прочности и коррозии
Изменение свойств у края особенно важно там, где край дальше нагружается, изгибается, сваривается или должен сохранять стойкость к коррозии. Последствия зависят от сплава и технологии. Утверждать, что любой лазерный рез обязательно ослабляет деталь или ухудшает коррозионную стойкость, некорректно. Для ответственного участка нужны заданные критерии и проверка кромки в готовом состоянии.
Окисленный слой и цвета побежалости
Реакция кромки с кислородом
При кислородной резке часть тепла даёт реакция металла с кислородом. На стенке остаются продукты окисления. Цветные следы также могут появляться от нагрева и контакта с воздухом при других режимах. Видимый оттенок и ширина зоны с изменённой структурой — разные признаки. Поэтому запись «снять цвет» не заменяет требование к глубине термически изменённого слоя.
Когда окисление недопустимо
Критерий задаёт следующая операция или условия эксплуатации. Для видимого края могут быть ограничены цвет и шероховатость. Для окрашивания, нанесения покрытия или сварки может потребоваться определённая подготовка. Если кромку обрабатывают после резки, на пробе проверяют, какая поверхность получается после этой обработки и сохраняется ли посадочный размер.
Резка в инертном газе как решение
В режимах плавления вспомогательный газ помогает выводить расплав и может уменьшить окисление. Для многих задач применяют азот. Доступный режим зависит от установки и материала. Чистота газа, состояние сопла и скорость должны соответствовать процессу. Если кромка должна быть пригодна под конкретную сварку или покрытие, пробу проверяют по этому критерию, а не только по отсутствию цвета.
Как настройка убирает дефекты
Баланс скорости, мощности и давления
Технолог начинает с рабочей карты машины и контрольного реза. Затем сравнивает прямой участок, малое отверстие и угол. Уменьшение грата на длинной кромке не оправдывает режим, при котором испортилась посадочная геометрия. После настройки повторяют пробу на той же партии металла. Это снижает риск принять случайную удачную деталь за устойчивый результат.
Фокус и геометрия сопла
При одностороннем дефекте проверяют состояние сопла и положение струи относительно оси реза. При изменении формы по толщине проверяют и положение фокуса. Регулировку выполняют по документации машины. Перед изменением программы полезно посмотреть, воспроизводится ли признак на соседнем элементе и меняется ли он при другом направлении обхода.
Чистота оптики и стабильность подачи
Загрязнение оптического тракта или отклонение подачи газа могут ухудшать результат в ходе серии. Если первый образец пригоден, а позже появляется грат, проверяют изменение состояния оборудования и заготовки. В карте контроля записывают, на какой детали и участке заметили отклонение. Так наладчик получает воспроизводимое наблюдение, а не общий отзыв о партии.
Что заложить в требования к детали
Допустимый заусенец и класс кромки
| Признак | Что задать | Как проверить |
|---|---|---|
| Грат | Допустимый выступ либо состояние после зачистки | Проверить нижний край в согласованных точках |
| Конусность | Размеры в нужной плоскости и требования к стенке | Измерить верх и низ одного сечения |
| ЗТВ | Участок контроля, допустимое состояние и метод проверки | Подтвердить на образце согласованным методом |
| Окисление | Требования под сварку, покрытие или видимую поверхность | Сравнить с согласованным образцом или технологией подготовки |
Ограничения по ЗТВ и окислению
Если заказчик задаёт класс кромки, указывают применимый документ и параметры приёмки. Для зоны термовлияния описывают, где и каким методом подтверждают состояние. Требования к цвету записывают отдельно. Если прямой контроль изменённого слоя сложен, заранее согласуют контрольный образец из той же марки и толщины.
Нужна ли зачистка после резки
Зачистку назначают по сборочному требованию. Доработка, которая убирает выступ, может не устранить неперпендикулярность стенки. При жёсткой посадке оценивают, нужен ли механический припуск. Способ и сторону обработки указывают до раскроя, особенно на отверстиях и пазах, где ошибка увеличивает размер проёма.
Дефекты и последующие операции
Влияние грата на сборку и сварку
Выступ может наклонить деталь на сборочной базе и создать неодинаковый зазор у шва. До прихватки проверяют прилегание, форму края и чистоту поверхности. Если кромка после зачистки открывается по-разному у верхней и нижней сторон, отдельно проверяют конусность. Она может остаться после полного удаления грата.
ЗТВ у линии гиба и риск трещин
При последующей гибке на листогибе края в растягиваемой зоне осматривают перед запуском. Риск зависит также от радиуса, материала, направления проката и состояния реза. Если трещина начинается у выреза, проверяют след прожига и качество кромки. Оценить влияние нагрева отдельно помогает контрольная проба с сопоставимым контуром.
Когда закладывают припуск на зачистку
Припуск вводят, если критический размер получают после обработки. Размер до зачистки согласуют с направлением снятия и допустимым разбросом операции. Для наружного контура и внутреннего отверстия знак поправки различается. После пробной зачистки измеряют размер на тех же базах, которые будут применяться на партии.
Практический пример
В учебном примере паз в листе толщиной 8 мм имеет ширину 20,20 мм сверху и 19,80 мм снизу. Разница составляет 0,40 мм. Для двух симметричных прямых стенок это соответствует среднему наклону около 1,4° на сторону. Если вставка шириной 20,00 мм должна свободно проходить через весь паз, одного верхнего замера недостаточно. Технолог проверяет обе стенки и выбирает режим либо обработку, которая даст нужное проходное сечение.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб