Как делают раскрой и вложенность при резке листа
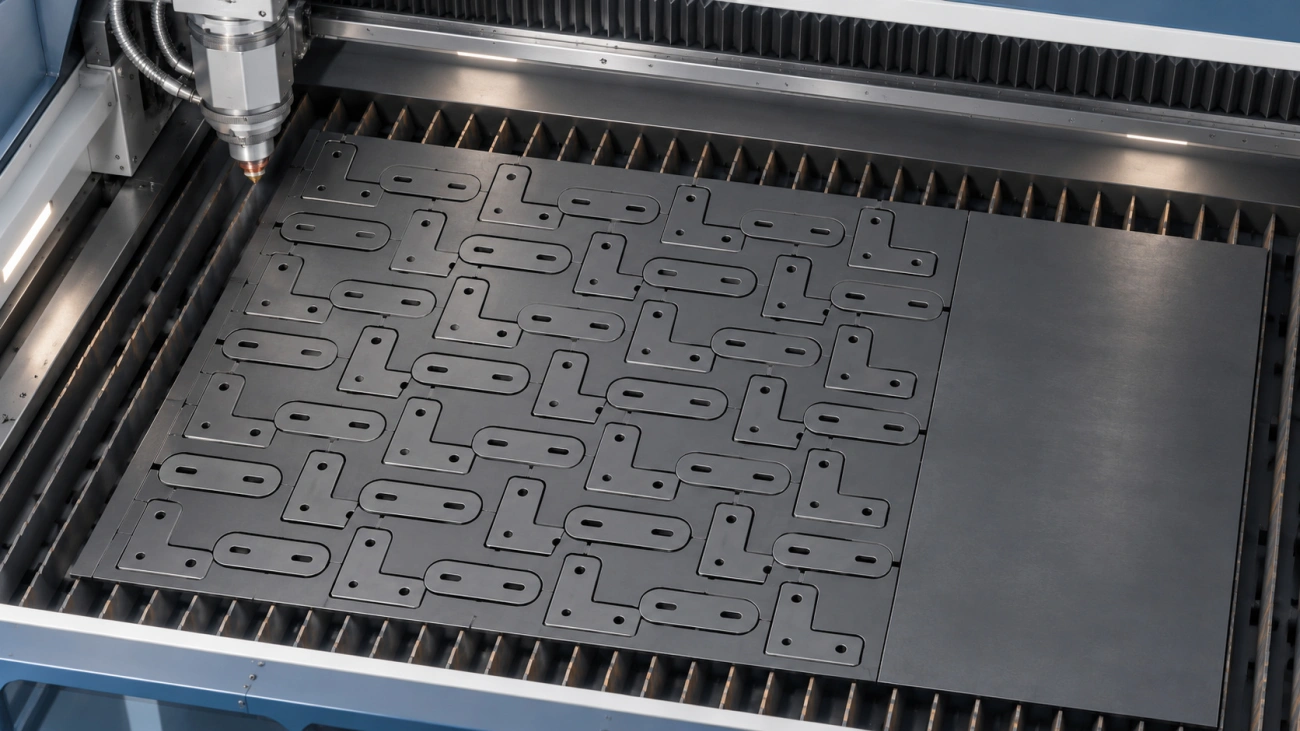
Удачная карта раскроя даёт нужное количество деталей из подходящего листа и сохраняет условия резки. Плотное размещение само по себе мало говорит о результате. Если детали развернуть поперёк требования к прокату или оставить слишком слабую перемычку между контурами, экономия площади может обернуться браком или дополнительной ручной обработкой.
При заказе лазерной резки листа с последующей гибкой полезно заранее связать раскрой с дальнейшим маршрутом. Мелкий контур может потребовать удержания до конца резки. Лицевая деталь может допускать поворот на 180°, но не на 90°. Критичные отверстия и кромки требуют понятного порядка обхода и размещения врезки.

Что такое раскрой и зачем он нужен
Понятие карты раскроя листа
Карта раскроя показывает, где на заготовке располагаются контуры, как они ориентированы и сколько деталей получится. Для производства к размещению добавляют траектории, порядок обхода, врезки и способы удержания деталей. Расположение, которое выглядит правильным на плоском чертеже, ещё нужно проверить с учётом ширины реза, опор листа и движения головки.
Удобно различать файл детали, карту размещения и управляющую программу. Файл детали определяет геометрию изделия. Карта решает, где оно лежит. Программа учитывает технологические поправки и ограничения станка. Если конструктор заранее заложил поправку в контур, а технолог ввёл её ещё раз, размер изменится. Перед запуском уточняют, где именно применяется компенсация ширины реза.
Полезная площадь и деловой отход
Полезная площадь — суммарная площадь готовых деталей по принятому способу учёта. Отверстия и вырезы из неё исключают, если они не входят в изделие. Оставшийся металл делят по возможности повторного использования. Крупный остаток с известной маркой и толщиной можно отложить для следующей работы. Узкие обрезки, повреждённые участки или остатки без прослеживаемости уходят в отходы. Полезный остаток должен быть доступен для безопасного хранения и повторной установки на станок.
Коэффициент использования металла
Для оценки карты используют η = Aдет/Aлист × 100%. Здесь Aдет — суммарная чистая площадь деталей, Aлист — площадь всех листов, списанных на эту карту. Деловой остаток удобнее фиксировать отдельно, чтобы отчёт показывал и расход на заказ, и материал для повторного использования. Два варианта сравнивают с одинаковыми правилами учёта, особенно если один использует целый лист, а другой использует ранее сохранённый остаток.
Автоматическая вложенность (nesting)
Как алгоритм размещает детали
Программа размещения ищет допустимые положения деталей с учётом их контуров, зазоров и разрешённых поворотов. В документации Autodesk эти условия задаются отдельно от формы детали. Результат зависит от критерия: можно экономить площадь, уменьшать число листов или сохранять остаток удобной формы. Даже если две карты занимают похожую площадь, одна может оставить большой прямоугольный остаток, а другая — много мелких вырезок между деталями.
Автоматическая карта полезна как стартовая версия. Технолог смотрит, где получились узкие места, не оказались ли детали на дефектном участке листа и можно ли выгрузить вырезанные элементы в нужном порядке. Для одной партии допустим плотный раскрой без делового остатка. Для другой удобнее сохранить целый край, потому что следующий заказ потребует длинных полос из того же материала.
Ориентация деталей и направление проката
Если чертёж задаёт направление проката относительно гиба, у детали ограничивают поворот. Для видимой поверхности может действовать дополнительное условие по шлифовке или текстуре. На карте различают технологическое направление материала и декоративную ориентацию, если они не совпадают. Перед передачей на гибку детали маркируют способом, согласованным для лицевой стороны. Одна удобная для раскроя стрелка должна однозначно читаться в следующем цехе.
Ручная корректировка карты
Ручная правка нужна, когда есть особая зона запрета, технологический остаток или деталь с ограничениями, которые программа не получила. Оператор может разнести мелкие контуры, изменить место врезки или перераспределить крупные детали между листами. После изменения повторяют проверку пересечений и ориентации. Изменённая карта должна соответствовать нужному количеству деталей. Иначе хороший процент использования металла скроет недостачу позиции.
Отступы, перемычки и общий рез
Зазоры между деталями и от края
Межконтурный зазор оставляют с учётом ширины реза, соседнего нагрева и возможностей удержания тонкого каркаса. У края листа учитывают допуск поставки, исходные повреждения и рабочую зону станка. Универсального значения для всех толщин и контуров нет. У деталей с длинными параллельными краями и у мелких отверстий могут быть разные ограничения, даже если они вырезаются из одного листа.
Если лист имеет рваный край, выраженную кривизну или заметную вмятину, границу рабочей зоны задают по фактическому состоянию. Номинальный прямоугольник в программе не гарантирует, что металл везде присутствует. Для остатков проверяют размер и форму перед повторным использованием. Согласование рабочей зоны обычно проще, чем исправление деталей, у которых контур вышел на повреждённый участок.
Микроперемычки для удержания деталей
Микроперемычка оставляет короткий участок связи детали с каркасом листа. Она помогает удержать элемент, который после полного отделения может наклониться или сместиться. Место выбирают по опорам и требованиям к кромке. После снятия детали след перемычки обычно надо удалить. Для видимого края или посадочной поверхности возможность такой зачистки согласуют заранее. Слишком много перемычек увеличит трудоёмкость снятия, а слишком мало может не удержать деталь в нужном положении.
Общий рез для экономии контура
Когда две детали допускают общую прямую границу, один проход может сформировать обе кромки. Экономия появляется за счёт сокращения реза или более плотного размещения. Этот приём требует проверки поправки на ширину реза и последовательности отделения. Если стороны двух деталей имеют разные требования к качеству, место общего прохода может не подойти. На пробе обе детали измеряют независимо, включая края, которые сформированы одним проходом.
Порядок обхода и врезки
Точки врезки и их влияние на кромку
Прожиг и выход на рабочий контур меняют условия нагрева и движения. След врезки лучше разместить в отходе или на некритичной части контура, если это позволяет геометрия и программа. На узком пазу свободного места для входа может не хватить. Тогда проверяют способ входа или обсуждают последующую обработку. Контрольный образец должен воспроизводить реальное положение врезки.
Оптимизация холостых ходов
Холостой ход не формирует кромку, но занимает время. Программа может сокращать путь между элементами, если при этом сохраняются правила обхода. Сравнивают длину реза, число прожигов и длину перемещений без реза. В простом приближении время реза на однотипном участке равно Tрез ≈ L/v. Реальный цикл включает замедление на углах, врезки, смену листа и работу на участках с разными режимами. Поэтому формула пригодна для грубого сравнения одинаковых операций.
Порядок реза и деформации листа
Внутренние отверстия обычно вырезают, пока деталь удерживается листом. Наружный контур отделяют позже. При плотной карте с большим числом врезок рядом может накапливаться тепло. Оператор проверяет, можно ли разнести последовательность между зонами. Для длинных тонких деталей смотрят, останется ли достаточно жёсткий каркас после соседних резов. Если деталь может подняться, важен маршрут головки после отделения, а не только кратчайший путь.
Что влияет на расход металла
Размер листа и формат заготовки
Листы разных форматов позволяют по-разному разложить одну серию. Для длинных деталей бывает полезен другой формат, даже если площадь листа больше. Сравнивают выход деталей с листа, число листов и удобство остатка. Отдельно учитывают загрузку, если лист трудно перемещать или разместить на опорах. Более компактный формат может сократить операции с материалом, даже при похожем коэффициенте использования.
Совмещение деталей разных заказов
Совмещать заказы можно при одинаковом материале, толщине и совместимых требованиях к поверхности и режиму. Дальше нужно обеспечить раздельный учёт деталей и остатков. Если один заказ требует строгой прослеживаемости партии металла, это условие ставят раньше оптимизации. При смешанной карте проверяют не только маркировку изделий, но и порядок снятия деталей, чтобы не перепутать похожие позиции.
Учёт направления проката и текстуры
У детали под гибку на листогибе приоритет может иметь ориентация критичной линии гиба. Если две линии требуют разных направлений, решение принимают по материалу, радиусу и риску трещины. Для шлифованной панели совпадение рисунка поверхности бывает важнее плотности карты. Оба ограничения задают до автоматического размещения. При ручной перестановке детали их проверяют снова.
Как раскрой связан со сроком и трудоёмкостью
Длина контура и число врезок
Два варианта с одинаковым выходом металла могут различаться длительностью резки. У карты с большим количеством мелких контуров больше прожигов и изменений скорости. У длинного общего реза может быть меньше проходов, но выше требования к зачистке и последовательности. В расчёте срока учитывают полное время маршрута, а не только движение луча. Для повторяемого заказа полезно записать, сколько заняли резка, снятие деталей и доработка кромок.
Смена листа и логистика заготовок
Каждая смена листа включает подачу, выставление, проверку материала и снятие остатка. Если заказ разбит на много небольших карт, вспомогательное время увеличивается. С другой стороны, укрупнение карты может замедлить сортировку или затруднить подбор детали из остатка. Для серии сравнивают понятные показатели: число установов, требования к маркировке, выход пригодных изделий и время на снятие перемычек.
Что прислать для качественного раскроя
Векторные файлы деталей
Векторные контуры передают в согласованных единицах, без повторяющихся линий и незамкнутых элементов там, где требуется замкнутый рез. Отдельно помечают линии гиба, разметку и служебные слои. Для спорных размеров прилагают чертёж готовой детали, чтобы можно было понять, по какой геометрии её принимают. Если требуются левые и правые детали, их различают в обозначении. Отражение файла без согласования может изменить лицевую сторону и расположение отверстий.
Количество и приоритеты деталей
| Условие | Что передать технологу | Что проверить на карте |
|---|---|---|
| Комплект из разных деталей | Точные количества и версии файлов | Выход по каждой позиции и правила маркировки |
| Лицевая поверхность | Сторону, направление фактуры и допустимые следы | Поворот, врезки и места перемычек |
| Последующая гибка | Линии гиба и направление проката при необходимости | Допустимую ориентацию каждой заготовки |
| Остаток нужен для другого заказа | Минимальную пригодную форму и размер | Место остатка, его маркировку и возможность снятия |
| Точный стык или посадка | Допуск и поверхность, где измеряют размер | Врезки, припуск, общий рез и контрольный образец |
Требования к направлению и кромке
Укажите, допускается ли поворот или отражение детали, какая сторона лицевая и где разрешён след врезки. Для посадочного контура задайте допуск и сторону измерения. Если край зачищают или обрабатывают после резки, обозначьте чистовой размер и место технологического припуска. Условия по кромке лучше записывать отдельно от требований к экономии материала. Тогда при конфликте технолог сможет предложить несколько сопоставимых карт и показать, какая операция меняется.
Практический пример
В учебном заказе суммарная чистая площадь деталей равна 2,04 м², площадь листа — 2,50 м². Коэффициент использования составляет 81,6%. Первая карта оставляет пригодный к повторной работе прямоугольник площадью 0,28 м². Вторая даёт ту же площадь деталей, но оставляет пригодный остаток только 0,10 м² и сокращает длину реза. Если ближайшему заказу нужен прямоугольный остаток, первый вариант может быть выгоднее. Если остаток не востребован, сравнивают число врезок и трудоёмкость снятия. На обеих картах сначала проверяют критичные направления проката и кромки, потому что без этого сравнение площади не определяет пригодность.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб