Как работает V-образная гибка и чем отличаются её методы
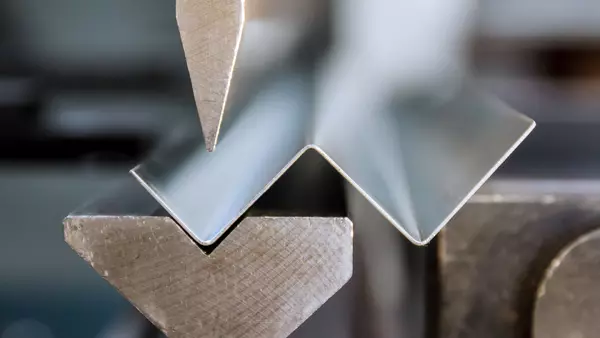
V-образная гибка даёт прямолинейный сгиб, когда пуансон давит на лист над пазом матрицы. Схема контакта в конце хода определяет режим работы. При свободной гибке заготовка опирается на плечи матрицы. При калибровке её прижимают к стенкам паза. При чеканке инструмент дополнительно пластически деформирует металл у вершины сгиба. У режимов разные требования к усилию, оснастке и поверхности детали.

Принцип V-образной гибки
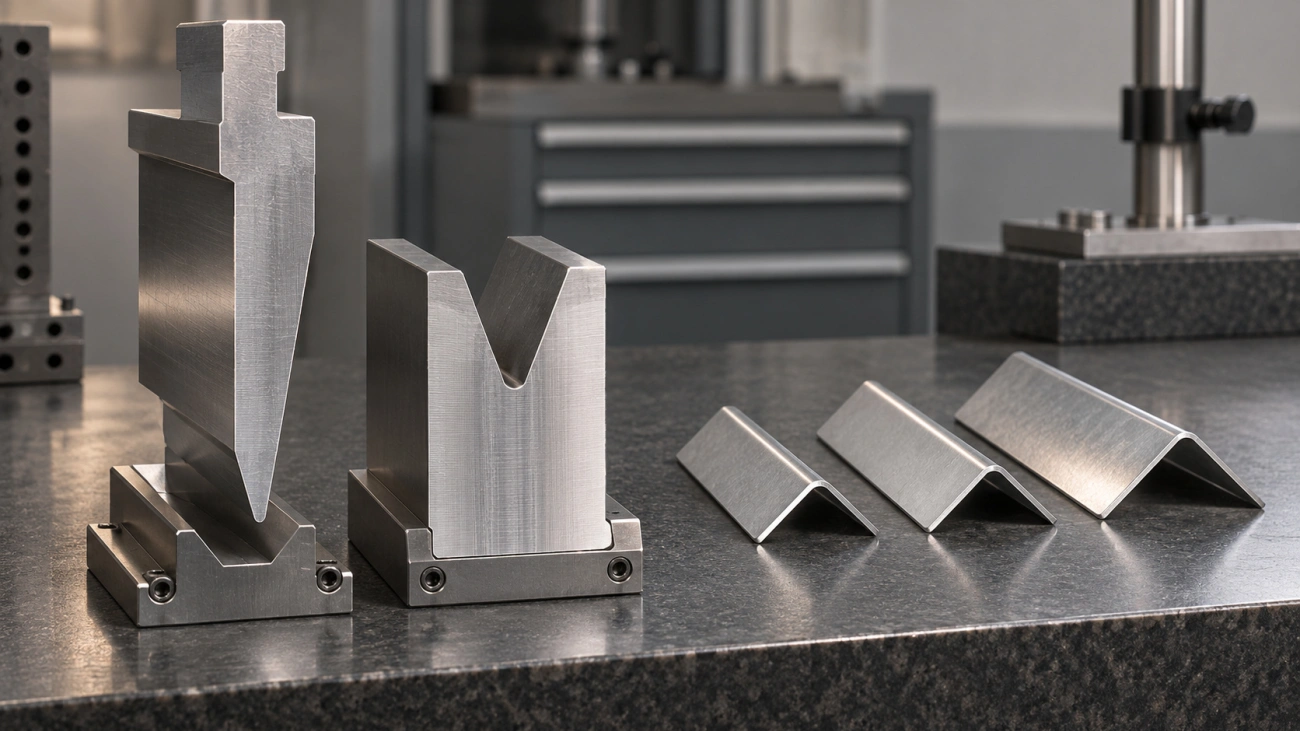
Пуансон, матрица и V-паз
Верхний инструмент задаёт линию приложения силы, нижний держит заготовку на двух плечах. Ширину V-паза измеряют между рабочими кромками матрицы по данным её изготовителя. Для расчёта берут действительное раскрытие инструмента и радиусы плеч. Конусность пуансона, радиус его носика и вылет определяют, хватит ли пространства для поворота полок. Перед наладкой проверяют соосность инструментов, исправность креплений и допустимую нагрузку выбранных сегментов.
Что происходит с листом при вдавливании
В зоне сгиба наружные слои листа растягиваются, внутренние сжимаются. При разгрузке упругая часть деформации возвращается, поэтому угол на готовой детали обычно отличается от угла под нагрузкой. Технолог указывает, какой угол измерять. Например, внутренний угол 90° соответствует повороту одной полки относительно плоской заготовки на 90°, а при внутреннем угле 120° поворот составляет 60°. Смешение этих двух величин приводит к ошибке в программе и на приёмке.
Свободная гибка (воздушная)
Как угол задаётся глубиной хода
Заготовка контактирует с пуансоном и двумя плечами матрицы. Углубление пуансона поворачивает полки, пока они сохраняют трёхточечную схему опоры. Программа использует данные материала и оснастки как стартовую настройку. Точный ход получают по пробному гибу на листе из той же партии. Готовую деталь снимают с нагрузки и замеряют угол в нескольких точках, особенно если линия сгиба длинная.
Плюсы и ограничения свободной гибки
Режим подходит для разнообразных углов и сравнительно небольших нагрузок. Важны точность позиционирования по заднему упору, стабильность толщины листа и компенсация прогиба вдоль инструмента. Короткая полка может соскользнуть внутрь паза. Отверстие рядом с линией гиба способно исказиться при вытяжке. Для лицевой поверхности проверяют, оставляют ли плечи матрицы отпечатки. Эти ограничения учитывают при проектировании детали под гибку металла на ЧПУ.
Один инструмент под разные углы
Глубину хода можно менять в рабочем диапазоне выбранной пары. Диапазон ограничен углом пуансона и матрицы, допустимым ходом, местом для подъёма полок и положением уже выполненных отгибов. Для коробов дополнительно проверяют заход пуансона и извлечение детали. Гибка под более острый угол может потребовать другого инструмента, даже если толщина и ширина заготовки остались прежними.
Калибровка по дну паза
Прижим листа к матрице
При калибровке, которую также называют гибкой с прижимом ко дну, в конце хода лист прилегает к рабочим поверхностям оснастки. Профиль пары «пуансон — матрица» подбирают под конкретный угол, радиус и толщину. При смене партии проверяют действительную толщину и посадку пробной детали. Слишком раннее прилегание одной полки часто указывает на смещённую заготовку, загрязнение матрицы или неподходящее сочетание инструмента и материала.
Повышение точности угла
Прижатые полки принимают форму рабочих граней, поэтому при совместимой оснастке проще стабилизировать угол. Смена материала или партии всё равно может изменить возврат после разгрузки. Пробную деталь меряют по плоскостям полок, отступив от перехода в радиус. При проверке длинной детали сравнивают оба края и середину. Расхождение в одной точке требует проверки установки секций и прямолинейности заготовки, а равномерный недогиб — проверки общей настройки.
Требуемое усилие калибровки
При переходе к прижиму усилие заметно возрастает. Технолог проверяет паспорт пресса, грузоподъёмность инструментальных креплений и допустимую нагрузку каждого сегмента, включая короткие участки при внецентренной работе. Расчёт ведут по таблице изготовителя для выбранной пары. Допустимая суммарная сила пресса сама по себе не даёт разрешения нагружать короткий сегмент с превышением его предела на метр.
Чеканка (coining)
Высокое усилие и малое пружинение
При чеканке высокая местная нагрузка вызывает дополнительную пластическую деформацию у вершины сгиба. Упругий возврат может уменьшиться. На поверхности вероятны отчётливые следы контакта, а в зоне малого радиуса нужно проверить состояние металла и фактическую толщину. Требования к прессу, креплениям и инструменту назначают специально для операции. Пытаться перейти к чеканке увеличением хода обычного инструмента без расчёта опасно из-за резкого роста нагрузки.
Когда применяют чеканку
Метод рассматривают для конкретного локального профиля, когда доступна подходящая оснастка и обосновано дополнительное пластическое формование. Сначала проверяют, можно ли выдержать заданный угол свободной гибкой с корректировкой хода или калибровкой. При сравнении вариантов считают не только цикл, но и цену инструмента, риск брака поверхности и количество образцов, нужное для наладки. Для облицовочных деталей след от контакта может быть критичнее небольшой разницы в угле.
Роль ширины V-паза
Связь паза с радиусом и усилием
При свободной гибке более широкое раскрытие обычно даёт больший внутренний радиус и уменьшает расчётную силу при прочих равных. Для предварительного сравнения двух раскрытий на одинаковой стали и одинаковой длине гиба допустима модель F₂ / F₁ ≈ V₁ / V₂, где F — сила, V — ширина паза. Это соотношение для сопоставления вариантов свободной гибки. Рабочую силу и допустимый радиус определяют по таблице инструмента и подтверждают пробной деталью. Для прижима ко дну и чеканки эта оценка не применяется.
Правило подбора паза по толщине
Коэффициент между раскрытием и толщиной берут из рекомендаций изготовителя инструмента для нужного материала, радиуса и угла. Затем проверяют, помещается ли самая короткая полка на обоих плечах до начала сгиба. Широкий паз облегчает работу по усилию, но требует более длинной полки. Для короткой детали иногда экономичнее изменить геометрию развёртки, согласовать другой радиус или перенести вырез, чем подбирать режим на границе возможностей инструмента.
Практический пример
Для пробной серии скоб из листа толщиной 2 мм сравнивают два доступных паза шириной 12 и 16 мм. Условная модель даёт F₂ / F₁ ≈ 12 / 16 = 0,75. Это означает приблизительно на четверть меньшую нагрузку для широкого паза при одинаковом материале и длине сгиба. Замер на первой детали показал, что с пазом 16 мм радиус превышает заданный, а короткая полка теряет устойчивую опору. Поэтому технолог проверяет силу для паза 12 мм по таблице, затем контролирует угол и длину полки на серии пробных деталей.
Пружинение в V-образной гибке
Разница по методам
Свободная гибка наиболее чувствительна к разбросу механических свойств, поскольку конечный угол определяет ход. При калибровке геометрию ограничивают рабочие поверхности, но возврат после разгрузки сохраняется. При чеканке возврат может быть малым, при этом растёт риск следов и локального утонения. Заранее полезно разделить допуски на угол и радиус: корректировка первого не гарантирует получение второго.
Компенсация угла
В карте наладки записывают толщину, партию материала, пару инструментов и угол после разгрузки. Пример расчёта первой поправки: под нагрузкой внутренний угол 88°, после снятия усилия 91°. Измеренный возврат равен 3°. Для номинала 90° первый ориентир под нагрузкой составляет 87°. Результат проверяют повторным образцом, так как изменение глубины влияет на контакт и величину возврата. При разбросе угла по длине дополнительно проверяют компенсацию прогиба.
Как выбрать метод под задачу
Точность против усилия
| Метод | Типовая задача | Что проверить на образце |
|---|---|---|
| Свободная гибка | Разные углы и небольшие серии на одной паре инструментов | Внутренний угол после разгрузки, радиус и опору короткой полки |
| Калибровка по дну | Повторяемый угол на постоянной толщине и подходящей оснастке | Прилегание полок, усилие, отпечатки контакта и разброс вдоль детали |
| Чеканка | Специальная локальная операция с рассчитанным инструментом | Следы контакта, местную деформацию, целостность и остаточный угол |
Сравнивать режимы удобно по одному чертежу и одному листу. Если на выходе важны обе полки, измеряют и размер от базы до края. Повторяемый угол при неверной полке часто указывает на ошибку развёртки или положение заднего упора. Исправление угла в программе в таком случае не устраняет первопричину. Для длинной детали заранее задают сечения, в которых принимают размер, чтобы результат можно было воспроизвести.
Что важно для тонкого и толстого листа
Для тонкого листа важны стабильная опора полок, состояние покрытия и повторяемость толщины. На толстом листе раньше проверяют возможности пресса и оснастки, радиус, ориентацию проката и риск трещин по наружной дуге. При заказе гибки толстого металла укажите марку и состояние поставки, толщину, длину сгиба, внутренний радиус, схему измерения угла и видимую сторону. Для партии отдельно согласуйте пробную деталь и способ упаковки, чтобы принятая геометрия сохранилась при транспортировке.
Если деталь проходит несколько операций, приложите чертёж готового изделия и развёртку с указанием их редакций. Технолог должен видеть, какие отверстия и кромки служат базой, куда должна смотреть лицевая сторона и на каком гибе возможен контакт с инструментом. Когда важен внешний вид, приложите допустимый образец поверхности или заранее согласуйте, как оценивать полосы от матрицы при боковом освещении.
В контрольной карте разделите проверки первой детали и контроль серии. На первой подтверждают длину полок, радиус, угол и состояние поверхности. В серии повторяют измерения после переналадки, замены листа или смены инструмента. Отдельно отмечают, в каких сечениях проверяли угол, по какой стороне базировали деталь и какой поверхностью детали касались опоры. Такая запись помогает воспроизвести результат и установить причину, если после смены партии изменится форма сгиба.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб