Какие металлы и толщины берёт лазерная резка
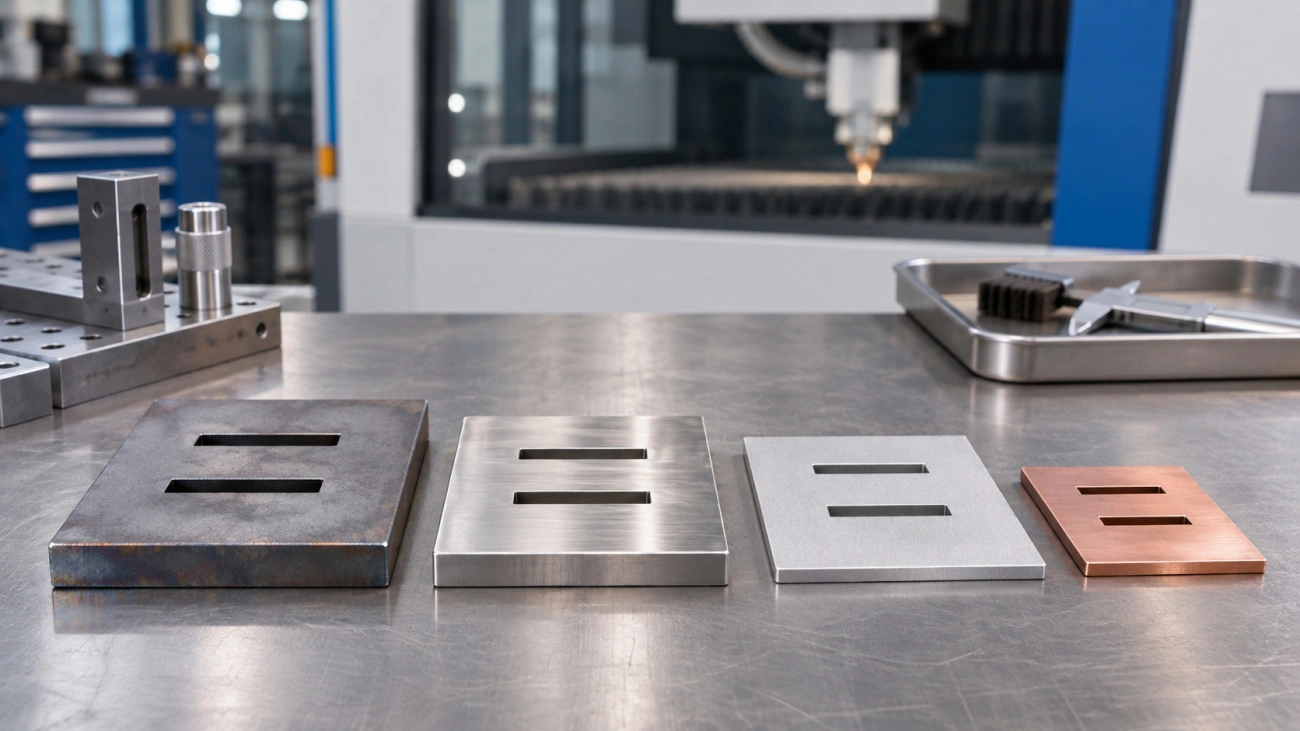
Для выбора режима нужны марка и толщина листа, а также требования к кромке. Лист может быть доступен для сквозного реза на конкретной машине, но отверстия нужного размера, чистая нижняя кромка или отсутствие заметного окисления потребуют другого режима. Поэтому вопрос «какую толщину берёт лазер» имеет смысл вместе с чертежом детали и её дальнейшим маршрутом.
При заказе лазерной резки и гибки металла заранее указывают, где кромка видимая, где она входит в сварной стык и где окажется рядом с линией гиба. Один и тот же срез может быть пригоден под обрезку, но потребовать доработки под плотную посадку. Ниже разобраны условия, по которым технолог проверяет возможность резки, без переноса паспортного предела одной установки на все машины.

Как материал влияет на процесс реза
Отражающая способность и теплопроводность
Лазер нагревает материал там, где часть энергии излучения поглощается поверхностью. Поглощение зависит от длины волны, состояния поверхности и температуры. Часть тепла уходит в соседний металл. Для материалов с заметным отражением и быстрым теплоотводом особенно важны допустимые условия прожига и характеристики источника. Нельзя переносить режим со стали на блестящий лист меди только потому, что их толщины одинаковы.
Отдельно учитывают плёнку, оксиды и обработку поверхности. Они меняют поведение участка при начале реза и влияют на вид лицевой стороны после обработки. Если поставщик листа допускает резку с защитной плёнкой, технолог сверяет пригодность покрытия для оборудования. Если покрытие неизвестно, об этом сообщают до запуска.
Поведение расплава у разных сплавов
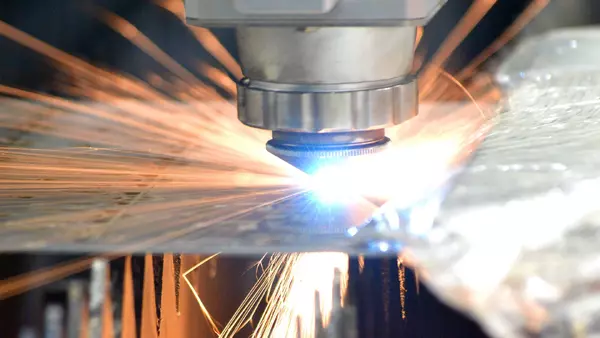
При резке плавлением луч создаёт расплав, а поток вспомогательного газа выносит его из щели. На прохождение влияют свойства расплава, положение фокуса и устойчивость струи. Если расплав застывает на нижней кромке, возникает грат. При большом тепловложении рядом могут появиться оплавление или изменение оттенка. В углах и на малых отверстиях условия отличаются от длинного прямого участка, поэтому режим проверяют на геометрии заказа.
Почему «режет всё подряд» — это миф
Машина рассчитана на определённые материалы, толщины и режимы. В рабочих документах указывают мощность источника, допустимые газы и требования к соплам. При оценке заказа отдельно проверяют, способен ли станок стабильно прожечь лист и удерживать точность контура. Для листа, который удалось прорезать по прямой, мелкие отверстия и резкие переходы всё ещё могут оказаться недоступны при заданном качестве. При неполных данных о материале сначала уточняют его марку и покрытие.
Конструкционная и низкоуглеродистая сталь
Резка в кислороде: экзотермический эффект
При кислородной резке железо в зоне воздействия реагирует с кислородом. Реакция выделяет тепло, которое дополняет нагрев лучом. Такой режим применяют для ряда углеродистых сталей. В технологическом описании TWI это один из вариантов лазерного процесса, наряду с резкой плавлением в газе. Кислород требует собственной настройки, а на стенке реза остаются продукты окисления.
Доступные толщины и качество среза
Толщину проверяют по таблице конкретной установки для марки, требуемого газа и формата детали. Для простой полосы могут быть доступны условия, которые не дают нужной точности в узком пазу. Вблизи паспортного предела важны исходная плоскостность, положение фокуса и вывод расплава с нижнего края. На контрольном образце оценивают непрорезы, высоту грата, перпендикулярность и размер в двух плоскостях, если это важно для сборки.
Окисленная кромка и её последствия
Оксидный слой может потребовать зачистки перед окраской, нанесением покрытия или сваркой. Решение зависит от принятой технологии следующих операций. Для скрытого края без требования к покрытию такая зачистка может не понадобиться. Для видимой детали или клеевого соединения требование к поверхности согласуют заранее. Если зачищают обе стороны посадочного контура, в расчёте учитывают снятие материала с каждой стороны.
Нержавеющая сталь
Резка в азоте без окисления кромки
В типовом режиме плавления азот помогает вытеснять расплав и ограничивать окисление кромки. Результат зависит от чистоты газа, параметров процесса, марки и состояния листа. Требование «без окисления» лучше привязать к условиям приёмки. Например, заказчик может ограничить видимые цвета, потребовать пригодность под сварку или указать способ подготовки поверхности. Азот сам по себе не гарантирует отсутствие любых следов нагрева.
Чистый срез под сварку и покраску
Перед сваркой проверяют геометрию кромки, загрязнения и соответствие принятой технологии. Заусенец или оплавленный край могут мешать выставить одинаковый зазор. Перед окраской важны и края, и поверхность рядом с ними. Для шлифованного листа дополнительно задают направление фактуры и лицевую сторону. Если раскрой проходит через защитную плёнку, допустимость плёнки сверяют отдельно.
Ограничения по толщине
С увеличением толщины путь выхода расплава становится длиннее, а требования к струе и положению фокуса возрастают. При пограничной толщине имеет значение даже вид элемента. Длинный наружный контур и малое отверстие прожигаются в разных условиях. Для отверстия с жёстким допуском технолог может предложить последующую обработку, если пробный рез даёт заметную разницу между размерами сверху и снизу.
Алюминий и его сплавы
Высокая отражательность и теплоотвод
Алюминиевые сплавы хорошо отводят тепло, а отражение зависит от длины волны и состояния поверхности. Это влияет на запуск процесса и требования к оборудованию. TRUMPF рассматривает выбор технологий резки с учётом типа источника и материала. Для конкретного листа проверяют, допускается ли его марка и отражающая поверхность на выбранном станке. Не следует оценивать доступность материала по одному названию «алюминий».
Особенности кромки и заусенца
На нижнем крае могут оставаться капли расплава. Их особенно заметно на мелких контурах, если после вырезания деталь должна лежать на плоской опоре. Проверяют, удаляется ли грат обычной доработкой без изменения посадочного размера. Для декоративных кассет важны следы на лицевой стороне, внешний вид кромки и способ упаковки. Защиту поверхности согласуют до раскроя, чтобы расположение деталей и опор учитывало видимые зоны.
Что реально ограничивает толщину
Доступная толщина зависит от типа источника, режимов оборудования, марки, необходимой геометрии и критериев приёмки. При работе с толстым листом проверяют прожиг, нижнюю кромку и устойчивость реза в углах. Если нужен точный размер под механическую сборку, сравнивают рез сразу в размер и рез с припуском под фрезеровку. Результат пробы оценивают после той доработки, которая войдёт в рабочий маршрут.
Оцинковка, латунь, медь
Пары цинка и защита кромки
При нагреве цинковое покрытие вблизи реза повреждается и образуются аэрозоли. Операцию выполняют на установке с предусмотренной вытяжкой и технологией для покрытия. После резки на кромке появляется открытая сталь. Если изделие работает во влажной среде или имеет требования к стойкости покрытия, способ защиты края оговаривают в задании. Окраска, герметизация или другой маршрут выбираются под условия изделия, а не по внешнему виду среза.
Отражающие цветные металлы: риски
Для меди и латуни проверяют разрешение производителя станка на конкретный материал и подходящий режим. Отражённое излучение и особенности прожига могут иметь значение для оптики и источника. У латуни при термической обработке учитывают состав сплава и вытяжку. При неизвестном составе или покрытии подбирать режим по внешнему виду листа нельзя. Сначала нужна идентификация материала.
Где предпочтительны другие методы
Если недопустим термически изменённый слой, оценивают гидроабразивную или механическую обработку. Они отличаются точностью, состоянием кромки и себестоимостью. Если нужен отдельный посадочный паз, иногда выгоднее получить общую форму лазером и довести этот участок механически. Выбор делают по результату всей цепочки, включая зачистку, контроль и подготовку поверхности.
Тонкий и толстый лист: разная физика
Тонкий лист: скорость и точность контура
На тонком листе доступна высокая скорость в длинных прямых участках, но маленькие контуры требуют разгона, торможения и нескольких прожигов на небольшой площади. Локальный нагрев может влиять на положение детали, особенно у узких перемычек. До резки определяют, как сохранить опору мелких деталей и где допустим след врезки. Внутренние элементы обычно обрабатывают, пока заготовка удерживается листом.
Толстый лист: газ, фокус, стабильность
При большей толщине необходимо вывести расплав через всю глубину щели. Если фокус или струя газа не обеспечивают стабильный процесс, нижняя часть может отличаться от верхней по ширине и шероховатости. Технолог проверяет параметры по карте станка и оценивает рез по всей толщине. Особое внимание уделяют зонам прожига и углам, где профиль нагрева меняется относительно прямого прохода.
Где проходит практический предел
Различают три ограничения: станок физически прорезает лист, стабильно воспроизводит нужный контур и даёт кромку, подходящую для следующей операции. Для заказа определяющим становится самое строгое из них. Если нужны одинаковые малые отверстия по всей партии, проверяют именно отверстия, а не только наружный край. Если кромка привязана к посадочной поверхности, договариваются, в какой плоскости снимается размер.
Для сравнения вариантов удобно вырезать образец с одной прямой кромкой, внутренним углом и самым маленьким отверстием из задания. Образец должен быть из материала той же марки, толщины и состояния. Замеры на нём разделяют на две группы. Сначала проверяют сквозной рез и наличие выступов. Затем проверяют посадочные размеры и состояние участков, которые будут гнуть или сваривать. Если прямой участок проходит контроль, а отверстие нет, обсуждают доработку именно этого элемента. Такой результат сам по себе не требует менять толщину всего изделия.
Для партии листов с покрытием пробу повторяют при заметной смене состояния поверхности. Результат привязывают к листу или партии, чтобы отличить изменение материала от настройки станка.
Как выбрать материал и толщину под задачу
Прочность против технологичности реза
| Материал | Какие данные нужны | Что проверить на образце |
|---|---|---|
| Углеродистая сталь | Марку, толщину, газ и требования к покрытию | Грат, окисление и необходимость зачистки |
| Нержавеющая сталь | Марку, лицевую сторону и условия дальнейшей сварки | Цвет кромки, зазор и перпендикулярность |
| Алюминий | Сплав, состояние, толщину и защитную плёнку | Нижний грат и состояние видимой поверхности |
| Оцинкованный лист | Покрытие и требование к защите открытой кромки | Форму края и состояние покрытия возле реза |
| Медь и латунь | Точную марку и разрешённость материала для оборудования | Прожиг, мелкие контуры и повторяемость среза |
Совместимость с последующей гибкой и сваркой
Толщину и марку утверждают по функции детали. Технологичность реза — только один из факторов. Если материал дальше идёт на ЧПУ-гибку, дополнительно проверяют состояние кромки рядом с радиусом, направление проката и ширину коротких полок. Для сварки уточняют подготовку кромок и допустимый зазор. Иногда выгоднее сразу заложить место для зачистки, чем исправлять посадку после резки в чистовой размер.
Что указать в задании на резку
Нужны точная марка и толщина, файл контуров в согласованных единицах, количество деталей и требования к геометрии. Укажите, какие края остаются видимыми, где измеряют посадочные размеры, какие места пойдут под сварку или гибку. При использовании материала заказчика сообщите состояние листа, направление фактуры и наличие покрытия. Для детали со строгими допусками заранее согласуйте контрольный образец и последовательность доработки.
Практический пример
В учебном примере после зачистки наружный размер должен быть 120 мм. Пробная операция показала, что с каждой стороны снимают по 0,15 мм. Для простой линейной модели размер реза перед доработкой Bрез = Bготов + a1 + a2. Здесь получаем 120,30 мм. Это расчёт для наружного размера и измеренного снятия, а не поправка на ширину реза или рекомендация для любой стали. Перед серией технолог проверяет фактический результат на образце, включая разброс при зачистке и допуск чертежа.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб