Наклёп и деформационное упрочнение металла
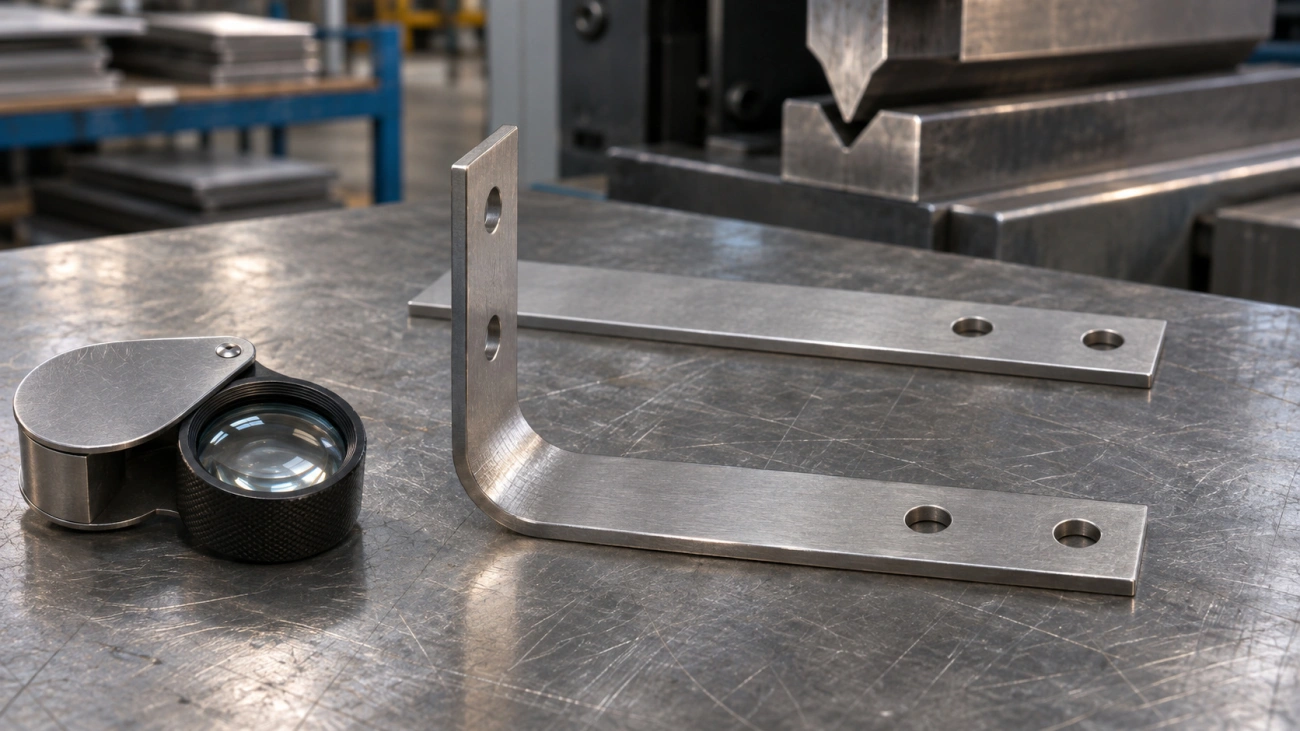
После первой гибки металл на радиусе уже отличается от исходного листа. При повторном нагружении он может сильнее сопротивляться формовке и хуже переносить дальнейшее растяжение. Это важно, когда ошибочный угол хотят исправить обратным гибом, а затем снова согнуть деталь по той же линии.
Для гибки металла важно заранее отделить пружинение от накопленной пластической деформации. Пружинение видно как возврат угла после снятия нагрузки. Наклёп меняет состояние металла в зоне, где деформация осталась. Оба явления могут присутствовать на одной детали, и для каждого нужна своя проверка.

Что такое наклёп
Изменение структуры при пластической деформации
Пластическая деформация металла связана с движением дислокаций. По мере деформирования они взаимодействуют, и дальнейшее скольжение затрудняется. Уровень напряжения для продолжения деформации может повышаться. Такое изменение называется деформационным упрочнением. Его выраженность зависит от сплава, исходного состояния и характера нагрузки.
Рост твёрдости и падение пластичности
На холоднодеформированном участке нередко возрастает твёрдость и сокращается запас пластичности для следующего перехода. Измеренная твёрдость может служить сравнительным признаком при подходящей методике. Она не задаёт допустимое число исправлений угла и не подтверждает отсутствие микротрещин. Для серийной правки нужна проба, которая воспроизводит фактическую историю деформации.
Где наклёп сильнее всего
При простом изгибе участки дальше от нейтрального слоя получают большую деформацию. У листа особенно внимательно смотрят наружную поверхность гиба и кромки, где растяжение сочетается с возможными надрезами. При сложной оснастке состояние меняется также в местах местного контакта. Точную картину нельзя восстановить только по видимому следу инструмента.
Почему наклёп возникает при гибке
Деформация волокон в зоне гиба
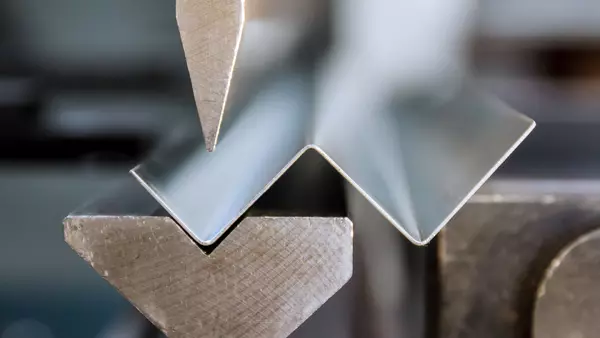
Наружная сторона дуги удлиняется, внутренняя сжимается. Между ними находится слой, который в простой модели почти не меняет длину. При разгрузке часть деформации возвращается. Другая часть сохраняет новую форму. Если следующий переход снова нагружает те же участки, на результат влияют уже полученная деформация и её направление.
Связь со степенью деформации
Для сравнения двух радиусов в первом приближении используют геометрическую модель εнаруж ≈ t/(2Rвн + t), где t — толщина, Rвн — внутренний радиус. Модель предполагает круговой изгиб без утонения и нейтральный слой посередине толщины. Она показывает, почему уменьшение радиуса увеличивает расчётное удлинение наружной стороны. Допустимость операции проверяют по материалу и пробе.
Как наклёп влияет на деталь
Повышенная жёсткость зоны гиба
При повторной формовке для начала новой пластической деформации может понадобиться большее усилие. Упругую жёсткость детали определяют форма сечения, опоры и модуль упругости. Упрочнение само по себе не доказывает рост модуля упругости. Если полка сопротивляется правке, проверяют и геометрию установки, и состояние материала.
Риск трещин при повторном изгибе
Когда полку выгибают обратно, часть ранее сжатого металла может попасть под растяжение. Исходная поверхность и кромка уже прошли предыдущую операцию. Место риска зависит от того, какая сторона растягивается на следующем переходе. Для ответственной детали обратный гиб согласуют до начала исправления и отдельно осматривают обе стороны.
Влияние на последующую обработку
Если сверление или подрезка приходятся на сформованный участок, условия обработки отличаются от плоского листа. Важны доступ, опора и состояние материала рядом с радиусом. При выборе последовательности сравнивают риск деформации отверстия, сделанного до гибки, и трудность обработки после неё. Проверяют, что итоговое отверстие укладывается в допуск относительно монтажной базы.
Наклёп при разных материалах
Нержавейка и склонность к упрочнению
У ряда аустенитных нержавеющих сталей способность к деформационному упрочнению выражена заметно. Outokumpu показывает различия механических свойств между группами нержавеющих сталей. Для гибки нержавеющей стали оценивают конкретную марку и состояние поставки, а также допустимость следов на лицевой поверхности.
Алюминиевые сплавы
Холоднодеформированные и термически упрочнённые состояния алюминиевых сплавов различаются по формуемости. Обозначение сплава без состояния не объясняет, как поведёт себя участок при правке. Для пробной детали берут материал из рабочей партии. Если маршрут включает последующее изменение состояния, отдельно проверяют итоговые требования к прочности.
Мягкая конструкционная сталь
Даже у стали с хорошей исходной пластичностью зона с малым радиусом, повреждённой кромкой или несколькими исправлениями требует контроля. Название «мягкая сталь» не подтверждает возможность обратного гиба. Величину повторной деформации оценивают по результату на сопоставимом образце и по требованиям изделия.
Повторная гибка и правка
Почему нельзя многократно гнуть одно место
Каждая правка добавляет деформацию и может изменить поверхность. Даже если угол после нескольких попыток совпал, исходное состояние материала уже не восстановилось. Если сбой повторяется в серии, полезнее проверить настройку, фактическую толщину и компенсацию пружинения, чем исправлять каждую деталь по одной линии.
Когда наклёп критичен
Повышенного внимания требуют узкие радиусы, ответственные детали, декоративные поверхности и заготовки, которые будут повторно нагружаться в той же зоне. Критерий решения задаёт чертёж или технология. Для монтажного кронштейна и детали с требованиями к усталостной прочности порядок допуска правки может различаться.
Как заметить последствия наклёпа
Признаки перегиба и упрочнения
По одному цвету или блеску поверхности наклёп достоверно не определяют. Косвенные признаки — изменившееся усилие, следы повторных переходов и отличия по результатам сопоставимых проб. Если нужно подтвердить изменение твёрдости, задают метод и точки сравнения до испытания.
Осмотр зоны гиба на трещины
| Что произошло | Где смотреть | Что зафиксировать |
|---|---|---|
| Полку догнули в том же направлении | Наружный радиус и края полосы | Итоговый угол и состояние поверхности |
| Полку разогнули и согнули снова | Обе стороны радиуса и места у отверстий | Последовательность правки и результаты осмотра |
| Подозрение на местную трещину | Вся линия от края до конца видимого следа | Участок, длину и согласованный метод проверки |
Как учитывают наклёп в технологии
Выбор радиуса с запасом
Если сборка допускает изменение, больший радиус уменьшает расчётное растяжение наружной стороны. Сначала согласуют его с конструктором, затем проверяют сочетание с длиной полки и доступной оснасткой. Изменение радиуса может сдвинуть размеры развёртки и посадочные поверхности.
Отжиг для снятия упрочнения
Отжиг рассматривают как часть утверждённого маршрута с проверкой свойств готовой детали. Он может изменить поверхность, размеры и состояние сплава. Если нагрев не предусмотрен, сначала оценивают исходный материал, радиус и распределение деформации между переходами.
Порядок операций при сложной детали
Порядок выбирают с учётом доступа инструмента, необходимости повторного гиба и требований к поверхности. Для спорного перехода фиксируют, какая сторона растягивается, где появится опора и как проверить деталь после снятия нагрузки. Когда проба проходит, её результаты используют для наладки серии.
Практический пример
В учебном расчёте для листа толщиной 2 мм сравнили внутренние радиусы 2 и 6 мм. Простая модель даёт 2/(4 + 2) ≈ 33% и 2/(12 + 2) ≈ 14% условного наружного удлинения. Это не проверка предельной деформации материала. Результат показывает разницу между вариантами и объясняет, зачем начинать пробу с согласованного большего радиуса, если размеры сборки это допускают.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб