Основные дефекты вальцовки и их причины
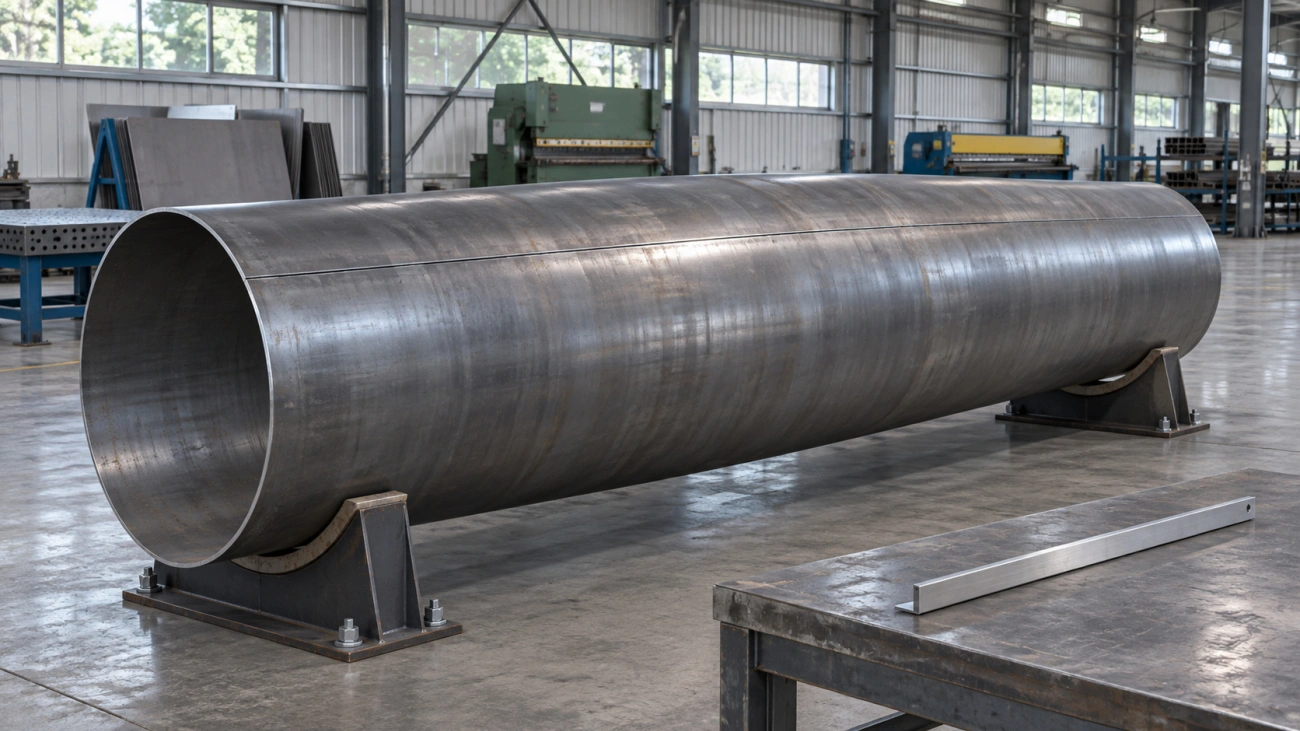
Радиус у торца может совпасть с шаблоном, хотя середина обечайки выпучена, а кромки стыка разошлись по высоте. На профильной трубе возможна обратная ситуация: дуга получилась ровной, но внутренняя стенка смялась. Для диагностики разделяют форму всей детали, форму её сечения и местные следы контакта. Для каждой группы нужны свои замеры.
Начинать поиск причины полезно с карты отклонений. Отметьте входную кромку, сторону станка, середину ширины и участок наибольшего ухода. Если дефект всегда возникает на одной стороне станка, сначала проверяют подачу и опоры. Если он перемещается вместе с определённым краем заготовки, смотрят исходный раскрой и состояние материала.

Почему при вальцовке появляется брак
Неравномерная деформация по ширине
Для правильного цилиндра поперечные сечения должны иметь близкие диаметры и сохранять согласованное положение относительно оси. Если один край получил меньшую кривизну, обечайка может уйти в конус. Если оба края согнулись сильнее или слабее середины, меняется форма вдоль оси. Один замер поперёк готовой детали не показывает, какое из этих отклонений возникло.
Ошибки настройки валков и роликов
Проверяют исходное положение подвижных валков, опору листа, зажим и симметрию подачи. На профилегибочной машине рабочие ролики должны поддерживать нужные поверхности сечения. Неподходящий профиль ролика может нагрузить только кромку или стенку, хотя установочный радиус выставлен верно. Порядок регулировки берут из инструкции машины и проверяют по пробной детали.
Свойства материала и заготовки
Листы одинакового номинала могут различаться по фактической толщине, состоянию поставки и форме до подачи. У профиля дополнительно проверяют геометрию стенок, положение шва при его наличии и начальную прямолинейность. Технологу полезно иметь исходный замер по той же схеме, которая будет применяться после формовки. Это помогает отделить дефект материала от изменений, появившихся на вальцах.
Волна по кромке
Как выглядит и чем измеряется
Волна — повторяющиеся местные отклонения кромки от ожидаемой линии. Сравнение с одной прямой линейкой годится для прямого участка. На криволинейном крае нужен шаблон либо набор контрольных точек относительно заданного контура. Записывают место, высоту отклонения и участок, на котором оно повторяется. Если для монтажа важны только определённые зоны, их отмечают на схеме заранее.
Причины: перекос валков, растяжение кромки
С одной стороны лист может идти с отличающейся опорой или давлением. Избыточное растяжение края относительно соседнего материала создаёт разницу длин. Когда заготовка разгружается, часть этой разницы проявляется как волнистость. Похожую картину даёт исходно волнистый лист. Для проверки сопоставляют направление и положение волн с отметками до вальцовки.
Как устранить и предотвратить
При повторяемом дефекте сначала возвращаются к подаче и опорам. Проверьте, одинаково ли лист заходит по ширине, не сдвинулась ли опора после перестановки, нет ли локального повреждения валка. Переход к меньшему приращению кривизны за проход оценивают на пробе. Если волна начинается у исходного дефекта края, новый режим сам по себе может не дать пригодной детали.
Бочкообразность
Почему середина выпучивается
При бочкообразности обечайка в середине имеет больший диаметр, чем у торцов, если размеры сняты по одной поверхности и в сопоставимых направлениях. Возможен и обратный профиль, когда середина уходит внутрь. Оба случая указывают на разницу кривизны по ширине заготовки. Сначала измеряют три сечения, затем проверяют внутри каждого сечения два взаимно перпендикулярных направления, чтобы не принять овальность за изменение диаметра вдоль оси.
Прогиб валков под нагрузкой
Рабочий валок опирается у концов и под усилием может упруго прогибаться. У широкого листа это меняет условия контакта в средней части. Выраженность эффекта зависит от конструкции машины, листа и режима. Похожий результат дают неодинаковые свойства по ширине или несогласованные опоры. Если середина расходится с торцами, одно измерение сразу после первого прохода ещё не доказывает прогиб валка как причину.
Компенсация бомбировкой и проходами
У некоторых машин геометрию рабочих валков выбирают с учётом ожидаемого прогиба при нагрузке. Это называют бомбировкой. Она рассчитана на определённый диапазон работы и не подходит автоматически для любого листа. На конкретном оборудовании технолог сравнивает доступную компенсацию, опору и схему проходов. Результат подтверждают после разгрузки. Коррекция, убравшая выпуклость в середине, может изменить диаметр торцов, поэтому контролируют все сечения повторно.
Скручивание и выход из плоскости
«Пропеллер» и винт заготовки
Винт видно по относительному повороту участков детали. У обечайки это может проявиться спиральным смещением стыка. У профиля одна полка поворачивается относительно той же полки на другом конце. Выход оси из плоскости измеряют отдельно от поворота. Для измерения опоры должны повторять условие приёмки, иначе собственный вес детали повлияет на показания.
Косая подача и неравные кромки
Если заготовка начинает движение под углом, один край опережает другой. Непрямоугольный раскрой тоже может дать разницу на стыке, даже когда лист выставлен по одной кромке правильно. Поэтому до формовки проверяют диагонали прямоугольного листа, а у сектора — длину и положение радиальных кромок. На профиле важно проследить, сохраняется ли требуемая плоскость подачи от начала до конца.
Как выправить и не допустить
Сначала измеряют исходное отклонение и уточняют, разрешена ли правка. Повторный проход может изменить сразу несколько размеров и добавить следы инструмента. Для длинных обечаек проверяют опоры и согласованность подачи. Для гибки швеллера по радиусу проверяют поддержку полок и направление профиля. После исправления повторяют замеры формы и осмотр поверхности.
Гофры и складки
Где возникают на трубе и профиле
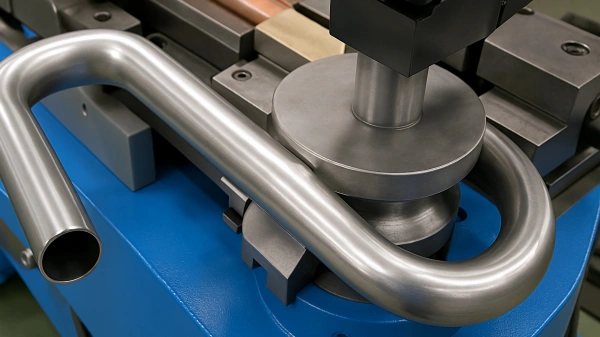
На внутренней стороне дуги стенка сжимается. При недостаточной устойчивости она отклоняется и может дать несколько волн либо одну резкую складку. Корнелиссен, Малъярс и Хофмейер показали этот механизм на прямоугольных алюминиевых полых профилях при трёхвалковой гибке. Их работа объясняет, почему важна гибкость сжатой стенки. Порог из исследования нельзя без пересчёта применять к другой трубе, толщине или оснастке.
Замин стенки при малом радиусе
Местный замин может возникнуть в зоне контакта ролика либо на внутренней части дуги. Характер следа помогает различить эти варианты. Отпечаток, повторяющий контур ролика, ведёт к проверке инструмента и положения детали. Складка на сжатой стенке требует проверки радиуса, поддержки и исходного сечения. Если замин меняет несущую или монтажную геометрию, решение о правке принимают по требованиям детали.
Овальность и потеря сечения
Сплющивание круглой трубы
Для круглой трубы определяют наибольший и наименьший наружные диаметры в одном поперечном сечении. Простой показатель для записи результатов равен O = (Dmax − Dmin)/Dref × 100%. Здесь Dref — опорный диаметр, заранее выбранный по чертежу или методике приёмки. Это расчётный показатель, поэтому определение опорного размера и допустимый предел нужно согласовать до замеров.
Провал стенки профиля
У прямоугольного сечения проверяют высоту, ширину и местный прогиб стенок. Для открытого профиля смотрят раскрытие полок и их положение относительно стенки. Если измерить только ширину между углами, местная вогнутость в середине останется незамеченной. На пробе задают точки проверки в области максимальной кривизны и у переходов к прямым концам.
Разнотолщинность радиуса
Неравномерная кривизна по длине
Кривизну и толщину измеряют раздельно. Под «разнотолщинностью радиуса» в рабочем обсуждении могут подразумевать либо переменный радиус вдоль дуги, либо изменение остаточной толщины стенки. Чтобы снять двусмысленность, в протоколе записывают оба признака отдельными строками. Контур проверяют шаблоном либо по координатам, толщину — методом, подходящим к доступу и кривизне стенки.
Плоские концы как частный случай
Край листа может остаться прямее основной дуги из-за условий опоры в начале или конце прохода. Для цилиндра это проявляется около продольного стыка. При заказе вальцовки листа заранее оговаривают допустимый прямой остаток, подгибку или припуск под обрезку. Контроль стыка ведут на сведённых кромках, отдельно от измерения диаметра вдали от шва.
Профилактика дефектов
Пробная гибка и контроль образца
| Наблюдение | Контрольный замер | Что проверить по результату |
|---|---|---|
| Волна по кромке | Положение и отклонение относительно заданной линии | Начальную форму листа, прижим и опору края |
| Бочка или сужение середины | Два направления диаметра в трёх сечениях | Распределение изгиба по ширине и возможности компенсации |
| Винт | Смещение стыка и разворот сечений от монтажной базы | Диагонали заготовки, ориентацию и боковые направляющие |
| Гофра или провал стенки | Место, глубина и изменение формы сечения | Поддержку сжатого участка, радиус и геометрию ролика |
| Прямой участок у шва | Прилегание короткого шаблона на обоих концах | Подгибку, припуск и линию чистового реза |
Чек-лист настройки перед вальцовкой
Сверьте чертёж, марку и толщину, направление формовки, положение сварного шва заготовки при его наличии и базу измерения. Проверьте прямолинейность кромок, чистоту контактных поверхностей и готовность опор. После пробной формовки отметьте, где меняется радиус, где изменилась форма сечения и какой след виден на поверхности. Если корректируется один параметр, повторный контроль должен показать, что соседние размеры остались в пределах требований.
Практический пример
В учебной проверке обечайки расчётный наружный диаметр составляет 600 мм. В середине по двум перпендикулярным направлениям измерили 608 и 602 мм, а у торцов соответствующие значения близки к 600 мм. Разность измерений в среднем сечении равна 6 мм. Относительно 600 мм это 1%, если эти замеры подтверждают наибольший и наименьший диаметры. Одновременно оба средних замера выше размеров у торцов. Значит, контролёру нужно отдельно проверить овальность среднего сечения и увеличение диаметра к середине. Один показатель не объясняет всю форму детали.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб