Следы штампа и ошибки угла при гибке
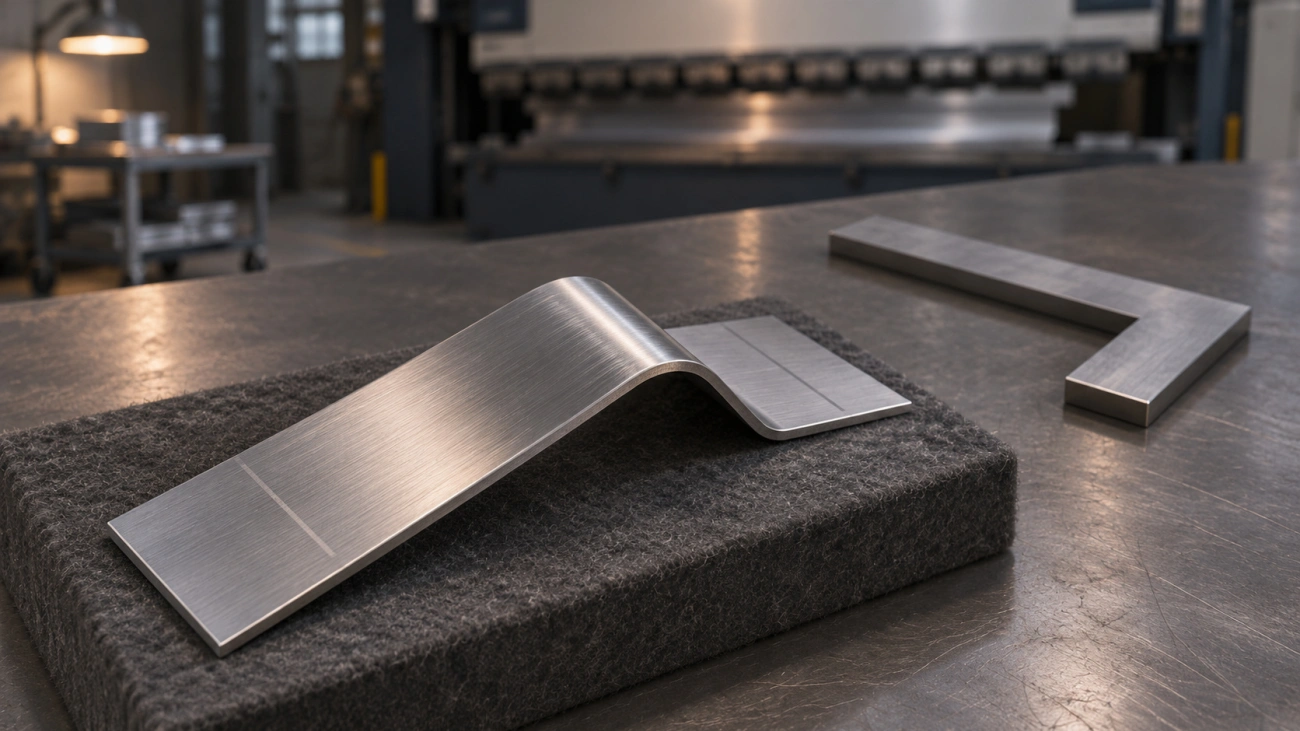
В одной партии деталь может выйти с двумя проблемами: на лицевой стороне появилась полоса, а полка после разгрузки осталась слишком открытой. На поверхности виден контакт с инструментом. Угол показывает, какую форму сохранил лист. Иногда причины независимы. Иногда обе проблемы возникают после одной замены оснастки или защитной вставки.
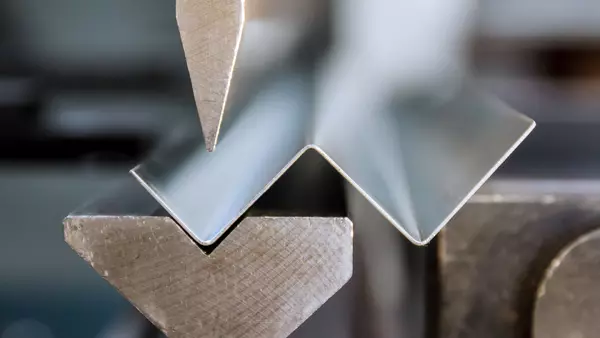
Для гибки на листогибе результат пробы записывают двумя строками: поверхность и угол. Это особенно важно для декоративных панелей. Вставка может убрать след, но изменить контакт и потребовать новой компенсации пружинения.

Дефекты поверхности от оснастки
Отпечатки матрицы и роликов
Следы от матрицы часто повторяют линию опоры по обе стороны гиба. Ролик может оставить полосу по траектории движения. На пробе отмечают расстояние до линии гиба и сторону детали. Если след повторяется на одном месте станка у разных заготовок, проверяют рабочую поверхность инструмента.
Задиры и потёртости
Задир обычно связан с местным повреждением поверхности при контакте и относительном движении. Потёртость может быть широкой и менее глубокой. Различие важно для доработки: полировка потёртости меняет фактуру, а удаление глубокого задира может снять недопустимо много материала. На пробе сначала фиксируют состояние, затем решают, разрешена ли доработка.
Где следы особенно заметны
На шлифованной нержавейке и окрашенном листе даже слабая полоса может читаться в боковом свете. Для гибки нержавейки с видимой стороной полезно согласовать направление фактуры и условия осмотра. След на закрытой монтажной поверхности и след на фасаде оценивают по разным требованиям.
Почему появляются следы
Жёсткая оснастка и мягкий металл
Когда усилие приходится на небольшой участок контакта, поверхность может получить отпечаток. Значение имеют форма плеч матрицы, состояние материала и движение листа при гибке. Если замена инструмента снижает следы, повторно контролируют полку и внутренний радиус. Изменение контактной геометрии может повлиять на оба размера.
Загрязнённая или изношенная оснастка
Мелкая частица или заусенец на инструменте способны оставить одиночный след даже на первой детали. Когда след появляется через одинаковые расстояния или на одной стороне партии, проверяют сегменты, стыки и поверхности опор. Перед пробой оснастку очищают по инструкции и осматривают при хорошем освещении.
Недостаток смазки
В процессе, где смазка предусмотрена, нарушение её подачи может усилить трение и задир. Для многих операций листогиба важнее сухая чистая поверхность или защитная плёнка. Смазку применяют только при совместимости с материалом, инструментом и дальнейшей очисткой. Перед сваркой или окраской остатки должны удаляться утверждённым способом.
Как уменьшить следы
Полиуретановые вставки и защита
Плёнки, вставки и специализированные матрицы могут уменьшить следы на лицевой стороне. WILA приводит отдельные решения для гибки с ограничением отпечатков. У каждой защиты есть условия по нагрузке и рабочей геометрии. После установки проверяют, не изменилась ли опора короткой полки и как ведёт себя угол после разгрузки.
Уход за оснасткой и смазка
После очистки первый образец сравнивают с предыдущим при том же освещении. Если след исчез, а угол сохранился, корректировать программу только из-за этого не требуется. Если есть износ, проблему решают по состоянию инструмента. Случайное нанесение смазки может изменить поверхность и затруднить следующую операцию.
Подбор радиуса матрицы
Оценивают форму плеч и раскрытие V-паза вместе с толщиной и минимальной полкой. Более широкая опора или другой контакт могут снизить видимый след, но изменить радиус и посадочный размер. Инструмент выбирают по требованиям к готовой детали. Пробу после замены сравнивают с чертежом полностью, включая поверхность и угол.
Непопадание в заданный угол
Недоучёт пружинения
Часть изгиба возвращается при снятии нагрузки. Для анализа удобно записывать знаковую ошибку e = αфакт − αзад, где углы раскрытия измерены в одинаковых условиях. Положительное значение означает, что угол после гибки более открытый. Формула нужна для записи отклонения. Она не задаёт напрямую изменение положения пуансона.
Ошибка настройки станка
Если угол различается по длине, проверяют опору, установку сегментов и предусмотренную машиной компенсацию. Если отклонение одинаково по всей детали, смотрят режим и поправку на пружинение. При смене оснастки сначала проверяют, соответствует ли выбранная программа новой рабочей геометрии.
Неоднородность материала
Разброс толщины, партии и ориентации раскроя может менять возврат угла. Если часть заготовок развернули на листе, полезно сравнить их с остальными. Для устойчивой настройки пробная заготовка должна соответствовать партии, включая фактическую толщину и состояние поверхности.
Как добиться точного угла
Пробная гибка и коррекция
На первой детали записывают инструмент, материал, защиту и места замеров. Затем оценивают поверхность и угол отдельно. При изменении одного параметра повторяют оба контроля. Это показывает, улучшилась ли деталь в целом. Если поменять и вставку, и компенсацию одновременно, причина изменения останется неясной.
Калибровка и дожим
Дополнительная формовка возможна, если она предусмотрена оснасткой и допустима для материала. Повышение усилия само по себе не гарантирует точного угла и может усилить след. Для партии со строгим требованием выбирают устойчивый режим по пробе. Если изделие нуждается в правке, её допустимость определяют по чертежу и технологии.
Профилактика дефектов на этапе задания
Требования к поверхности в чертеже
Обозначьте лицевую сторону, зоны, где допустим отпечаток, и способ осмотра. Для спорных следов полезен согласованный образец. Требование к поверхности записывают отдельно от углового допуска. Тогда чистая кромка не будет считаться компенсацией за ошибку формы.
Согласование материала и оснастки
Технологу нужны марка, толщина, направление фактуры, радиус и длина полки. Если заказчик требует защиту, способ проверяют вместе с оснасткой. При передаче детали дальше указывают, где допускается зачистка, а где она изменит внешний вид. Серийную настройку закрепляют после принятия первой детали.
Контроль результата
Замер угла шаблоном и угломером
| Наблюдение | Первая проверка | Что подтвердить на пробе |
|---|---|---|
| След исчез после установки защиты | Положение листа и опору полки | Угол после разгрузки и вид поверхности |
| Одиночный задир повторяется | Чистоту и состояние конкретного сегмента | Исчезновение следа при том же угле |
| Угол разный у двух торцов | Опоры, установку сегментов и настройки | Замеры в обоих торцах и в середине |
Осмотр поверхности после гибки
Деталь осматривают после разгрузки и снятия временной защиты, если это предусмотрено. Угол измеряют между прямыми участками в согласованных сечениях. Следы оценивают при тех же условиях, что на первой принятой детали. Для упаковки учитывают лицевые стороны, чтобы транспортные потёртости не смешивались со следами формовки.
Практический пример
В учебном примере после установки защитной вставки полоса исчезла, но вместо заданных 90° угломер показал 91,5°. Знаковая ошибка составила +1,5°. Наладчик сохраняет согласованную защиту и проверяет поправку на контрольной заготовке. Годность подтверждают по двум измерениям: угол попадает в допуск чертежа, а лицевая сторона проходит осмотр. Полученные числа иллюстрируют проверку и не служат настройкой для другого материала или инструмента.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб