Чем отличаются трёх- и четырёхвалковые вальцы
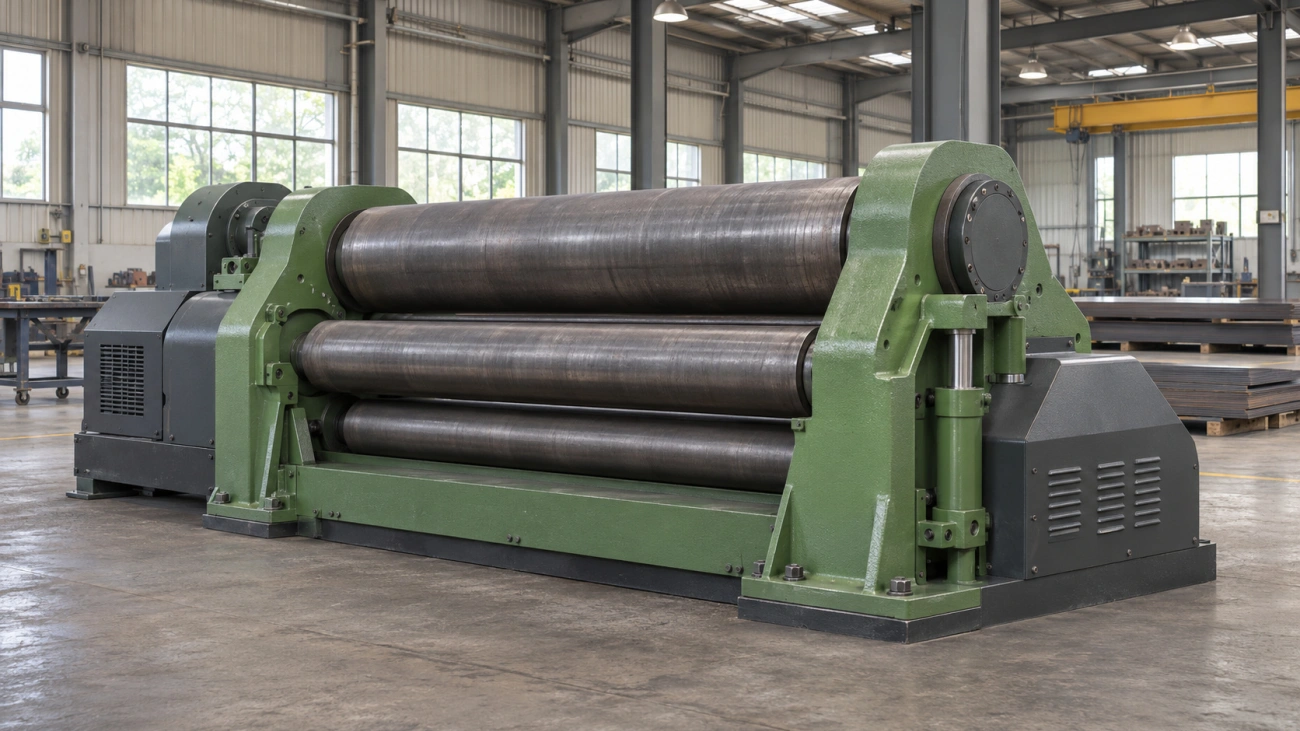
Обе схемы превращают лист в цилиндрическую или, при подходящей оснастке, коническую обечайку. Практическая разница заметна в начале и конце цикла. На одних машинах для обработки второй кромки заготовку приходится переносить или переставлять. На других она остаётся захваченной, пока оператор меняет рабочее положение формующего валка. Для одной обечайки эта разница может быть небольшой. В серии важны время переналадки и повторяемость установки.
По количеству валков нельзя определить допустимую толщину, минимальный диаметр или длину прямого остатка. У машин с одинаковым числом валков различаются привод, расстояние между опорами и доступные перемещения. При заказе вальцовки металла сравнивают паспорт конкретной машины и результат на заготовке с размерами, близкими к заказу.

Как устроены вальцовочные машины
Расположение и роль валков
Лист получает кривизну, когда валки создают изгибающий момент на участке между зонами контакта. Часть перемещений нужна для захвата и подачи заготовки. Другие изменяют геометрию контакта и величину изгиба. На машинах для листа валки цилиндрические. Для получения конуса используют предусмотренный конструкцией наклон и средства ведения сектора. Одна и та же позиция валков даёт разный остаточный радиус на листах с разными свойствами.
Приводные и прижимные валки
Привод передаёт тягу через контакт с листом. Прижим создаёт необходимое усилие захвата. Один и тот же валок может участвовать в обеих задачах. Названия в документации производителя удобнее общего правила «верхний ведёт, нижние гнут». При проскальзывании заготовка смещается относительно расчётного положения. Попытка компенсировать это чрезмерным прижимом может оставить след на поверхности или изменить поведение тонкой кромки.
Симметричная и асимметричная схемы
У классической симметричной трёхвалковой машины верхний валок действует между двумя нижними опорами. Такая геометрия удобна для основного участка дуги. У асимметричных машин пара валков может захватывать лист, а смещённый третий формирует изгиб ближе к кромке. Есть и трёхвалковые машины с переменным положением опор. В документации Davi различия между схемами описаны отдельно. Возможности конкретной машины определяет её конструкция, включая диапазон перемещений, прижим и рабочее усилие.
Трёхвалковые вальцы
Симметричные трёхвалковые схемы
В классической симметричной схеме лист сначала должен дойти до зоны, где на него одновременно действуют рабочие валки. Свободный конец до этого участка остаётся прямее основной дуги. Поэтому кромки могут предварительно подгибать на другом оборудовании или удалять недовальцованный участок при наличии припуска. Для изделия, где концы позже обрезают либо используют как прямые участки, такая особенность учитывается ещё при раскрое.
Асимметричные трёхвалковые вальцы
Смещённый формующий валок позволяет подводить изгиб ближе к краю, пока лист удерживается прижимной парой. Как обработать вторую кромку, зависит от конструкции. У одних машин предусматривается перестановка листа. У других рабочие перемещения опор дают возможность подгибать оба конца в одном цикле. Поэтому при сравнении важно уточнить точную модель и посмотреть, как производится вторая подгибка на детали нужной ширины.
Плюсы, минусы и типовые задачи
Подходящая трёхвалковая машина может быть рациональна для единичных обечаек, ремонтных деталей и заготовок с доступным припуском. Схемы с переменным положением валков применяют и для тяжёлого листа. Ограничение простой симметричной схемы особенно видно, когда заказчик требует короткий прямой остаток сразу у стыка. Тогда сравнивают время отдельной подгибки, переносы листа и потери металла при обрезке.
Четырёхвалковые вальцы
Как четвёртый валок держит лист
В распространённой четырёхвалковой схеме верхний и нижний валки образуют прижимную пару, а два боковых отвечают за формовку. Нижний валок подводят к верхнему, чтобы удерживать лист. Рабочая сторона меняется по мере движения заготовки. Благодаря захвату проще отслеживать подачу при переходе между операциями. Доступные углы поворота, скорость и давление задаёт документация машины.
Подгибка обеих кромок за установ
На многих четырёхвалковых машинах переднюю и заднюю кромки подгибают без выноса листа из рабочей зоны. Оператор использует предусмотренную последовательность, чтобы лист удерживался в прижимной паре и подходил к нужному формующему валку. Для широкого или тяжёлого листа дополнительно требуется штатная поддержка. Возможность одного установа подтверждают по машине и по фактическому ходу листа на пробе.
Плюсы, минусы и типовые задачи
Постоянный захват удобен для серий обечаек, где важно повторять подачу и положение шва. Стабильность зависит от калибровки машины, одинакового исходного материала и настроек. Четыре валка сами по себе не обеспечивают пригодность для толстого листа или малого диаметра. Если деталь выходит за допустимую ширину или рабочее усилие, преимущество установа не решает задачу.
Проблема плоских концов у разных схем
Почему у трёхвалковых больше недовальцовки
На простой симметричной трёхвалковой машине свободная кромка не набирает ту же кривизну, что лист между опорами. Для уверенной формовки конец должен пройти достаточно далеко в рабочую зону. Размер остатка зависит от расстояния между контактами и положения валков. У асимметричных моделей и машин с переменной геометрией результат иной, поэтому утверждение о большем остатке относится к классической схеме без отдельной подгибки.
Как четырёхвалковые уменьшают прямые края
Прижимная пара удерживает кромку рядом с местом формовки. Это помогает сократить прямой участок до основного прохода. Часть конца всё равно может остаться недостаточно изогнутой. Длину прямого остатка проверяют на обеих кромках после снятия нагрузки, прикладывая короткий шаблон по согласованной поверхности. Если стык пойдёт под сварку, дополнительно проверяют зазор, прилегание и смещение кромок по высоте.
Точность и повторяемость
Захват листа и удержание при прокатке
При повторном захвате лист приходится заново выставлять относительно оси валков. Ошибка установки может увести образующую или дать стык, у которого один торец сходится раньше другого. На машине с непрерывным захватом исключается часть переустановок. Параллельность торцов всё равно проверяют, поскольку на неё влияют исходный раскрой, подача и опора листа.
Автоматика и позиционирование валков
Программа машины может повторять позиции и порядок рабочих ходов. Чтобы воспроизвести результат, исходные заготовки должны оставаться сопоставимыми по толщине, марке, форме и ориентации. Пружинение после разгрузки измеряют на пробе. Если важна цилиндричность, замеры делают у обоих торцов и в средней части. Для контроля используют одну линию отсчёта, чтобы не сравнивать внутренний диаметр в одном месте с наружным в другом.
Производительность и число проходов
За сколько проходов набирается радиус
Число проходов зависит от толщины, радиуса, состояния металла и ограничений оборудования. Один проход возможен в отдельных режимах, но для многих задач кривизну набирают постепенно. Отдельно учитывают подгибку и калибровку после снятия нагрузки. Одна машина может уменьшить число установов, даже если число проходов почти не меняется.
Влияние на серийность
Для предварительного сравнения времени в расчёте на годную деталь используют модель Tср = Tнал/N + Tцикл. Здесь N — число одинаковых деталей, Tнал — общая наладка с первой пробой, Tцикл — среднее время устойчивого цикла на деталь. В цикл включают подачу, подгибку, формовку, снятие и оперативный контроль. Формула годится для сравнения двух согласованных маршрутов и не учитывает незапланированные простои.
Что и на чём выгоднее вальцевать
Толстый лист, обечайки, конусы
Для толстого листа проверяют паспортную способность машины на фактической ширине, прочности материала и диаметре. Возможность основной вальцовки и возможность подгибки кромок могут иметь разные пределы. Для конуса проверяют допустимый наклон и способ ведения узкого края. Малый торец, стык и извлечение детали задают ограничения, которых нет у сопоставимого цилиндра. В проекте с разными формами иногда сравнивают общую радиусную гибку металла по отдельным участкам с формовкой обечайки целиком.
Когда достаточно трёхвалковых
Трёхвалковая схема может быть достаточной, если рабочие валки подходят по габариту, качество кромок подтверждено, а перенос или обрезка не удорожают заказ существенно. При серии одинаковых обечаек отдельно сравнивают фактическое время вспомогательных операций. Иногда преимущество даёт имеющийся трёхвалковый станок с удобной подгибкой. Иногда решает четырёхвалковая схема с сохранением захвата. Выбор проверяют на изделии или согласованном образце.
Как выбрать схему под задачу
Радиус, толщина, требования к концам
| Условие заказа | Что проверить | Что фиксировать на пробе |
|---|---|---|
| Короткий прямой участок у шва | Способ подгибки обоих концов и необходимость переустановки | Длину каждого прямого участка и зазор стыка |
| Толстый или широкий лист | Ограничения подгибки и основной формовки для материала | Диаметр у торцов и посередине после снятия нагрузки |
| Коническая обечайка | Допуск машины на наклон и наличие опоры сектора | Оба диаметра, прямолинейность образующей и стык |
| Серия одинаковых деталей | Время установа, переносы и доступность воспроизводимых настроек | Длительность цикла и разброс ключевых размеров |
Что уточнить у подрядчика по оборудованию
Передайте чертёж с диаметром и линией его отсчёта, толщиной, маркой, шириной листа и требованиями к стыку. Уточните, где будет выполняться подгибка, сколько установов предполагается и кто оставляет или удаляет технологический припуск. Если поверхность лицевая, согласуйте допустимые следы контакта и способ упаковки. Для ответственного шва полезно заранее получить результат контрольной сборки кромок.
Практический пример
В учебном расчёте нужно изготовить 24 одинаковые обечайки. Маршрут А требует 50 минут на наладку и 11 минут на цикл, включая отдельную обработку второй кромки. Маршрут Б требует 70 минут на наладку и 8 минут на цикл. По расчётной модели получаем 314 и 262 минуты на партию соответственно, или около 13,1 и 10,9 минуты на деталь. Для одной обечайки при тех же вводных время составило бы 61 и 78 минут. Результат сравнивают только после подтверждения, что оба маршрута выдерживают один допуск на стык и одинаковый остаток прямого участка.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб