Как рассчитать длину заготовки под кольцо
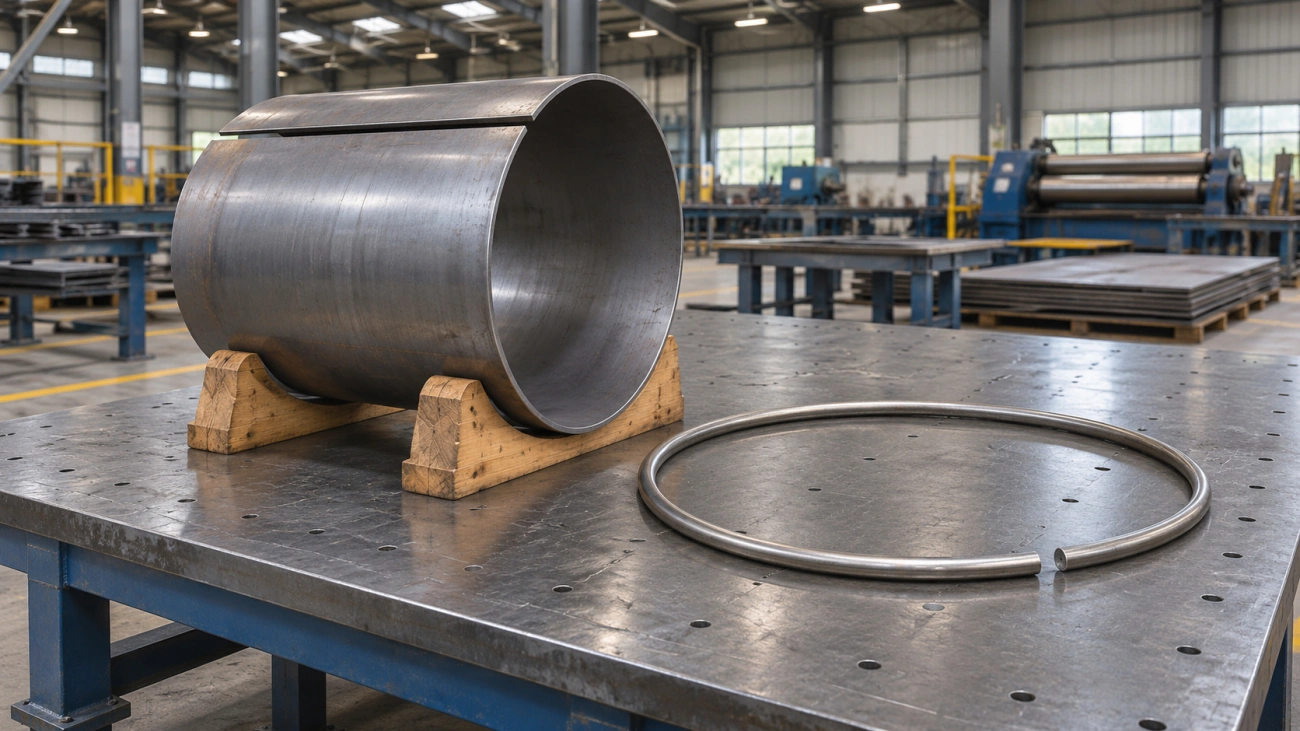
Длину полосы для обечайки и длину трубы для кольца считают по линии, которая сохраняет исходную длину при гибке. В листе эта линия проходит внутри толщины, в круглой трубе при плавной гибке её для первого приближения принимают по оси. К геометрической длине отдельно привязывают сборочный зазор и технологические припуски. Такой порядок позволяет заранее понять, почему кромки не сходятся и какой размер исправлять.

Зачем нужен точный расчёт длины
Ошибка длины и несведение кромок
У слишком короткой полосы кромки расходятся даже при верном диаметре. Избыток длины даёт нахлёст или вынуждает увеличить диаметр, если попытаться свести края без подрезки. Перед исправлением измеряют радиус в нескольких местах и проверяют плоскость стыка. Нельзя считать любой зазор признаком короткой заготовки: недогнутая кромка и овальность тоже меняют расстояние между торцами.
Перерасход металла и брак диаметра
Если ошибку обнаружили до сварки, лишний металл можно убрать при условии, что остаются требуемые форма кромки и припуск на подготовку шва. Систематическая подрезка в серии увеличивает время обработки и расход листа. Для кольца из трубы с уже обработанными торцами изменение длины может нарушить привязку отверстий, ориентированного шва или присоединительных деталей. В карте запуска фиксируют отдельно раскрой и итоговый размер после торцовки.
Где расчёт критичен, а где есть запас
Длина особенно важна, когда кольцо должно войти в сопряжённую деталь, а стык должен оказаться в заданном месте. Для одиночной обечайки, которую после формовки всё равно торцуют и подгоняют, технолог может предусмотреть осмысленный запас. При вальцовке металла размер такого запаса привязывают к оборудованию, способу подгибки концов и последующей подготовке кромок.
Нейтральный слой заготовки
Что такое нейтральный слой при гибке
При гибке наружная сторона дуги удлиняется, внутренняя укорачивается. Между ними проходит слой, в котором продольная деформация близка к нулю. Длина дуги по этой линии соответствует первоначальной длине полосы в упрощённой модели. Для широкой обечайки с заметной конусностью единственного диаметра для всей ширины уже недостаточно: длину развёртки и форму краёв определяют по геометрии детали.
Почему длину считают по средней линии
Для плавной вальцовки листа с радиусом, большим относительно толщины, средняя линия даёт разумную начальную оценку. Если чертёж задаёт внутренний диаметр, к нему в этой модели прибавляют одну толщину. Из наружного диаметра одну толщину вычитают. Толщину берут из исходных данных и при наладке проверяют по фактическому листу, особенно при смене партии и при узком допуске на посадку.
Смещение слоя при малом радиусе
При малом отношении радиуса к толщине нейтральная линия может сместиться к внутренней поверхности. Вместо половины толщины технолог использует оценку положения слоя, привязанную к материалу и способу формования. Значение подтверждают по контрольному образцу. Справочный коэффициент для одного локального гиба на прессе переносить на кольцо без проверки нельзя: вальцовка распределяет кривизну по длине и даёт иную историю нагружения.
Формула длины для листового кольца
Диаметр по нейтральному слою и толщина
Расчётная модель полного круга: L₀ = πDₙ = π(Dᵢ + 2kt). Здесь L₀ — геометрическая длина, Dₙ — диаметр нейтральной линии, Dᵢ — внутренний диаметр, t — толщина листа, k — доля толщины от внутренней поверхности до нейтрального слоя. В первом приближении для плавной гибки можно взять k = 0,5. Все линейные размеры подставляют в одних единицах.
Связь длины окружности с радиусом
Если исходный размер дан радиусом нейтральной линии, диаметр равен двум таким радиусам. Для неполной окружности берут долю полной длины, равную углу дуги, делённому на 360°. Прямые технологические участки учитывают отдельно. Угол дуги задают вокруг центра кривизны: он отличается от угла между свободными кромками, который удобно видеть на чертеже незамкнутой детали.
Практический пример
Обечайке задан внутренний диаметр 600 мм и толщина 4 мм. При k = 0,5 расчётный диаметр нейтральной линии равен 604 мм, а длина полного круга — около 1897,5 мм. Если рассчитать по внутреннему диаметру, выйдет 1885,0 мм, разница составит около 12,6 мм. Допустим, по сборочному заданию предусмотрен зазор 2 мм, а на последующую торцовку технолог назначил по 5 мм с каждой стороны. Тогда первая длина раскроя — около 1905,5 мм. Зазор здесь вычитают из длины замкнутой окружности в приближении малой дуги, а удаляемый запас прибавляют. Это расчётный пример для конкретной схемы сборки.
Длина заготовки для трубы и профиля
Средняя линия сечения трубы
Для круглой трубы при плавном изгибе сначала определяют диаметр окружности, по которой идёт ось трубы. Если задан габарит по наружной стороне кольца 800 мм, а наружный диаметр трубы 40 мм, осевая окружность имеет диаметр около 760 мм. Её расчётная длина составляет примерно 2387,6 мм до зазора и припусков. У трубы могут меняться овальность и толщина стенки, поэтому для плотного сопряжения дополнительно проверяют фактические размеры в зоне гиба.
Особенность профиля при гибке на ребро
Для симметричного прямоугольного профиля положение оси в простом расчёте находят по размеру сечения в плоскости гиба. При повороте трубы на 90° радиальная высота меняется, вслед за ней меняется связь между осевым и наружным диаметрами. Для открытого или несимметричного сечения положение расчётной линии уточняют. В заказе на радиусную гибку профильной трубы стоит приложить вид сечения в положении гиба и указать, по какой поверхности назначен радиус.
Припуски и допуски
Припуск на сварной шов
Разделите проектный зазор, металл под обрезку или скос и возможное изменение размера при сварке. Проектный зазор оставляют между подготовленными кромками, запас на обработку удаляют, а влияние сварки оценивают по технологии сборки. Направление поправки и её величина зависят от этих трёх разных условий. Один общий запас без описания операции затрудняет контроль и сравнение пробной детали с чертежом.
Припуск на подгибку кромок
Валкам требуется участок для захвата листа, поэтому края могут остаться прямыми. При предусмотренной оснастке их подгибают перед основными проходами. Если технолог оставляет хвосты под захват, их длину прибавляют к раскрою и снимают после формирования нужной кривизны. В серии записывают, сколько металла реально срезано с каждого конца, и проверяют кривизну рядом с будущим швом.
Допуск на пружинение
После выхода из валков кольцо раскрывается и радиус может увеличиться. Это повод скорректировать проходы или глубину поджатия валков. Увеличение длины само по себе не даёт требуемого радиуса после разгрузки. Сначала на пробе измеряют устойчивый радиус дуги, затем оценивают длину до стыка. Допуск на радиус и допустимый зазор указывают отдельными строками задания.
Частые ошибки расчёта
Расчёт по наружному или внутреннему диаметру
В каждой строке расчёта подписывайте диаметр: внутренний, наружный или осевой. Это особенно важно, когда монтажная схема использует наружный габарит, а технолог получает чертёж с внутренним посадочным размером. При нескольких форматах файлов проверяют, что модель и чертёж задают одинаковую базу. Если размер отмечен как справочный, уточняют, какая величина подлежит приёмке.
Забытый учёт толщины стенки
| Заготовка | Размер для начального расчёта | Что измерить после разгрузки |
|---|---|---|
| Листовая обечайка | Диаметр по расчётной нейтральной линии внутри толщины листа | Диаметр в нескольких сечениях, прямые участки концов, стык |
| Кольцо из круглой трубы | Диаметр осевой окружности трубы | Габарит кольца, овальность трубы, совпадение торцов по высоте |
| Кольцо из профильной трубы | Осевая окружность с учётом ориентации сечения | Радиус по заданной поверхности, ширину сечения, перекрут и стык |
Как проверить расчёт на практике
Пробная заготовка и контрольный образец
Контрольный отрезок берут из той же партии и формуют на той же оснастке. На полосе отмечают, какие участки пойдут под отрезку. После снятия усилия измеряют дугу шаблоном либо по хорде и стреле прогиба, проверяя несколько участков. Для обечайки дополнительно сравнивают диаметры у обоих краёв и в середине ширины. Если края сходятся, но диаметры расходятся, сначала устраняют неравномерность формы.
Корректировка по факту сведения кромок
Кромки сводят в сборочном приспособлении без чрезмерного усилия и оценивают зазор по высоте детали. Параллельный зазор при правильном диаметре можно учесть при корректировке раскроя. Клиновидный зазор чаще требует проверки косины реза, геометрии кромок и положения на валках. Торцы трубы при проверке должны лежать на одной оси и не образовывать ступеньку. Результат пробы записывают вместе с режимом вальцовки.
Что дать технологу для расчёта
Диаметр, толщина, сечение, требования к шву
Передайте чертёж с указанием базового диаметра, марки и толщины материала, ширины обечайки или сечения трубы, положения стыка и допуска на форму. Если есть сварка, укажите требуемый зазор и подготовку кромок. Для сборки по месту приложите размеры ответной детали и укажите, какие поверхности останутся лицевыми. Согласуйте, входит ли торцовка в объём работ, и в каком состоянии принимается диаметр. Для больших тонких колец согласуйте опоры при перевозке: даже правильно рассчитанная деталь может потерять форму под собственным весом или от стяжек.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб