Как согнуть лист в конус на вальцах
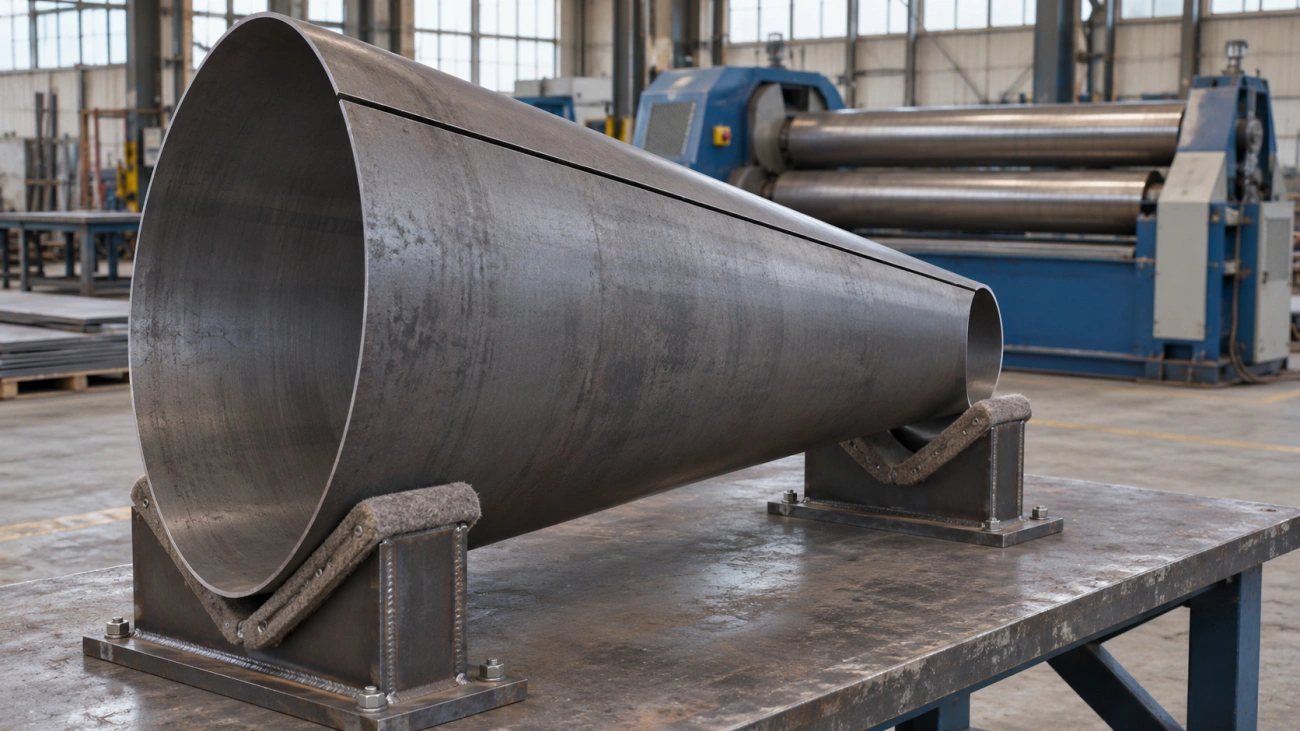
Коническую обечайку получают из листовой заготовки, которая в развёрнутом виде похожа на сектор кольца. Длинная дуга становится большим торцом, короткая — малым. После формовки прямые кромки сходятся вдоль образующей. Если ошибиться в развёртке, в настройке валков или в положении листа, кромки могут встретиться под углом либо разойтись на одном из торцов.
Подготовка производства включает проверку развёртки, оценку возможностей станка для малого диаметра и замеры пробной детали перед сваркой. Для оценки заказа на вальцовку металла полезнее всего передать чертёж с указанной базой диаметров и требованиями к шву.

Чем коническая вальцовка сложнее цилиндрической
Переменный радиус по длине образующей
У цилиндра все поперечные сечения имеют одинаковый радиус. У прямого конуса радиус поперечного сечения меняется от малого торца к большому. Вдоль образующей поверхность остаётся прямой. Для малого конца станок должен сформировать более плотную кривизну по окружности, сохранив плавный переход к большому концу. Вмятина или перегиб у узкого края нарушают этот переход даже при правильных размерах обоих торцов.
Разная скорость кромок при прокатке
За один и тот же угол поворота широкая сторона заготовки проходит больший путь, чем узкая. Если лист ведут как прямоугольную заготовку для цилиндра, сектор уходит с нужной траектории. Прижим, наклон формующего валка и устройство для ведения конуса настраивают совместно, чтобы сектор поворачивался в плоскости подачи вокруг расчётной вершины. Расположение этой вершины может находиться далеко за пределами листа.
Почему нужен опыт оператора
При близких диаметрах отклонение от цилиндрической схемы невелико. У крутого конуса с коротким малым торцом запас по подаче и поддержке листа меньше. Оператор проверяет, как заготовка входит в валки, как держится направление и сохраняется ли симметрия после разгрузки. По первой детали проще разделить ошибку контура и ошибку режима. Неверный угол сектора проявляется в длине кромок и зазоре, а перекос при подаче способен дать винтовую линию стыка при верном контуре.
Построение развёртки конуса
Полный и усечённый конус
Развёртка боковой поверхности полного прямого конуса — сектор круга. Его центр соответствует вершине конуса. У усечённого конуса из этого сектора удалён участок у вершины, поэтому плоская деталь ограничена двумя концентрическими дугами. Разность радиусов дуг равна длине образующей между торцами. Для смещённых осей торцов или косого среза эту схему пересчитывают по фактической геометрии.
Геометрия развёртки и угол сектора
Для расчётной модели прямого усечённого конуса обозначим радиусы торцов через R и r, осевую высоту через H, а длину образующей через L. Радиусы задаются на одной расчётной поверхности. Для тонкого листа при предварительном расчёте можно взять размеры по средней поверхности. Для толстого листа и строгих допусков положение расчётного слоя уточняют до раскроя.
Размеры сектора. L = √(H² + (R − r)²). Радиус внешней дуги ρвнеш = LR/(R − r), радиус внутренней дуги ρвнутр = Lr/(R − r).
Угол сектора. α = 360° × (R − r)/L. Для проверки сравните длину внешней дуги сектора с окружностью большого торца на той же расчётной поверхности. Для внутренней дуги действует такая же проверка по малому торцу. При равных радиусах развёртка цилиндра представляет собой прямоугольник.
Припуски на шов и подгибку
Расчёт сектора даёт чистый контур детали. Припуск на обрезку, зазор под сварку и подготовку кромок вносят отдельными размерами согласно конструкции стыка и технологии участка. Если край надо отрезать после подгибки или калибровки, линию реза выносят за чистый контур. Для стыкового и нахлёсточного соединений исходные границы раскроя различаются. В цех передают и чистовой контур, и контур заготовки с пометкой, какой припуск снимается и на каком этапе.
Настройка вальцов под конус
Наклон валков и косое положение листа
Станок должен поддерживать коническую формовку. В зависимости от конструкции используют наклон одного из валков и штатную направляющую для конуса. Положение листа задают по радиальным линиям сектора и согласуют с направлением перемещения. Если подать лист под произвольным углом, край может потерять опору, а линия контакта уйдёт от требуемой образующей. Допустимый наклон, усилие, порядок управления и способы удержания берут из документации конкретной машины.
Подтормаживание узкой кромки
У малого торца путь листа короче. На машинах с приспособлением для конусов узкую сторону ведёт предусмотренный конструкцией упор или направляющий ролик. Его настройка должна учитывать прижим, жёсткость кромки и траекторию подачи. Слишком сильное ограничение хода повреждает край и повышает риск складок. Для пробного прохода выбирают поддерживаемый станком режим и контролируют положение сектора вне зоны захвата.
Порядок вальцовки конической обечайки
Подгибка кромок конуса
Перед набором основной кривизны проверяют обе прямые кромки будущего шва. У валков есть участок, на котором свободный конец листа трудно согнуть до нужной формы. Остаточный плоский участок затем виден как грань у шва. Применяют предусмотренную станком подгибку или согласованный припуск на удаление плоского конца. Сравнивают обе стороны по шаблону. Если кромки выгнуты по-разному, затягивать стык сварочными приспособлениями рано.
Пошаговый набор кривизны
Кривизну набирают последовательными проходами по режиму, выбранному для материала и машины. После разгрузки проверяют малый и большой торцы, поскольку упругая отдача способна разойтись с ожидаемой. По результатам пробной детали корректируют положение и подачу. При повторении партии полезно записать марку, фактическую толщину, ориентацию раскроя и настройки, при которых получена принятая геометрия.
Контроль угла и совпадения кромок
До прихватки проверяют высоту торцов, их взаимное положение и щель по всей образующей шва. Одинаковый зазор у торцов сам по себе мало говорит о середине. Кромки должны сводиться в пределах согласованной сборочной схемы, без принудительного выворачивания обечайки. Если стык сходится винтом, проверяют траекторию подачи, симметрию подгибки и контур сектора.
Материал и толщина в конической вальцовке
Пластичность и минимальный радиус узкой части
У малого торца кривизна по окружности больше. На наружной поверхности формуемой детали это увеличивает деформацию растяжения. Перед раскроем учитывают марку и состояние поставки, качество обработанной кромки, ориентацию проката и требования к поверхности. Для окрашиваемой детали небольшие следы могут иметь один критерий приёмки, а для открытой поверхности нержавеющей стали — другой. Технолог подтверждает допустимость узкого торца по исходным данным и пробе.
Ограничения по толщине листа
Паспортная способность вальцов для цилиндра зависит от ширины, материала и режима. Для конуса отдельно сверяют ограничения на наклон, подгибку и усилие. Проверяют также возможность снять заготовку с валка после формовки. Если малое отверстие не позволяет извлечь цельную обечайку или участок не держит заданную геометрию, рассматривают раскрой на сегменты и дополнительные стыки, согласованные с конструктором.
Дефекты конуса и их причины
Складки на узкой кромке
Складку может вызвать местная потеря устойчивости тонкой кромки при избытке сжатия. Смотрят, где она начинается, как заготовка подходит к направляющей и совпадает ли форма контура с расчётом. Складку с резким заломом перед дальнейшей обработкой оценивают по требованиям к детали. После выправления на этом участке может остаться след или утонение.
Несовпадение образующих и «пропеллер»
При перекосе подачи один край может опережать другой. Тогда кромки будущего шва подходят друг к другу с винтовым смещением, а торец теряет плоскостность. Чтобы найти причину, сверяют радиальные линии на заготовке, входное положение и подгибку двух концов. Прямолинейность образующей контролируют на нескольких участках вокруг детали, включая зону стыка.
Неравномерность угла конуса
В одном сечении ошибка угла выглядит как недостаточная кривизна, в другом — как местный перелом. Причины включают различие в опоре листа, неравномерный набор деформации и неверный чистовой контур. Проверка несколькими сечениями помогает разделить общий уход геометрии и локальную вмятину.
| Признак | Что проверить в первую очередь | Что зафиксировать |
|---|---|---|
| Плоский участок у стыка | Подгибку обоих концов и длину участка под обрезку | Длину плоского участка и сторону шва |
| Локальная складка у малого торца | Ведение узкого края, положение листа и прижим | Положение складки относительно стыка и глубину |
| Щель меняется по высоте | Длины обеих дуг раскроя и форму образующих | Зазор у обоих торцов и посередине |
| Торец качается на опоре | Плоскостность торца и винтовой уход стыка | Базу измерения и показания по окружности |
Контроль геометрии конуса
Проверка шаблоном и по образующим
Два шаблона, рассчитанные на нужные торцы и сторону поверхности, помогают быстро увидеть просветы. Диаметры измеряют в нескольких направлениях. Одно измерение может пропустить овальность. Образующие проверяют линейкой или по координатам точек вдоль поверхности. Шаблон отвечает за местное прилегание, поэтому его показания дополняют измерениями торцов, высоты и стыка.
Отклонение угла и биение
На чертеже стоит уточнить, задан ли полный угол при вершине или угол образующей к оси. Для проверки биения нужна базовая ось или согласованная имитация её на приспособлении. Показания от произвольной установки зависят от положения детали и плохо воспроизводятся. Размеры до сварки записывают отдельно от размеров после неё. Нагрев и усадка могут изменить круглость торцов и стык.
Что нужно для расчёта конуса
Диаметры оснований, высота, толщина, марка
В техническом задании указывают оба диаметра с базой отсчёта, осевую высоту, толщину и марку материала. Отдельно оговаривают состояние поверхности, конструкцию стыка, требования к торцам, контрольные сечения и допустимые отклонения. Если важна стыковка с патрубком или фланцем, передают чертёж сопряжения и отмечают, какой торец служит сборочной базой. Для радиусной гибки металла отдельными сегментами дополнительно задают положение стыков и порядок сборки.
Практический пример
Для усечённого конуса заданы диаметры 600 и 240 мм по средней поверхности, осевая высота 240 мм и толщина листа 3 мм. Расчётные радиусы торцов равны 300 и 120 мм. Разность радиусов составляет 180 мм, образующая — 300 мм. Радиусы дуг развёртки получаются 500 и 200 мм, угол сектора — 216°. По расчёту внешняя дуга равна примерно 1885 мм, внутренняя — 754 мм. Это чистая геометрия. Перед раскроем технолог уточняет подготовку шва и возможности станка для малого торца.
На пробной детали такого размера торцы могут совпасть с шаблонами, даже если в середине стыка остался зазор. В этом случае сверяют прямолинейность кромок и образующих. Если расходится только участок рядом со швом, проверяют подгибку. Если зазор меняется вместе с поворотом торцов, возвращаются к настройке подачи и опоры. Эти две проверки позволяют корректировать причину до раскроя следующего листа.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб