Как убирают плоские концы при вальцовке листа
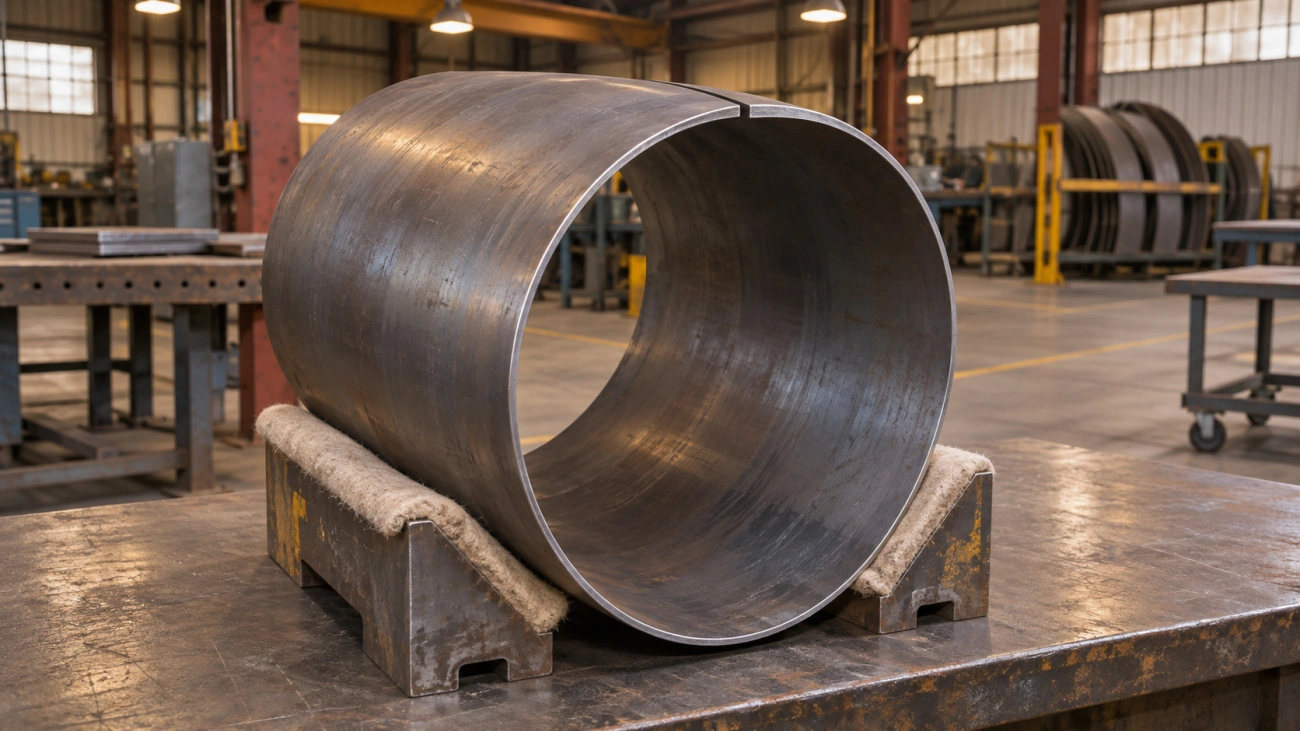
У обечайки бывает правильный диаметр на основной дуге и две заметные грани по сторонам продольного стыка. Они появляются там, где край листа прошёл через валки без достаточного изгиба. При сварке кромки можно свести, но стяжка не всегда возвращает круглость. Возле шва может остаться перелом контура или смещение поверхностей.
Для вальцовки обечаек способ обработки концов выбирают до раскроя. Если допустима обрезка, закладывают технологические участки. Если материал или раскрой ограничены, сначала проверяют подгибку на доступной машине и договариваются, каким шаблоном контролировать стык.

Откуда берутся плоские концы
Зона захвата валков и недовальцованный участок
На основном участке валки изгибают лист между точками опоры и приложения усилия. У свободной кромки одна из опор может оказаться за пределами листа. Пока конец не войдёт в рабочую зону, для него не возникает такого же изгиба, как в середине заготовки. При выходе последней кромки условия меняются снова. Недовальцованный участок может быть слегка изогнут, но его кривизна заметно ниже требуемой.
Почему кромка не догибается на вальцах
Дополнительный проход с той же настройкой может изменить радиус основной дуги, оставив на концах те же прямые зоны. Причина связана с геометрией опоры, а не только с усилием. Чтобы подвести изгиб ближе к краю, заготовку удерживают другой парой валков, используют отдельную подгибку или оставляют участок, который затем отрезают. Выбор зависит от того, как лист поддерживается в момент обработки кромки.
Как длина прямого участка зависит от схемы
На классической симметричной трёхвалковой схеме свободный край доходит до зоны изгиба позже, чем на машине с прижимной парой рядом с формующим валком. Но у трёхвалковых машин с переменной геометрией есть свои возможности подгибки. Документация Davi по машинам с разным числом валков показывает, что сравнивать нужно расположение опор и доступные перемещения. Для заказа технолог измеряет остаток по пробе на нужной толщине и ширине листа.
Что такое подгибка кромок
Предварительная подгибка перед вальцовкой
Перед набором основной дуги обе кромки формуют на коротком участке. Его радиус и переход к соседнему листу должны быть близки к проектному контуру после разгрузки. При одной подготовленной кромке и второй прямой стык получается асимметричным. Поэтому стороны проверяют раздельно, даже если исходные размеры одинаковы.
Подгибка на прессе и в штампе
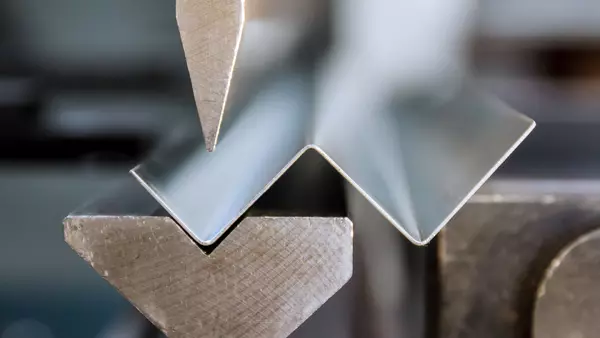
Если на вальцах невозможно удержать свободный край, подгибку выполняют отдельной операцией с подходящей оснасткой. Для гибки на листогибочном прессе важно согласовать форму инструмента и длину рабочей зоны. При последовательных небольших гибах возможна гранёность. Её допустимость зависит от поверхности и сборочного требования. После подгибки проверяют, что лист можно штатно завести в вальцы с уже поднятой кромкой.
Догибка кромок на самих вальцах
На машинах с подходящей прижимной парой кромку удерживают близко к месту формовки. Вторую кромку обрабатывают по схеме, предусмотренной производителем. При некоторых конструкциях лист переставляют, а при других он остаётся захваченным. Если после первой пробы нужна коррекция, измеряют обе стороны и определяют, действительно ли проблема локальна. Попытка уменьшить общий диаметр ради одного края может создать овальность на остальной обечайке.
Припуск на подгибку
Как заложить длину под кромку
Если технологический конец удаляют, к чистовой длине заготовки добавляют отдельные участки с двух сторон. Для предварительного учёта используют Lзаг = Lчист + A1 + A2. Здесь Lчист уже учитывает выбранный контур стыка и технологию сборки, а A1 и A2 предназначены для обрезки. Согласуйте, кто задаёт чистовой размер и на каком шаге удаляются припуски. Зазор под сварку нельзя случайно прибавить второй раз.
Связь с толщиной и радиусом
Остаток прямого края связан с положением валков и устойчивостью захвата. Толстый лист и малый диаметр могут ограничивать доступный режим подгибки. Одной пропорции к толщине для определения припуска недостаточно. Технолог подтверждает его по первой детали, учитывает погрешность обрезки и проверяет, что линия реза попадает на сформированный участок, а кромка остаётся пригодной для разделки под сварку.
Влияние на сварной шов
Почему плоский конец мешает стыковке
Если последние участки с обеих сторон остаются прямыми, кромки могут сходиться с переломом у стыка. На одном торце зазор уменьшается, в середине меняется высота поверхностей. Притягивание кромок способно внести местную деформацию. До прихватки раздельно проверяют зазор между кромками, их смещение и плавность наружной поверхности поперёк будущего шва.
Совпадение кромок по радиусу
Удобно прикладывать шаблон последовательно к каждой стороне, затем поперёк стыка на пробной сборке. Если шаблон попадает на фаску, показание будет зависеть от разделки кромки. Поэтому базу отмечают чуть дальше от зоны подготовки шва, а саму кромку контролируют отдельным замером. Для изделия со строгим требованием к круглости замеры делают у обоих торцов и в средней части.
Дефекты при подгибке
Перегиб и «клюв» на кромке
Когда короткий участок загнут сильнее соседней дуги, кромка образует «клюв». Если приложить шаблон в зоне перехода, просвет появится с одной стороны точки контакта. Исправление выбирают после проверки, насколько локален перегиб и допускает ли материал повторную деформацию. На лицевых деталях проверяют, не оставит ли корректировка след инструмента.
Складки и неравномерность
Если прижим распределён по ширине неравномерно, одна сторона кромки может набрать больший изгиб. При конической формовке узкая сторона особенно чувствительна к ведению заготовки. Положение дефекта отмечают относительно торцов и места подачи. Это помогает понять, надо ли корректировать настройку, опору, раскрой или способ отдельной подгибки.
Особенности для разных изделий
Обечайка, цилиндр, кольцо
Для длинного цилиндра сравнивают подгибку по всей ширине листа. Если края сходятся у торцов, это ещё не подтверждает середину стыка. У короткого кольца проверяют, как зона шва проходит через шаблон и соседние узлы. При очень узкой полосе отдельно оценивают боковую устойчивость при подаче и работу направляющих.
Конус и переменная кромка
Коническая обечайка имеет разные радиусы на малом и большом торцах. Подгибка должна менять кривизну от одного конца образующей к другому. Один цилиндрический шаблон не годится на всю ширину. Для контроля выбирают несколько поперечных сечений. Если предусмотрена обрезка технологического участка, линию реза увязывают с образующей и развёрткой, чтобы после обрезки торцы остались на своих размерах.
Контроль кромок
Проверка радиуса на концах шаблоном
| Что проверяют | Чем и где | Что фиксируют |
|---|---|---|
| Остаток прямого конца | Коротким шаблоном на обеих кромках | Длину участка от чистового края и сторону |
| Локальный перегиб | Шаблоном поперёк перехода | Место контакта и просвет у перехода |
| Зазор под сварку | По стыку в согласованных сечениях | Зазор у торцов и в середине |
| Смещение по высоте | Поперёк сведённых кромок от выбранной поверхности | Направление и величину ступеньки |
Зазор в стыке под сварку
Допустимый зазор задаёт конструкция шва и технология сварки. Его проверяют на сведённой детали в том состоянии, которое согласовано для приёмки. Результат записывают отдельно от зазора между шаблоном и поверхностью. Совпадение этих величин случайно, потому что одна характеризует сборочный стык, а другая — форму участка.
Что учесть в задании
Требования к концам и допуск на стык
Укажите линию контроля диаметра, толщину и материал, требования к круглости и стыку. Если прямой остаток недопустим на сборочной поверхности, задайте критерий по шаблону или предельную длину, согласованную с исполнителем. Для лицевого изделия опишите допустимые следы и точки опоры при перевозке. Если обечайка пойдёт в другой цех на сварку, передайте схему контроля, чтобы геометрию проверяли одинаково.
Практический пример
В учебном примере чистовая длина развернутого контура составляет 1540 мм. После пробного прохода технолог согласовал с обеих сторон по 32 мм под обрезку недовальцованных зон. Расчётная длина заготовки получается 1540 + 32 + 32 = 1604 мм. Припуски относятся только к этому маршруту. Перед запуском серии контрольная сборка должна показать, что чистовые края лежат на заданной дуге и зазор по стыку укладывается в требование чертежа.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб