Откуда берётся утяжка и отпечатки оснастки на гибе
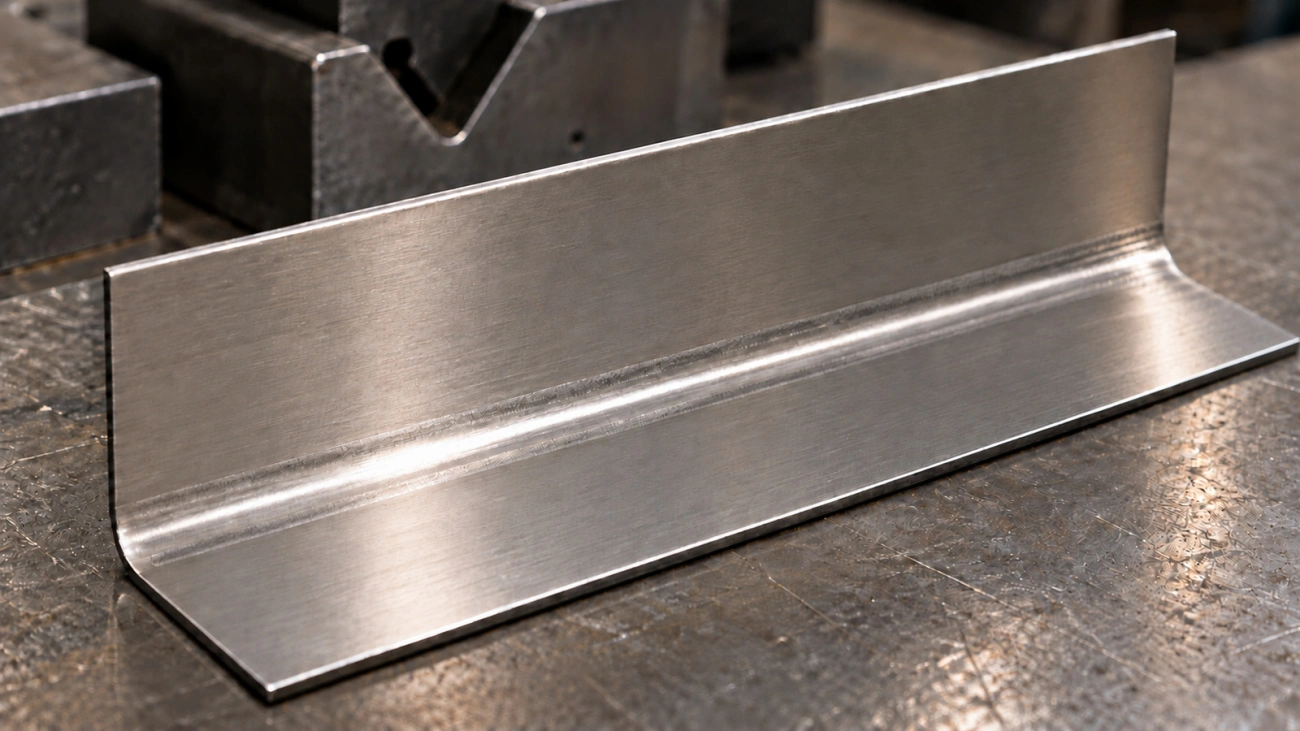
После гибки листовая заготовка меняет не только угол. Материал перераспределяется в зоне изгиба, поэтому размеры полок зависят от принятой развёртки и фактического радиуса. Одновременно пуансон и матрица контактируют с поверхностью под нагрузкой. Контакт с плечами V-паза может оставить две параллельные полосы. Локальную вмятину или задир диагностируют отдельно, по месту соприкосновения с инструментом.
Утяжкой в производственной речи называют изменение размеров из-за формирования гиба. Отпечатки появляются в местах контакта листа с инструментом. Первое проверяют замером полок и расчётом развёртки; второе — осмотром контактных зон. Поэтому корректировка оснастки требует повторного замера геометрии.

Что такое утяжка при гибке
Втягивание материала у линии гиба
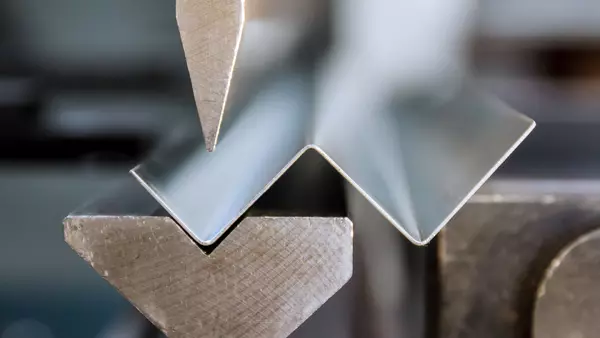
Когда пуансон опускает лист в V-матрицу, участки заготовки поворачиваются вокруг зоны изгиба. На наружной стороне волокна удлиняются, на внутренней — сжимаются. Между ними находится нейтральный слой, положение которого определяется условиями деформации. Часть первоначально плоской заготовки становится дугой. Поэтому готовые полки нельзя рассчитывать простым сложением плоских участков без поправки на гиб.
Как утяжка меняет размеры детали
Для одного гиба длину дуги по нейтральному слою оценивают через внутренний радиус R, толщину t, коэффициент положения нейтрального слоя K и угол поворота α в градусах:
Припуск на гиб BA = π × α / 180 × (R + K × t).
Если размеры двух полок указаны по внешним теоретическим вершинам, применяют вычет на гиб:
BD = 2 × (R + t) × tg(α / 2) − BA.
Коэффициент K и сформированный радиус нельзя считать постоянными для всех материалов и комплектов оснастки. При свободной гибке полученный радиус зависит от V-паза и поведения материала; его проверяют на пробной детали.
Расчётный пример. Требуются две внешние полки по 50 мм с поворотом 90°. Примем толщину 2 мм, внутренний радиус 3 мм и условный K = 0,33. Тогда BA ≈ 5,75 мм, BD ≈ 4,25 мм, а расчётная длина плоской заготовки составляет 50 + 50 − 4,25 = 95,75 мм. Это не рекомендуемый размер для любой стали толщиной 2 мм: после первого гиба измеряют обе полки и уточняют развёртку для конкретной партии.
Если конструктор уже заложил вычет в развертку, повторно вычитать «утяжку» нельзя. На сложной детали ошибку легко получить и из-за смешения размеров до пересечения теоретических плоскостей с размерами до точек касания радиуса.
Следы оснастки на поверхности
Отпечатки матрицы (V-паза)
При свободной гибке лист опирается на плечи V-матрицы. По мере хода пуансона точки контакта смещаются, а материал скользит по закруглениям. На наружной стороне гиба поэтому возникают продольные светлые полосы или неглубокие вдавливания. На шлифованной нержавеющей стали полоса меняет отражение света вдоль риски. На окрашенном листе заметнее разница блеска, а на алюминиевом при высоком контактном давлении возможна местная вмятина.
Две симметричные полосы рядом с гибом часто указывают на контакт с плечами матрицы. Если глубокая риска повторяется в одном месте на каждой детали, сначала осматривают соответствующий участок матрицы на скол. Затем проверяют, не застряла ли там стружка. По одному внешнему виду нельзя надёжно установить причину без осмотра оснастки и контрольного гиба.
Задиры от пуансона
Носик пуансона формирует внутреннюю сторону изгиба. При высоком местном давлении он может оставить отпечаток. Когда лист скользит относительно носика, возникает риска. Налипший металл на поверхности пуансона способен оставить более глубокий задир на следующей детали. След на внутреннем радиусе не следует автоматически приписывать V-матрице. Установить источник помогает сопоставление положения дефекта с контактными зонами инструмента.
Роль ширины V-паза матрицы
Как ширина паза влияет на след и радиус
Ширина раскрытия V определяет расстояние между опорами листа. При прочих равных более широкая матрица обычно снижает необходимое усилие свободной гибки, но меняет радиус изгиба и положение контактных зон. Увеличить паз только ради устранения полос — неполное решение: нужный угол можно получить, а радиус или размеры полок уйдут от чертежа.
Слишком узкий паз может повысить контактную нагрузку на плечи матрицы. Слишком широкий — оставить короткую полку без достаточной опоры. Сначала проверяют, сохраняет ли выбранный паз опору для короткой полки. Затем сопоставляют получаемый радиус с чертежом и рассчитывают нагрузку на инструмент. Привычное отношение V к толщине — лишь старт для подбора по справочнику конкретного инструмента, а не универсальный допуск.
Подбор паза под толщину
При наладке сначала подтверждают фактическую толщину листа и марку материала. Затем по таблице производителя инструмента подбирают раскрытие для требуемого метода гибки. Отдельно проверяют допустимое усилие на метр инструмента: пресс может развить необходимое усилие, но отдельная матрица или пуансон не обязательно рассчитаны на него.
Кромки паза и глубина отпечатка
На рабочих закруглениях матрицы не должно быть сколов или налипшего металла. Повреждение одного плеча оставляет полосу на каждой детали. При износе контакт становится неравномерным; глубина отпечатка растёт без изменения программы пресса.
Влияние оснастки и покрытия
Полиуретановые вставки и защитная плёнка
Между листом и стальной матрицей можно установить полиуретановую вставку или защитную прокладку. Она уменьшает прямое трение металла о металл и помогает сохранить декоративную поверхность. Для некоторых задач применяют удерживаемые в матрице вставки: они меньше смещаются, чем свободно лежащий защитный лист.
Толщина и упругость прокладки меняют контактную схему. После её установки повторно проверяют угол гиба. Защитная плёнка не должна собираться складкой под пуансоном; совместимость с покрытием подтверждают на пробной детали. Если заготовку после гибки окрашивают или склеивают, проверяют чистоту поверхности.
Радиус пуансона
Острый носик увеличивает локальную концентрацию деформации и может оставить залом на внутренней стороне. Однако при свободной гибке фактический радиус не всегда повторяет радиус пуансона: значительную роль играет раскрытие V-матрицы. Назначать пуансон только по требуемому размеру R без проверки метода гибки неправильно.
Роликовые и бесследовые матрицы
В матрицах с вращающимися плечами скольжение частично заменяется качением, поэтому контактные полосы могут стать слабее. Для лицевой поверхности применяют и мягкие вставки. Название «бесследовая» не гарантирует чистый результат: пробная деталь нужна при смене покрытия или режима.
Особенности гибки листа с покрытием
Оцинковка и окраска
Цинковый слой и полимерное покрытие по-разному реагируют на растяжение в зоне гиба и на трение с инструментом. Складка на защитной плёнке может оставить вмятину даже тогда, когда само покрытие не процарапано. На окрашенной детали след иногда проявляется как изменение блеска, заметное только при боковом освещении.
Плёнка не гарантирует сохранность покрытия при гибке. При уменьшении внутреннего радиуса наружный слой испытывает большее растяжение; реакция зависит от покрытия и материала основы. Для ответственной детали выполняют пробный гиб из той же партии. Сначала осматривают наружный радиус на трещины, затем проверяют, не отслаивается ли покрытие. Следы контакта с оснасткой оценивают отдельно.
Как не повредить декоративную сторону
На чертеже нужно указать лицевую сторону и положение её относительно пуансона и матрицы. Перевернуть заготовку, чтобы перенести полосу на скрытую поверхность, можно не всегда. При смене ориентации деталь может потерять опору на заднем упоре; на изделии с отверстиями меняется базирование. Порядок гибов в таком случае проверяют заново до запуска серии.
Как снизить дефекты поверхности
Выбор оснастки и смазки
Наладку начинают с очистки рабочих поверхностей. Затем проверяют установку инструмента: перекос пуансона относительно матрицы способен изменить контакт по длине гиба. Если технология допускает смазку, её состав согласуют с материалом и последующими операциями. Для предварительно окрашенного листа или деталей под склейку произвольное нанесение масла может создать проблему серьёзнее контактной полосы.
Практическая диагностика строится по связи «наблюдение — проверка — действие»:
| Признак на детали | Что проверить | Действие после подтверждения причины |
|---|---|---|
| Две ровные полосы вдоль гиба | Контакт на плечах V-матрицы, радиусы опор | Сравнить другую матрицу или защитную вставку |
| Одна повторяющаяся глубокая риска | Повреждение контактной кромки либо загрязнение инструмента | Очистить либо заменить повреждённый элемент |
| Отпечаток на внутреннем радиусе | Носик пуансона и местное давление | Проверить радиус инструмента и режим гибки |
| Полки не соответствуют размерам | Расчётный вычет на гиб; базирование по упору | Проверить фактический радиус и скорректировать развёртку |
| След виден только на окрашенной поверхности | Состояние покрытия и защитной плёнки; освещение при осмотре | Испытать совместимую защиту на образце |
Защита лицевой стороны
Перед серией полезна короткая последовательность контроля. Она позволяет отличить дефект наладки от случайного повреждения при обращении с листом:
- Осмотреть исходную заготовку и зафиксировать уже имеющиеся риски на лицевой стороне.
- Очистить контактные поверхности оснастки. Проверить положение пуансона относительно матрицы и установить согласованную защиту.
- Выполнить первый гиб из листа той же партии. Сверить угол с чертежом, затем измерить внутренний радиус и длину каждой полки.
- Осмотреть контактные зоны при установленном в ТЗ освещении; сопоставить их с контрольным образцом.
- Только после одобрения первой детали закрепить режим в карте операции и задать периодичность выборочного контроля.
Производственная ситуация. На декоративном кожухе из окрашенного листа после гибки остались две светлые линии, хотя размеры полок совпали с чертежом. Коррекция программы ЧПУ след не изменила. Защитная вставка ослабила полосы, но потребовала новой настройки угла. Поэтому пробную деталь принимают одновременно по геометрии и внешнему виду. Пример иллюстративный, не кейс компании.
Что оговорить в ТЗ по внешнему виду
Какая сторона лицевая
В задании для гибки листового металла недостаточно фразы «без следов». На чертеже отмечают лицевую поверхность. Положение линий гиба и размерные базы задают отдельно, чтобы технолог понимал, откуда вести контроль. Для кожуха наружная плоскость может быть критичной, а для внутреннего кронштейна след на скрытой полке часто не влияет на функцию.
Допустимость следов оснастки
Приёмка поверхности должна быть воспроизводимой. В ТЗ фиксируют способ осмотра и недопустимые повреждения. Участок оценки поверхности обозначают на чертеже. Отдельно фиксируют допуски геометрии: отсутствие видимой полосы не подтверждает правильную длину полки. О требованиях к обозначению радиуса и измерительным базам подробнее сказано в материале о радиусе гиба на чертеже.
Минимально полезный набор данных для технолога:
- Указать марку листа и состояние поставки. Отдельно сообщить фактическую толщину и тип покрытия.
- Чертёж с обозначенной лицевой стороной и контрольными размерами полок после гибки.
- Требуемый внутренний радиус и угол с допусками, если они критичны для сборки.
- Запрет на царапины либо образец допустимого следа, а также условия осмотра поверхности.
- Сведения о последующих операциях, которые ограничивают применение смазки или защитной плёнки.
Решение о пригодности детали принимают по двум независимым проверкам: соответствует ли геометрия чертежу и удовлетворяет ли поверхность согласованному критерию. Утяжку устраняют корректировкой расчёта и наладки, а следы контакта — управлением оснасткой и защитой. Когда обе проверки привязаны к первой детали, серия не зависит от субъективного впечатления оператора.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб