Термообработка и отжиг материала перед гибкой
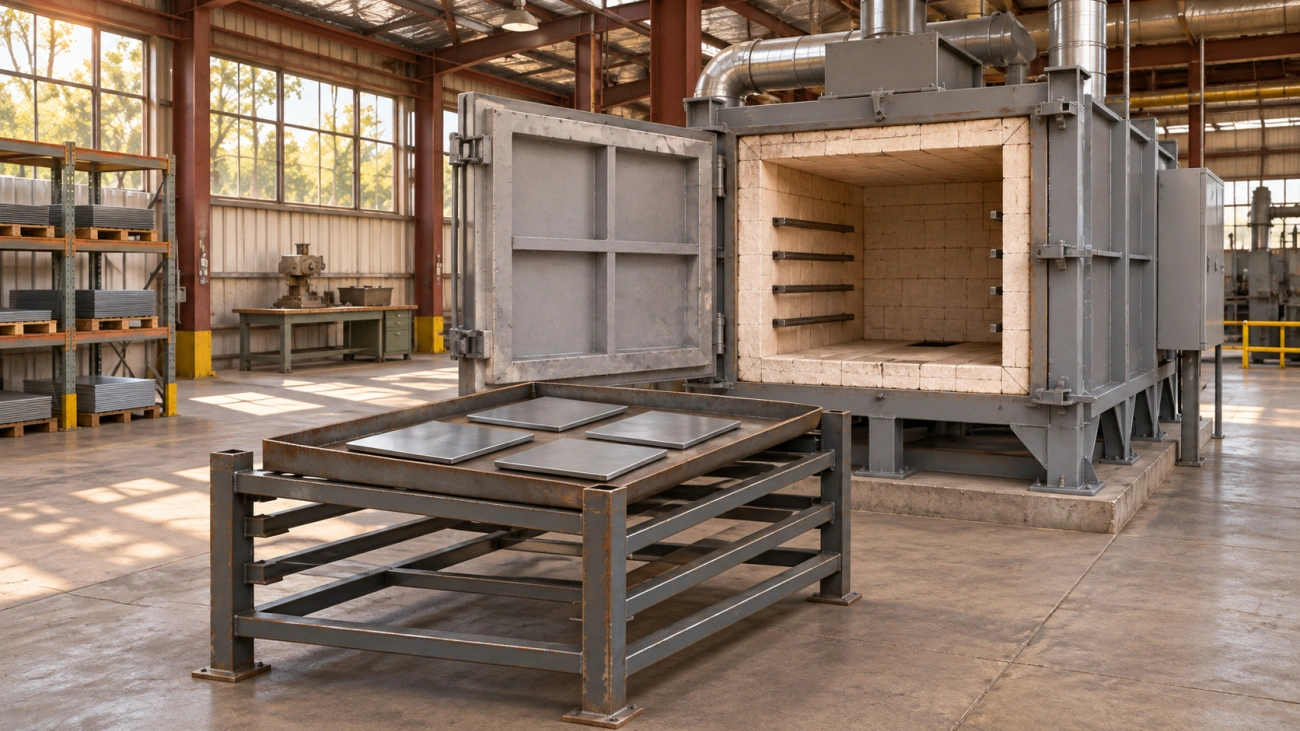
Отжиг рассматривают, когда заготовка с заданными свойствами и геометрией плохо переносит следующую операцию. Типичная причина — накопленная деформация от предыдущих проходов. Но решение зависит и от того, какие свойства требуются после гибки. Заготовку можно сделать мягче и одновременно лишить деталь прочности или состояния поставки, предусмотренных чертежом.
Технолог сначала выясняет марку, состояние поставки, предыдущие операции и причину брака. Для гибки металла часто проще изменить радиус, ориентацию раскроя или последовательность переходов, чем вводить нагрев. В ответственной детали маршрут с термообработкой должен подтверждать свойства готового изделия.

Зачем отжигать материал перед гибкой
Снятие наклёпа и внутренних напряжений
Наклёп связан с холодной пластической деформацией. В результате металлу труднее деформироваться дальше. Остаточные напряжения могут сохраняться после разгрузки даже там, где форма внешне стабильна. Снятие напряжений и восстановление пластичности требуют разных целей обработки. Технолог определяет, нужен ли новый запас пластической деформации для гибки или требуется стабилизировать размеры.
Повышение пластичности и вязкости
Подходящий отжиг может увеличить способность материала к формовке. Вязкость — отдельное свойство. Её нельзя выводить из того, что лист стал мягче и лучше согнулся. Для готовой детали свойства подтверждают по документации материала и испытаниям, если это предусмотрено заданием. Если нужна только формуемость, критерием служит пробная гибка с последующим контролем геометрии и поверхности.
Снижение риска трещины на радиусе
Нагрев не устраняет надрез, дефект кромки или ошибку оснастки. Если трещина выходит из одного и того же места возле выреза, сначала проверяют геометрию и подготовку края. Если пробные детали из одной партии растрескиваются по всей наружной поверхности после нескольких переходов, исследуют накопленную деформацию и состояние сплава. К термообработке переходят после такого разделения причин.
Наклёп и его влияние на гибку
Как холодная деформация упрочняет металл
Пластическая деформация меняет внутреннее состояние металла. Для продолжения деформации в том же направлении может понадобиться большее напряжение. Изменение неодинаково по сечению. В зоне гиба сильнее нагружены участки, удалённые от нейтрального слоя. Уже сформированный участок нельзя оценивать только по сертификату исходного листа, если следующий гиб снова нагружает ту же зону.
Наклёп после резки, вальцовки, штамповки
При механической резке и штамповке местная деформация может быть сосредоточена возле кромки. При вальцовке она распространяется по сформированной дуге. Термическая резка меняет кромку иным механизмом, поэтому её влияние рассматривают отдельно. При трещине смотрят, откуда началось раскрытие и какая операция предшествовала гибке. Это помогает не принять влияние реза за наклёп всего листа.
Почему наклёпанный металл трескается
На наружной стороне гиба металл должен удлиниться. Если предыдущие переходы уже исчерпали часть запаса пластичности, новая деформация может привести к местному повреждению. Риск растёт при малом радиусе и дефектах кромки. Пробу проводят на заготовке с сопоставимым маршрутом. Проверка на свежем листе не воспроизводит состояние детали, уже прошедшей гибку или правку.
Материалы, которым помогает отжиг
Прочные алюминиевые сплавы (состояние Т)
Для термически упрочняемых алюминиевых сплавов свойства зависят от конкретного состояния, обозначенного в документации. Нагрев может изменить его, и сформованная деталь больше не будет соответствовать исходному сертификату. При гибке алюминия технолог сверяет сплав и состояние, допустимый способ формовки и требования к итоговой прочности. Иногда подходит заказ листа в более формуемом состоянии с согласованной последующей обработкой.
Наклёпанная нержавейка
У ряда аустенитных нержавеющих сталей холодная деформация вызывает заметное упрочнение. Это учитывают при расчёте усилия и при выборе переходов. Подходящий режим восстановления свойств зависит от марки и требований к коррозионной стойкости. Outokumpu рассматривает механические свойства и формовку для конкретных групп сталей. Не стоит переносить один режим нагрева на всю нержавейку или применять его к готовому изделию с декоративной поверхностью.
Нагартованные и холоднокатаные стали
Термин «холоднокатаная сталь» сообщает способ получения проката и не заменяет состояние поставки. У двух листов одной толщины может быть разный запас пластичности. Сначала сверяют сертификат и марку, затем проверяют допустимый радиус и состояние кромки. Для высокопрочных сталей любые изменения термического состояния проверяют по документации производителя. Это особенно важно, если прочность задана конструктором.
Виды термообработки для гибки
Полный и рекристаллизационный отжиг
Название операции определяют по сплаву и цели. Рекристаллизационный отжиг связан с восстановлением структуры после холодной деформации. Полный отжиг для сталей может включать фазовые превращения. Режимы различаются по условиям нагрева, выдержки и охлаждения. Поэтому запись «отжечь перед гибкой» без материала, требуемого состояния и критериев контроля недостаточна для запуска работ.
Промежуточный отжиг между операциями
При сложной форме может быть полезно прервать последовательность после части переходов. Место выбирают по карте деформации и доступу для контроля. После нагрева проверяют исходные базы для следующего установа. Удлинение, коробление и изменение состояния поверхности могут сделать прежний установ непригодным. Если потом предусмотрена окончательная термообработка, обе операции согласуют в одном маршруте.
Местный (локальный) нагрев зоны гиба
Локальный нагрев влияет на ограниченную зону, но создаёт перепад температур. Он может вызвать неодинаковое течение металла и заметное изменение геометрии. При подходящем процессе задают область нагрева, способ контроля температуры и требования к переходной зоне. На детали с покрытием дополнительно проверяют, допустимы ли следы и изменение защитного слоя. Самовольный нагрев в зоне гиба по виду поверхности плохо воспроизводится.
Риски и ограничения нагрева
Перегрев и потеря прочностных свойств
Даже если деталь после обработки сгибается без трещины, это не подтверждает её прочность. При перегреве свойства могут выйти за пределы задания. Технолог определяет, чем подтвердить состояние после операции. Для отдельных задач достаточно документации и контрольной пробы, для других нужны измерения твёрдости или механические испытания. Метод выбирают по требованиям изделия.
Окалина, коробление, изменение размеров
Термообработка может изменить форму и состояние поверхности. После охлаждения проверяют плоскостность, положение баз и припуски для следующих операций. Если предусмотрена зачистка, остаточную толщину измеряют после неё. Для декоративного изделия заранее согласуют, какие изменения цвета или фактуры допустимы и на каком этапе наносят покрытие.
Потеря состояния Т у алюминия
Обозначение Т описывает термический маршрут и полученные свойства. После дополнительного нагрева нельзя считать, что лист сохранил прежнее состояние. Для термически упрочняемого сплава согласуют состояние во время формовки и состояние готовой детали. Если чертёж требует свойства исходного Т-состояния, их восстановление или подтверждение включают в технологию до начала работ.
Гибка «в окне» после закалки
Свежезакалённый алюминий и короткое окно пластичности
Для некоторых термически упрочняемых алюминиевых сплавов формовку проводят после обработки на твёрдый раствор и охлаждения до того, как естественное старение заметно изменит свойства. Допустимый интервал зависит от сплава, толщины, температурной истории и утверждённого процесса. Авиационные руководства FAA описывают подобный подход в своей области применения. Готовый режим для другого изделия берут из его технологической документации.
Естественное старение и рост прочности
После охлаждения состояние некоторых сплавов меняется уже при хранении. Поэтому партии, которые выглядят одинаково, могут по-разному вести себя на гибке, если у них различается время с начала старения. Фиксируют момент начала отсчёта по принятому регламенту и условия хранения. Если интервал упущен, заготовку направляют на оценку. Случайный повтор нагрева не заменяет решение технолога.
Планирование операций по времени
Для контроля используют расчётный остаток Tост = Tдоп − Tпрош. Первое значение берут из утверждённого маршрута. Второе измеряют от установленного в нём события. В прошедшее время учитывают перенос и ожидание, если они входят в ограничение. Модель показывает резерв времени, но не определяет допустимое окно материала.
Как учесть термообработку в маршруте
Где в техпроцессе ставить отжиг
Точку выбирают после выяснения, какая операция вызывает накопление деформации, и до перехода, на котором возникает отказ. Отдельно согласуют, что делать после нагрева с базами, поверхностью и покрытием. Если проблему можно снять более мягкой исходной заготовкой или иной геометрией, сравнивают оба маршрута по свойствам готовой детали и повторяемости.
Влияние на итоговые свойства детали
| Ситуация | Что проверяет технолог | Чем закрывают контроль |
|---|---|---|
| Трещина после нескольких переходов | Историю деформации, состояние кромки, возможность промежуточного отжига | Проба после полного маршрута и осмотр зоны гиба |
| Термически упрочняемый алюминий | Исходное и требуемое конечное состояние | Контроль процесса и подтверждение итоговых свойств |
| Локальный нагрев профиля | Переходную зону, базы и покрытие | Размеры после охлаждения и контроль поверхности |
Чек-лист данных для технолога
Передайте марку и состояние, толщину, чертёж гиба, требования к прочности и поверхности, сведения о предыдущих операциях. Укажите, есть ли покрытие, сварной шов, обязательный допуск после гибки и ограничение на правку. Пробную деталь измеряют до и после обработки по одной базе. Серию запускают только после согласования формы и свойств, которые должны сохраняться в эксплуатации.
Практический пример
В учебном примере маршрут конкретной детали уже задаёт допустимое окно формовки 40 минут. К моменту готовности рабочего места прошло 27 минут. По расчёту остаётся 13 минут. Если завершение операции требует 16 минут, начать обработку всей группы по этому маршруту нельзя. Технолог изменяет размер партии или график операций. Числа иллюстрируют порядок расчёта, а время для реального сплава берут из утверждённой технологии.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб