Как марка трубы влияет на её поведение при гибке
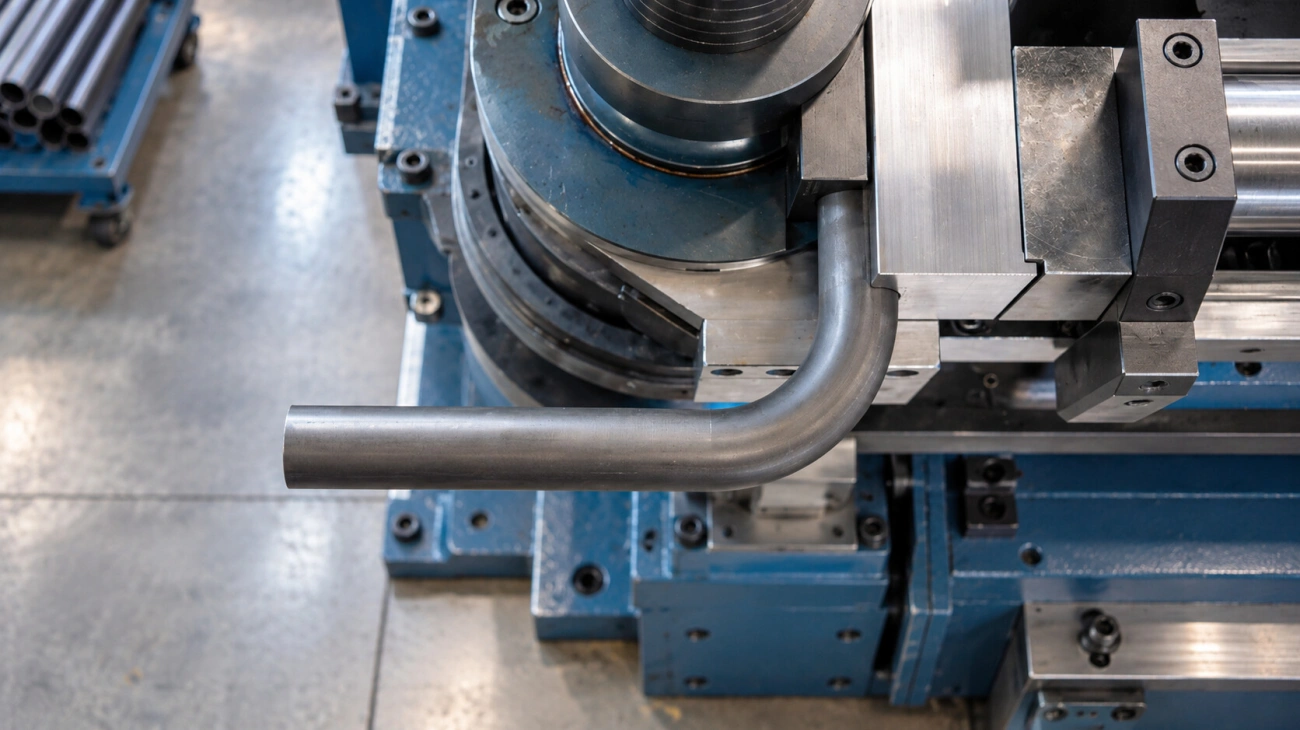
Две трубы одинакового размера могут по-разному сохранить угол после снятия нагрузки. Одна получит складки на внутренней дуге, другая заметно распрямится, третья сохранит форму со следами прижима. Причина часто в марке материала и состоянии поставки. Указания «стальная» или «алюминиевая» в задании недостаточно.

Свойства материала, важные для гибки
Пластичность и относительное удлинение
На наружной дуге стенка удлиняется, на внутренней сжимается. Пластичность определяет запас деформации до повреждения. Относительное удлинение из сертификата характеризует результат испытания на растяжение. Оно не равно допустимой деформации трубы на гибе: здесь дополнительно меняется форма сечения и действует инструмент.
Состояние поставки имеет значение даже в пределах одной марки. Холоднодеформированная заготовка обычно ведёт себя иначе, чем отожжённая. Для ответственной трубы технолог учитывает также свойства сварного шва и зоны термического влияния, если труба сварная.
Предел текучести и модуль упругости
Предел текучести характеризует начало остаточной пластической деформации, модуль упругости — упругую жёсткость. Эти свойства влияют на пружинение после снятия нагрузки. Более прочная труба при сопоставимой геометрии часто требует большего усилия; итоговый угол зависит также от упрочнения, радиуса и схемы гибки.
Склонность к наклёпу
Наклёп — упрочнение металла при пластической деформации. В зоне изгиба сопротивление дальнейшему формообразованию может возрастать. Особенно важно учитывать это явление для ряда аустенитных нержавеющих сталей: повторная доводка уже согнутой части повышает риск локального утонения и повреждения поверхности.
Углеродистая сталь
Поведение чёрной трубы при гибке
Пластичные низкоуглеродистые стали часто подходят для холодной гибки. Слова «чёрная труба» описывают внешний вид или отсутствие покрытия, но ничего не гарантируют о пластичности. Нужны марка, состояние поставки и сведения о сварном шве.
На наружной стороне малого радиуса возможны утонение стенки и трещины. С внутренней стороны избыток сжимающей деформации способен вызвать складки. Для сварной трубы дополнительно рассматривают ориентацию шва и качество исходной заготовки; решение о её положении принимают с учётом способа гибки и требований к изделию.
Умеренное пружинение
Для пластичной низкоуглеродистой стали пружинение часто проще компенсировать, чем для более прочного состояния того же материала. Это сравнительная тенденция, без универсального значения в градусах. Реальный угол зависит от радиуса гибочного инструмента, толщины стенки и трения при формовании.
Достижимые радиусы
Один лишь предел текучести не определяет минимальный радиус. Сначала учитывают наружный диаметр D относительно толщины стенки t. Затем оценивают, удержит ли выбранная матрица сечение или потребуется внутренняя поддержка. Для сравнения геометрии используют отношение:
D/t = наружный диаметр трубы / толщина её стенки.
При увеличении D/t стенка становится относительно тоньше, поэтому возрастает внимание к устойчивости поперечного сечения и риску смятия. Это расчётный показатель геометрии, а не нормативный порог пригодности. Если проект допускает больший радиус, нагрузку на наружную стенку обычно удаётся снизить.
Нержавеющая сталь
Высокий наклёп и упрочнение
Многие аустенитные нержавеющие стали интенсивно упрочняются при гибке. Им нужны жёсткое оборудование и подходящая оснастка; усилие может быть выше, чем для пластичной углеродистой стали. Ферритные и другие классы ведут себя иначе, поэтому важно точное обозначение марки.
При выборе способа гибки нержавеющих труб отдельно задают требования к поверхности. Для декоративной детали допустимая риска на видимой стороне может быть важнее небольшой погрешности на скрытом участке.
Сильное пружинение
Для некоторых аустенитных сталей требуемая поправка на пружинение выше, чем для обычной низкоуглеродистой стали. Но утверждать это для всех марок и состояний нельзя: величина упругого возврата определяется фактическими свойствами трубы и геометрией гиба. Особенно заметна разница при сравнении отожжённой и холодноупрочнённой заготовок.
Требования к оснастке и смазке
Рабочие поверхности роликов, матриц и прижимов должны быть чистыми и соответствовать сечению. Загрязнение частицами обычной стали способно ухудшить внешний вид и коррозионное поведение нержавеющей поверхности. Для ответственных декоративных изделий полезно отделить рабочий инструмент от оснастки, на которой обрабатывали углеродистую сталь.
Смазку подбирают по материалу и операции: ей предстоит снизить трение без загрязнения детали, которое помешает дальнейшей сварке или отделке. На малых радиусах тонкостенной трубы применимость внутренней поддержки оценивают до запуска партии, а следы от прижимов проверяют на первом образце.
Алюминий и его сплавы
Мягкость и риск трещин по состоянию сплава
У алюминия сплав рассматривают вместе с состоянием поставки. У одного деформируемого сплава отожжённое O и упрочнённое T6 могут заметно различаться по способности к гибке. В прочном состоянии на малом радиусе выше риск трещин наружной дуги.
Выбор радиуса проверяют по данным производителя заготовки или испытанию на конкретном профиле. Если требуется изменить состояние перед гибкой либо выполнить упрочнение после неё, это отдельный технологический маршрут с проверкой итоговых свойств. Самостоятельный местный нагрев без такой проверки может испортить заданное состояние материала.
Особенности гибки тонких алюминиевых трубок
На тонкой стенке алюминиевая труба чувствительна к чрезмерному прижиму и неподходящему ручью матрицы. Внешне аккуратная дуга может иметь овальность, мешающую соединению с другой деталью. При малом радиусе рассматривают внутреннюю поддержку и настройку подачи, чтобы удержать сечение.
Для гибки алюминиевых труб важны защита лицевой поверхности и совместимость смазки с будущим покрытием. Перед серией на образце фиксируют форму сечения и остаточный угол, а также оценивают следы инструмента при освещении, близком к условиям приёмки.
Отличие деформируемых сплавов
Деформируемые сплавы предназначены для обработки давлением, например прокатки или прессования. Но и среди них способность к гибке различается. Режим мягкой прессованной трубы нельзя переносить на упрочнённый профиль другой серии сплава.
Оцинкованная труба
Поведение цинкового покрытия при гибе
Стальная основа определяет способность оцинкованной трубы к формоизменению. Цинковый слой при растяжении может растрескаться в зоне гиба; риск зависит от способа нанесения, толщины покрытия и радиуса. Сохранённая геометрия трубы ещё не означает сохранности защитного слоя.
При горячем цинковании после формовки риск растрескивания уже нанесённого слоя на изгибе можно исключить, но для такой последовательности требуется отдельно оценить влияние холодной деформации на последующий процесс цинкования.
Риск повреждения слоя
Контроль выполняют по условиям эксплуатации. Для трубы в сухом внутреннем помещении критерии внешнего вида могут отличаться от требований к детали во влажной или химически активной среде. Мелкие поверхностные изменения оценивают по применимой спецификации; отслаивание покрытия и открытые участки стали требуют отдельного решения о годности и восстановлении защиты.
Особенности для конструкций
На стадиях проектирования и заказа лучше указать, когда наносится защитный слой — до гибки либо после. Это влияет на выбор инструмента и последующий контроль. Для уже оцинкованной трубы подбирают оснастку с чистыми контактными поверхностями; состояние слоя оценивают сразу после формования, до упаковки.
Подогрев оцинкованной заготовки без специально разработанной технологии недопустим как простое средство облегчить гибку: возможны повреждение защиты и опасные выделения при нагреве цинка. При необходимости сложного изгиба технолог сначала сравнивает изменение радиуса с заменой заготовки или маршрута производства.
Как марка ограничивает технологию
Минимальный радиус по материалу
Радиус на чертеже для трубы обычно указывают по её осевой линии, но конкретное обозначение следует проверить. Для предварительной оценки относительного растяжения внешней стороны дуги можно использовать упрощённую геометрическую модель:
εнаруж ≈ D / (2R) × 100%.
Здесь D — наружный диаметр, R — радиус по оси трубы. Модель предполагает неизменное круглое сечение и нейтральную линию в центре; при малых радиусах, овальности и смещении нейтрального слоя она даёт лишь ориентир. Полученное число нельзя напрямую сопоставлять с паспортным относительным удлинением как с критерием годности.
Практический пример. Для трубы D = 30 мм, t = 1,5 мм и R = 120 мм отношение D/t равно 20, а условное растяжение наружной дуги по модели составляет 30 / (2 × 120) × 100% = 12,5%. Если увеличить осевой радиус до 180 мм, расчёт снижается до 8,3%. Это уменьшение примерно на треть показывает смысл изменения геометрии, но не доказывает, что труба заданной марки не треснет: потребуется пробный гиб с замером стенки и формы сечения.
Горячая гибка для сложных случаев
Нагрев может снизить сопротивление гибке крупной заготовки, но способен изменить свойства основного металла и сварного шва. Для термически упрочняемых алюминиевых сплавов это особенно существенно. Режим нагрева и последующий контроль задаются технологической документацией.
Перед переходом к нагреву рассматривают увеличение радиуса, изменение последовательности операций либо заготовку в более пригодном состоянии поставки. Сопоставление доступных способов гибки труб целесообразно начинать с геометрии и требований к готовой детали.
Подбор дорна и смазки
Дорн поддерживает стенку изнутри, когда возникает риск смятия или потери проходного сечения. Сначала сравнивают D/t и требуемый радиус. Свойства материала и допустимая овальность подсказывают, нужна ли внутренняя опора. При этом дорн не устраняет пружинение и не гарантирует отсутствие трещин.
Смазка уменьшает трение в контакте с инструментом, а её выбор должен учитывать последующую очистку. Для тонкостенных изделий вместе с подбором оснастки задают способ контроля геометрии тонкостенной трубы после гибки: просвет, размер сечения и толщину на наиболее нагруженном участке.
Что корректировать по результатам пробной гибки:
- Трещины на наружной дуге. Сверить марку и состояние поставки с сертификатом, затем проверить возможность увеличить радиус. Повторную пробу выполнять на заготовке с известными свойствами.
- Складки на внутренней дуге или сильная овальность. Проверить соответствие ручья матрицы диаметру трубы и настройку прижима. Для тонкой стенки оценить необходимость дорна, после перенастройки снова измерить сечение.
- Угол после разгрузки не совпал с чертежом. Измерить упругий возврат на образце этой марки и скорректировать угол формования. Поправку подтвердить повторным измерением, прежде чем запускать серию.
- Риски или повреждённое покрытие. Осмотреть контактные поверхности оснастки и режим смазки. Для оцинкованной трубы отдельно решить вопрос пригодности защитного слоя и способа его восстановления.
| Материал или состояние | Основной риск при гибке | Что проверяет технолог |
|---|---|---|
| Пластичная углеродистая сталь | Складки и смятие при недостаточной поддержке; изменение угла | Марку и шов, оснастку, угол после разгрузки |
| Аустенитная нержавеющая сталь | Наклёп, пружинение, следы на поверхности | Состояние поставки, чистоту инструмента, контрольный гиб |
| Алюминиевый сплав в состоянии O/T4/T6 | Трещины при недостаточной пластичности, овальность, отпечатки прижима | Точный сплав и состояние, допустимый радиус, поддержку сечения |
| Оцинкованная стальная труба | Трещины или отслоение защитного слоя на дуге | Способ нанесения покрытия, последовательность операций, требования к коррозионной защите |
Что сообщить о материале технологу
Марка, состояние и сортамент
Для оценки гибки важна не только форма будущей дуги. Нужны документы на заготовку: марка сплава или стали, состояние материала, тип трубы, наличие шва и стандарт поставки. Если сертификата нет, в заявке следует прямо обозначить, какие свойства пока неизвестны. В ответственных случаях это основание запросить дополнительные данные или провести испытание образца.
Наличие покрытия
Для оцинкованной, полированной либо окрашенной трубы указывают тип и состояние защитного слоя. Если покрытие наносят после гибки, это тоже часть маршрута. Желательно отметить лицевую сторону детали и участки, где допустим след от инструмента. На серийной заготовке точку контакта с матрицей оценивают ещё до выпуска первой партии.
Требования к поверхности после гиба
Контроль геометрии должен опираться на чертёж: радиус, угол, положение концов и допустимое изменение сечения. Для трубопровода критичным может быть сохранение прохода; для поручня — отсутствие видимых рисок. Эти условия влияют на выбор оправки и на то, какие измерения обязательны при приёмке.
Что включить в техническое задание:
- Указать точную марку трубы и её состояние по документу поставщика; отметить сварной шов, если он есть.
- Приложить наружный диаметр, толщину стенки, чертёж с осевым радиусом, углами и длинами прямых участков.
- Задать критичные ограничения: овальность, минимальную стенку, проходное сечение и требования к внешнему виду.
- Сообщить тип покрытия, последовательность его нанесения и последующую сварку или отделку.
- Указать тираж и способ приёмки; для новой комбинации материала и радиуса предусмотреть пробную деталь.
Производственная ситуация. В заказе указана «алюминиевая труба 30 × 1,5 мм, дуга 120 мм», но отсутствуют сплав и состояние. Из сертификата выясняется, что поставщик заменил мягкое состояние на упрочнённое. Технолог выполняет пробный гиб и измеряет сечение и остаточный угол. При появлении трещин с заказчиком согласуют больший радиус либо другое состояние сплава до запуска партии.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб