Как выполняют П-образную гибку и в чём её сложности
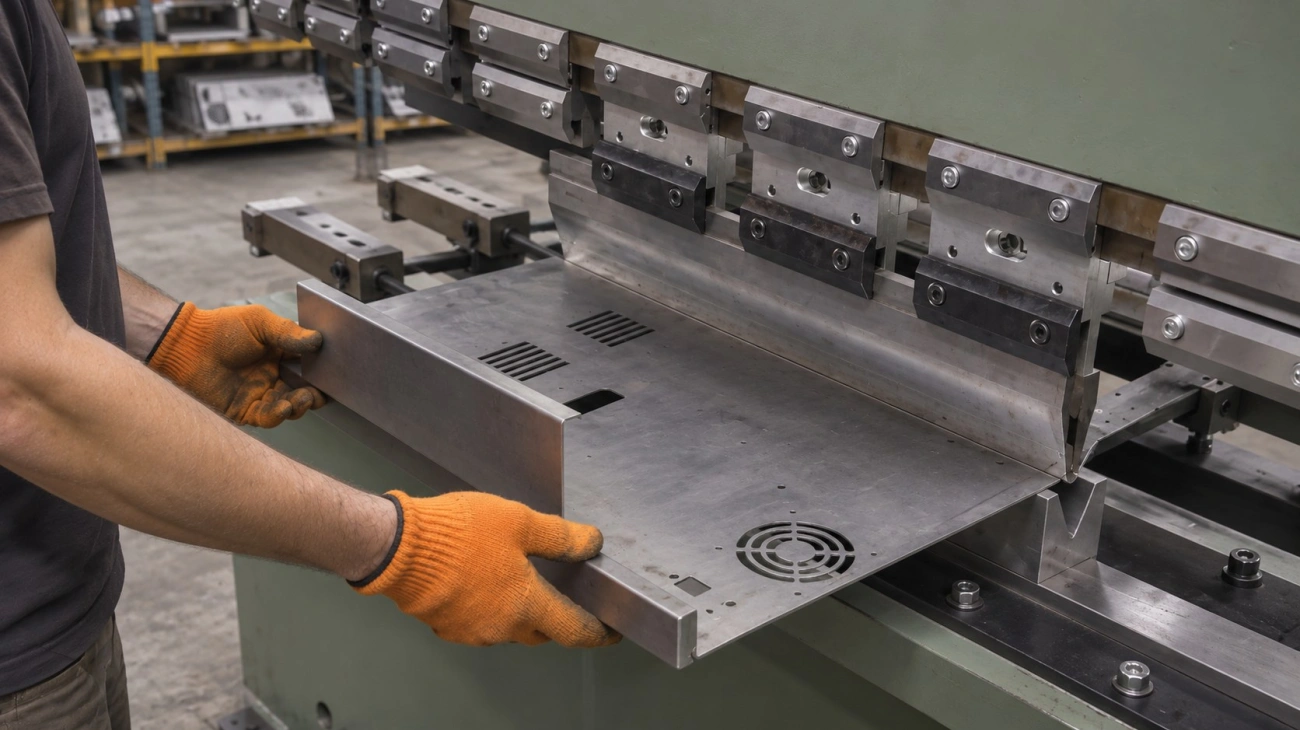
П-образная гибка превращает полосу листа в канал: по краям плоской спинки поднимаются две полки, обе в одну сторону. С торцевыми стенками канал становится коробом. Трудности видны, когда технолог раскладывает операцию по шагам. Второй гиб может упереться в инструмент. Короткая полка проваливается в паз матрицы. Неточный расчёт развёртки даёт ошибку, которая целиком уходит в один размер детали. Ниже разобрано, откуда берутся эти ограничения и как учесть их до резки заготовки.

Что такое П-образная гибка
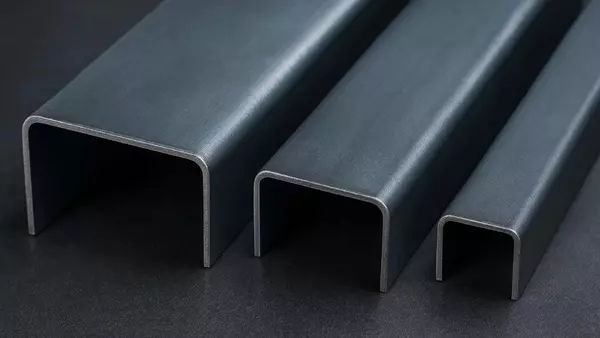
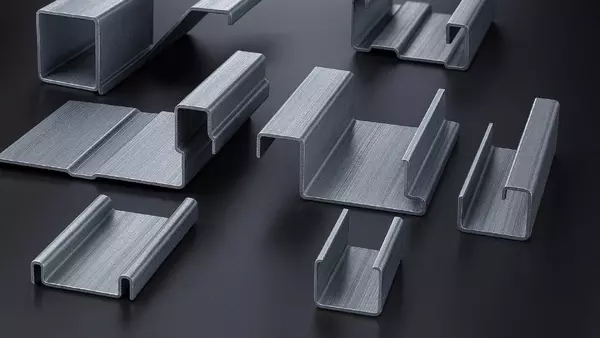
П-образной называется гибка, при которой на одной заготовке делается два гиба в одну сторону, и между ними остаётся плоский участок - спинка. Отогнутые края называются полками или стенками, сечение детали повторяет букву «П».
Два параллельных гиба
Линии гибов параллельны, и каждый гиб даёт своё отклонение угла и длины полки. У П-детали таких наборов два, поэтому точность одного гиба ещё ничего не говорит о детали в целом. Две полки могут быть согнуты в допуске каждая и при этом разойтись поверху. Как оценить это в цифрах, показано в разделе о точности.
Где применяют П-профили и короба
Канал из листа служит профилем или направляющей. Короб с торцевыми стенками становится корпусом или кожухом оборудования.
Если нужен готовый канал как изделие, для этого есть производство гнутого швеллера. Здесь речь о самой операции на листогибочном прессе и о том, что ей мешает.
Последовательность гибов
Почему важен порядок
После первого гиба готовая полка стоит вертикально и меняет габарит детали. На втором гибе спинка поднимается вместе с ней, и полка поворачивается к пуансону и траверсе пресса. Если места не хватает, полка задевает инструмент, и угол не удаётся довести до нужного. На том же инструменте это не исправить, поэтому порядок гибов решается до запуска.
Планирование операций
Правило технолога простое: первыми идут гибы, которые не закрывают инструменту доступ к следующим. Порядок планирования:
- Развёртка и модель детали с линиями и направлением гибов.
- Положение детали относительно пуансона и траверсы на каждом гибе.
- Выбор пуансона и матрицы под толщину листа и высоту полок.
- База заднего упора: от какой кромки оператор пресса выставляет деталь.
- Проверка первой детали: оператор гнёт одну заготовку, отдел контроля замеряет углы и высоту стенок, после этого идёт партия.
При заказе на гибку металла на прессе с ЧПУ утверждённый порядок вместе с положениями упора записывается в программу, и оператор пресса повторяет его на каждой детали партии.
Столкновение детали с оснасткой
Когда полка упирается в пуансон
У прямого пуансона нет выемки: корпус поднимается от рабочей кромки без отступа. Высокая полка на узкой спинке при втором гибе описывает дугу верхней кромкой и встречает корпус пуансона или траверсу. Выходов три. Первый - пуансон с выемкой под полку. Второй - более низкая полка. Третий - другой порядок, если гибов больше двух. Инструмент и порядок технолог выбирает сам, высота полки - решение конструктора.
Специальный инструмент (гусиная шея)
Пуансон «гусиная шея» изогнут так, что над рабочей кромкой остаётся выемка. Готовая полка заходит в неё и проходит мимо корпуса, чертёж менять не нужно. Полку любой высоты выемка не примет: допустимую высоту технолог берёт из каталога конкретного пуансона и сверяет с чертежом.
Как проверяют доступность гиба заранее
Технолог строит положение детали и инструмента для каждого гиба в трёхмерной модели или на эскизе в масштабе. Деталь рисуется в момент окончания гиба, с уже поднятыми полками. Если её контур заходит на контур инструмента, гиб в таком порядке и этим пуансоном не выполнить.
Производственная ситуация (учебный пример). В работу поступает чертёж канала с высокими полками и узкой спинкой. Технолог строит эскиз второго гиба и видит, что первая полка пересекает корпус прямого пуансона раньше, чем угол доходит до 90°. Корректирующее действие - подобрать по каталогу «гусиную шею» с выемкой под такую полку. Если подходящего профиля нет, технолог согласует с конструктором более низкие полки. Ошибка найдена на бумаге, металл цел.
Минимальная высота стенки
Ограничение по короткой полке
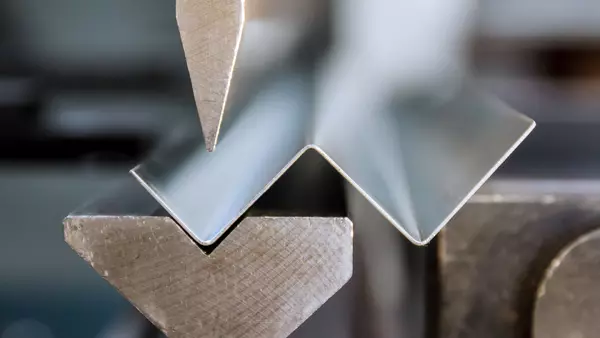
При воздушной гибке лист опирается на два плеча V-матрицы, пуансон давит посередине паза. Полка от линии гиба должна дотянуться до плеча матрицы со своей стороны и выйти за него. Короткая полка соскальзывает в паз: угол «плывёт», кромка мнётся. Так у полки П-детали появляются две границы: снизу ширина паза, сверху место под пуансоном.
Связь с шириной V-паза
WILA в справочной статье о раскрытии V-матрицы указывает, что минимальная полка должна быть чуть больше половины раскрытия паза, иначе деталь проваливается. Durma Press в руководстве по выбору V-матрицы берёт для мягкой стали паз в восемь толщин листа. Вместе это даёт проверку:
Lmin > 0,5 · V, где V ≈ 8 · t
Здесь Lmin - минимальная длина полки, мм; V - раскрытие паза, мм; t - толщина листа, мм.
Ширина паза в толщинах листа по руководству Durma Press, данные WILA отмечены отдельно:
- мягкая сталь: 6-8, отправная точка 8;
- сталь толщиной примерно до 3 мм: 6-8 по WILA;
- нержавеющая сталь: 8-10;
- оцинкованная сталь: 6-8;
- алюминий и медь: 4-6;
- высокопрочная сталь: 10-12, у WILA 12-15 и больше.
Для листа 3 мм множитель 8 входит и в диапазон Durma Press для мягкой стали, и в диапазон WILA, поэтому пример берёт V = 24 мм.
Числовой пример на расчётных данных. Мягкая сталь, t = 3 мм: V ≈ 8 · 3 = 24 мм, Lmin > 0,5 · 24 = 12 мм. Значение 12 мм - нижняя граница, на которой кромка едва держится на плече, поэтому рабочую высоту с запасом технолог берёт из таблицы производителя матрицы. Для нержавеющей стали той же толщины паз 24-30 мм и полка больше 12-15 мм, для алюминия паз 12-18 мм и полка больше 6-9 мм.
Что делать, если стенка слишком мала
Если полка по чертежу не проходит проверку, технолог выбирает одно из четырёх решений:
| Решение | Что меняется в детали или процессе | Чем расплачиваемся | Кто согласует |
|---|---|---|---|
| Более узкий V-паз | Полка ложится на плечи матрицы при меньшей высоте | Радиус уменьшается вместе с пазом, усилие гибки растёт | Технолог; конструктор, если радиус задан в чертеже |
| Гибка с калибровкой | Паз около 5-6 толщин по Durma Press, лист дожимается в матрицу | Усилие заметно выше, чем при воздушной гибке | Технолог |
| Полка выше с обрезкой после гиба | Гибка идёт с полкой рабочей высоты, лишнее срезается потом | Лишняя операция, больше отхода | Технолог |
| Новая высота полки в чертеже | Полка дорастает до минимума для выбранного паза | Меняется конструкция детали, иногда сопряжённых узлов | Конструктор, при необходимости с заказчиком |
Точность параллельности и размеров
Разброс по стенкам
На разброс двух стенок прежде всего работает угол каждого гиба: углы отклоняются независимо, и стенки расходятся или сходятся поверху. К этому добавляются отличие толщины листа от расчётной и позиция заднего упора, от которого оператор пресса выставляет линию гиба.
Размеры без индивидуальных допусков принимаются по общим допускам ГОСТ 30893.1-2002, если на чертеже или в другой технической документации есть ссылка на этот стандарт с классом точности (п. 4.3). Стандарт распространяется и на детали из листового металла, полученные формообразованием. По п. 5.1, таблица 1, размер свыше 30 до 120 мм в классе «средний m» имеет допуск ±0,3 мм, в классе «грубый c» ±0,8 мм. Угловые допуски (п. 5.3, таблица 3) зависят от меньшей стороны угла: при стороне свыше 10 до 50 мм класс c даёт ±1°, класс v ±2°.
Отдельной нормы параллельности в ГОСТ 30893.1-2002 нет. Допуски формы и расположения вынесены в ГОСТ 30893.2. Угловой допуск при этом заметно меняет ширину канала поверху. Расчёт на учебных данных: полка 40 мм, отклонённая на 1°, уводит кромку на 40 · tg 1° ≈ 0,7 мм. Две полки, ушедшие наружу на допустимый в классе c 1°, расширяют канал поверху на 1,4 мм при линейном допуске того же класса ±0,8 мм.
Накопление ошибки развёртки
По методике Javelin Technologies развёртка по наружным размерам равна их сумме за вычетом поправки на каждый гиб. Для канала:
L = A + B + C - 2 · BD
Здесь L - длина заготовки, мм; A и C - наружные высоты полок, мм; B - наружная ширина спинки, мм; BD - вычет на гиб, мм. Вычет считается из угла и внутреннего радиуса с учётом толщины и коэффициента K положения нейтрального слоя. Множитель 2 означает, что ошибка вычета входит в длину дважды.
Числовой пример на расчётных данных. Канал 40 × 60 × 40 мм по наружным размерам, t = 3 мм, R = 3 мм, угол 90°, K ≈ 0,33. Наружное смещение 6,00 мм, припуск на гиб около 6,27 мм, вычет BD = 2 · 6,00 - 6,27 = 5,73 мм. Длина заготовки L = 40 + 60 + 40 - 2 · 5,73 = 128,54 мм.
Учебное допущение: K задан неточно, и реальный вычет на каждом гибе на 0,3 мм больше расчётного. Оператор пресса по первой детали подстраивает упор так, чтобы полки вышли ровно по 40 мм. Подстройка упора переносит ошибку из полок в спинку: 60 + 2 · 0,3 = 60,6 мм при допуске ±0,3 мм в классе «средний m». Чтобы в допуск вышли все три размера, отдел контроля замеряет развёртку и высоту стенок первой детали, а технолог по разнице уточняет K и длину заготовки. Теоретический K в источниках назван стартовым приближением, которое уточняется пробной гибкой.
Коробчатые детали и много гибов
Порядок сборки коробки
Коробка из одного листа гнётся из плоской развёртки: дно в центре, стенки по краям. Вычеты на гиб в развёртке должны соответствовать матрице, на которой коробка будет согнута: радиус зависит от паза, вычет зависит от радиуса.
Поэтому для коробок удобна лазерная резка и гибка в одном заказе: развёртка строится сразу под матрицу и порядок гибов, по которым деталь пойдёт на прессе.
Правило порядка то же, что у канала: сначала гибы, которые не мешают инструменту на следующих, последними стенки между двумя уже поднятыми. Порядок зависит от размеров стенок и профиля инструмента, и технолог проверяет его на эскизе или в модели.
Доступность гибов
На коробке риск столкновения двойной. Поднятые стенки должны пройти мимо корпуса пуансона, как полка канала. На последних гибах они стоят по краям линии гиба, и пуансон по длине должен поместиться между ними. Чем больше гибов сделано, тем теснее, поэтому технологу удобно начинать проверку с последнего гиба.
Что учесть в чертеже П-детали
Высота полок и радиусы
Внутренний радиус при воздушной гибке задаётся пазом: по Durma Press он около шестой части раскрытия V. WILA отмечает, что при 90° радиус близок к толщине листа. Для листа 3 мм на пазу 24 мм оба ориентира дают 3-4 мм. Радиус в чертеже заметно меньше заставит технолога взять более узкий паз, и минимальная полка тоже изменится. Высоту полки конструктор задаёт с запасом над минимумом для паза. Сверху её ограничивает место под пуансоном.
Чек-лист чертежа П-детали перед отправкой в работу:
- материал и толщина листа;
- высота каждой полки с проверкой по ширине V-паза;
- внутренний радиус, согласованный с пазом;
- от каких поверхностей проставлены размеры полок и спинки: наружных или внутренних;
- допуски угла и ширины канала поверху, если нужны точнее общих;
- направление проката, если важна точность угла.
Такой чертёж технолог, который принимает заказ на гибку листового металла, разбирает сразу: на какой матрице гнуть и хватает ли полкам места. Вопросы к конструктору возникают до резки, пока исправление сводится к правке чертежа.
Допуски на параллельность
Чтобы отдел контроля принимал деталь по общим допускам, конструктор ставит на чертеже ссылку на стандарт с буквой класса, запись вида «Общие допуски по ГОСТ 30893.1 - m» (раздел 6). Тогда линейные размеры без индивидуальных допусков проверяются по таблице 1 этого класса, углы по таблице 3. Когда параллельность важна для сборки, конструктор задаёт её явно: ширину поверху и у спинки отдельными размерами с допуском либо допуск параллельности стенок. Значение выводится из требований к сборке.
Услуги
- Радиусная гибка металла от 30 ₽ / метр
- Вальцовка металла от 200 ₽ / метр
- ЧПУ гибка металла от 20 ₽ / гиб
- Гибка нержавейки от 30 ₽ / гиб
- Гибка алюминия от 25 ₽ / гиб
- Гибка оцинковки от 20 ₽ / гиб
- Гибка толстого металла от 45 ₽ / гиб
- Гибка швеллера от 300 ₽ / метр
- Гибка уголка от 150 ₽ / метр
- Гибка двутавровой балки от 500 ₽ / метр
- Гибка отливов от 15 ₽ / гиб